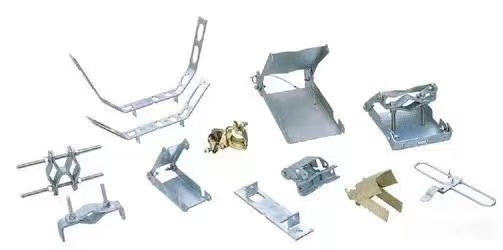
షీట్ మెటల్ ప్రాసెసింగ్
షీట్ మెటల్ ప్రాసెసింగ్ అనేది షీట్ మెటల్ టెక్నీషియన్లు తప్పనిసరిగా పట్టు సాధించాల్సిన ఒక కీలకమైన సాంకేతికత, మరియు ఇది షీట్ మెటల్ ఉత్పత్తి రూపకల్పనలో కూడా ఒక ముఖ్యమైన ప్రక్రియ. షీట్ మెటల్ ప్రాసెసింగ్లో సాంప్రదాయ కటింగ్, బ్లాంకింగ్, బెండింగ్ మరియు ఫార్మింగ్ పద్ధతులు మరియు ప్రాసెస్ పారామీటర్లతో పాటు, వివిధ కోల్డ్ స్టాంపింగ్ డై నిర్మాణం మరియు ప్రాసెస్ పారామీటర్లు, వివిధ పరికరాల పని సూత్రాలు మరియు నిర్వహణ పద్ధతులు, మరియు కొత్త స్టాంపింగ్ టెక్నాలజీ మరియు నూతన సాంకేతికతలు కూడా ఉంటాయి. భాగాల షీట్ మెటల్ ప్రాసెసింగ్ను షీట్ మెటల్ ప్రాసెసింగ్ అని కూడా అంటారు.
షీట్ మెటల్ ప్రాసెసింగ్ను షీట్ మెటల్ ప్రాసెసింగ్ అని అంటారు. ప్రత్యేకంగా, ఉదాహరణకు, చిమ్నీలు, ఇనుప బ్యారెళ్లు, ఇంధన ట్యాంకులు, ఆయిల్ ట్యాంకులు, వెంటిలేషన్ పైపులు, ఎల్బోలు, స్క్వేర్లు, ఫన్నెల్స్ మొదలైన వాటిని తయారు చేయడానికి ప్లేట్లను ఉపయోగించడం. ప్రధాన ప్రక్రియలలో షీరింగ్, బెండింగ్, ఫార్మింగ్, వెల్డింగ్, రివెటింగ్ మొదలైనవి ఉంటాయి. దీనికి కొంత జ్యామితీయ పరిజ్ఞానం అవసరం. షీట్ మెటల్ భాగాలు అంటే పలుచని షీట్ మెటల్ భాగాలు, అనగా స్టాంపింగ్, బెండింగ్, స్ట్రెచింగ్ మరియు ఇతర పద్ధతుల ద్వారా ప్రాసెస్ చేయగల భాగాలు. ప్రాసెసింగ్ సమయంలో స్థిరమైన మందంతో ఉండే భాగాన్ని సాధారణ నిర్వచనంగా చెప్పవచ్చు. ఇది కాస్టింగ్లు, ఫోర్జింగ్లు, మెషీనింగ్ భాగాలు మొదలైన వాటికి అనుగుణంగా ఉంటుంది.
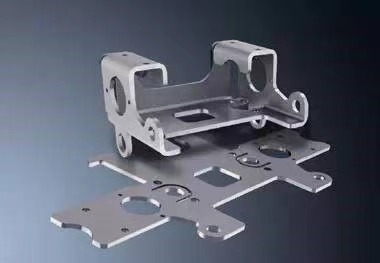
పదార్థ ఎంపిక
షీట్ మెటల్ ప్రాసెసింగ్లో సాధారణంగా ఉపయోగించే పదార్థాలు కోల్డ్ రోల్డ్ ప్లేట్ (SPCC), హాట్ రోల్డ్ ప్లేట్ (SHCC), గాల్వనైజ్డ్ ప్లేట్ (SECC, SGCC), కాపర్ (CU), బ్రాస్, రెడ్ కాపర్, బెరిలియం కాపర్, అల్యూమినియం ప్లేట్ (6061, 5052), 1010, 1060, 6063, డ్యూరాల్యూమిన్, మొదలైనవి), అల్యూమినియం ప్రొఫైల్స్, స్టెయిన్లెస్ స్టీల్ (మిర్రర్ సర్ఫేస్, బ్రష్డ్ సర్ఫేస్, మ్యాట్ సర్ఫేస్). ఉత్పత్తి యొక్క పాత్రను బట్టి పదార్థాల ఎంపిక భిన్నంగా ఉంటుంది మరియు సాధారణంగా ఉత్పత్తి యొక్క ఉపయోగం మరియు ఖర్చును పరిగణనలోకి తీసుకోవాలి.
(1) కోల్డ్ రోల్డ్ షీట్ SPCC, ప్రధానంగా ఎలక్ట్రోప్లేటింగ్ మరియు బేకింగ్ వార్నిష్ భాగాల కోసం ఉపయోగిస్తారు, తక్కువ ధర, సులభంగా ఆకృతి చేయవచ్చు మరియు మెటీరియల్ మందం ≤ 3.2mm.
(2) హాట్-రోల్డ్ షీట్ SHCC, మెటీరియల్ T≥3.0mm, ఎలక్ట్రోప్లేటింగ్, పెయింట్ చేసిన భాగాలను కూడా ఉపయోగిస్తుంది, తక్కువ ఖర్చు, కానీ ఆకృతి చేయడం కష్టం, ప్రధానంగా చదునైన భాగాలు.
(3) SECC, SGCC గాల్వనైజ్డ్ షీట్. SECC ఎలక్ట్రోలైటిక్ బోర్డును N మెటీరియల్ మరియు P మెటీరియల్గా విభజించారు. N మెటీరియల్ ప్రధానంగా ఉపరితల చికిత్స కోసం ఉపయోగించబడుతుంది మరియు దీని ధర ఎక్కువ. P మెటీరియల్ స్ప్రే చేయబడిన భాగాల కోసం ఉపయోగించబడుతుంది.
(4) రాగి, ప్రధానంగా ఉపయోగించే వాహక పదార్థం, ఉపరితల చికిత్స నికెల్ పూత, క్రోమ్ పూత, లేదా చికిత్స లేకుండా ఉంటుంది, అధిక ధర.
(5) అల్యూమినియం ప్లేట్, సాధారణంగా ఉపరితల క్రోమేట్ (J11-A), ఆక్సీకరణ (వాహక ఆక్సీకరణ, రసాయన ఆక్సీకరణ), అధిక ధర, సిల్వర్ ప్లేటింగ్, నికెల్ ప్లేటింగ్ ఉపయోగిస్తారు.
(6) సంక్లిష్టమైన క్రాస్-సెక్షన్ నిర్మాణాలతో కూడిన పదార్థాలైన అల్యూమినియం ప్రొఫైల్లు వివిధ ఉప-బాక్స్లలో విస్తృతంగా ఉపయోగించబడతాయి. ఉపరితల చికిత్స అల్యూమినియం ప్లేట్ మాదిరిగానే ఉంటుంది.
(7) స్టెయిన్లెస్ స్టీల్, ఇది ప్రధానంగా ఎలాంటి ఉపరితల చికిత్స లేకుండా ఉపయోగించబడుతుంది మరియు దీని ధర అధికంగా ఉంటుంది.
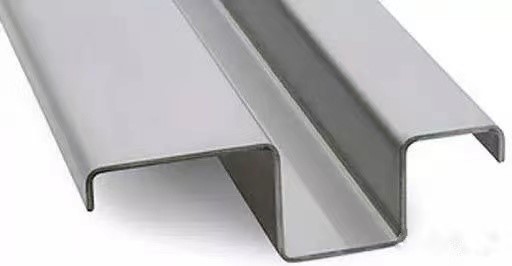
సాధారణంగా ఉపయోగించే పదార్థాలు
- గాల్వనైజ్డ్ స్టీల్ షీట్ SECC
SECC యొక్క సబ్స్ట్రేట్ సాధారణ కోల్డ్-రోల్డ్ స్టీల్ కాయిల్. ఇది నిరంతర ఎలక్ట్రో-గాల్వనైజింగ్ ఉత్పత్తి శ్రేణిలో డీగ్రీజింగ్, పిక్లింగ్, ఎలక్ట్రోప్లేటింగ్ మరియు వివిధ పోస్ట్-ట్రీట్మెంట్ ప్రక్రియల తర్వాత ఎలక్ట్రో-గాల్వనైజ్డ్ ఉత్పత్తిగా మారుతుంది. SECC సాధారణ కోల్డ్-రోల్డ్ స్టీల్ షీట్ యొక్క యాంత్రిక లక్షణాలను మరియు దానితో సమానమైన ప్రాసెసిబిలిటీని కలిగి ఉండటమే కాకుండా, ఉన్నతమైన తుప్పు నిరోధకతను మరియు ఆకర్షణీయమైన రూపాన్ని కూడా కలిగి ఉంటుంది. ఇది ఎలక్ట్రానిక్ ఉత్పత్తులు, గృహోపకరణాలు మరియు ఫర్నిచర్ మార్కెట్లో అత్యంత పోటీతత్వం కలిగి, సులభంగా భర్తీ చేయదగినదిగా ఉంది. ఉదాహరణకు, కంప్యూటర్ కేస్లలో SECCని సాధారణంగా ఉపయోగిస్తారు.
2. సాధారణ కోల్డ్ రోల్డ్ షీట్ SPCC
SPCC అంటే స్టీల్ ఇంగట్లను కోల్డ్ రోలింగ్ మిల్లుల ద్వారా నిరంతరం రోలింగ్ చేసి, అవసరమైన మందం గల స్టీల్ కాయిల్స్ లేదా షీట్లుగా తయారుచేయడం. SPCC ఉపరితలంపై ఎటువంటి రక్షణ ఉండదు మరియు ఇది గాలికి గురైనప్పుడు సులభంగా ఆక్సీకరణకు గురవుతుంది, ముఖ్యంగా తేమతో కూడిన వాతావరణంలో, ఆక్సీకరణ వేగం పెరిగి, ముదురు ఎరుపు రంగు తుప్పు కనిపిస్తుంది. దీనిని ఉపయోగించేటప్పుడు ఉపరితలానికి పెయింట్ వేయాలి, ఎలక్ట్రోప్లేటింగ్ చేయాలి లేదా ఇతర రక్షణ కల్పించాలి.
3. హాట్-డిప్ గాల్వనైజ్డ్ స్టీల్ షీట్ SGCC
హాట్-డిప్ గాల్వనైజ్డ్ స్టీల్ కాయిల్ అనేది హాట్-రోలింగ్ మరియు పిక్లింగ్ లేదా కోల్డ్-రోలింగ్ తర్వాత లభించే ఒక సెమీ-ఫినిష్డ్ ఉత్పత్తి. దీనిని సుమారు 460°C ఉష్ణోగ్రత వద్ద కరిగిన జింక్ ద్రావణంలో కడిగి, నిరంతరం ముంచి ఉంచుతారు, తద్వారా స్టీల్ షీట్కు జింక్ పొర పూత పూయబడి, ఆ తర్వాత క్వెంచింగ్ మరియు టెంపరింగ్ చేయబడుతుంది. SGCC మెటీరియల్, SECC మెటీరియల్ కంటే గట్టిగా ఉంటుంది, దీనికి డక్టిలిటీ తక్కువగా ఉంటుంది (డీప్ డ్రాయింగ్ డిజైన్ను నివారించాలి), జింక్ పొర మందంగా ఉంటుంది మరియు వెల్డబిలిటీ తక్కువగా ఉంటుంది.
4. స్టెయిన్లెస్ స్టీల్ SUS304
అత్యంత విస్తృతంగా ఉపయోగించే స్టెయిన్లెస్ స్టీల్స్లో ఇది ఒకటి. దీనిలో Ni (నికెల్) ఉండటం వల్ల, Cr (క్రోమియం) స్టీల్ కంటే దీనికి మెరుగైన తుప్పు నిరోధకత మరియు ఉష్ణ నిరోధకత ఉంటాయి. దీనికి చాలా మంచి యాంత్రిక లక్షణాలు ఉన్నాయి, ఉష్ణ చికిత్స వల్ల గట్టిపడే దృగ్విషయం ఉండదు, మరియు స్థితిస్థాపకత ఉండదు.
5. స్టెయిన్లెస్ స్టీల్ SUS301
SUS304తో పోలిస్తే దీనిలో Cr (క్రోమియం) శాతం తక్కువగా ఉంటుంది మరియు తుప్పు నిరోధకత పేలవంగా ఉంటుంది. అయినప్పటికీ, కోల్డ్ వర్కింగ్ తర్వాత స్టాంపింగ్లో ఇది మంచి తన్యత బలాన్ని మరియు గట్టిదనాన్ని పొందగలదు, మరియు మంచి స్థితిస్థాపకతను కలిగి ఉంటుంది. దీనిని ఎక్కువగా ష్రాప్నెల్ స్ప్రింగ్లు మరియు యాంటీ-EMI కోసం ఉపయోగిస్తారు.
డ్రాయింగ్ సమీక్ష
ఒక భాగం యొక్క ప్రాసెస్ ఫ్లోను రూపొందించడానికి, మనం ముందుగా ఆ భాగం డ్రాయింగ్కు సంబంధించిన వివిధ సాంకేతిక అవసరాలను తెలుసుకోవాలి; భాగం ప్రాసెస్ ఫ్లోను రూపొందించడంలో డ్రాయింగ్ సమీక్ష అనేది అత్యంత ముఖ్యమైన దశ.
(1) డ్రాయింగ్లు పూర్తి అయ్యాయో లేదో తనిఖీ చేయండి.
(2) డ్రాయింగ్ మరియు వీక్షణ మధ్య సంబంధం, లేబుల్ స్పష్టంగా, పూర్తిగా ఉందా మరియు కొలత యూనిట్.
(3) అసెంబ్లీ సంబంధాలు, అసెంబ్లీ అవసరాల కీలక కొలతలు.
(4) గ్రాఫిక్స్ యొక్క పాత మరియు కొత్త వెర్షన్ల మధ్య వ్యత్యాసం.
(5) విదేశీ భాషలలో చిత్రాల అనువాదం.
(6) పట్టిక కోడ్ల మార్పిడి.
(7) డ్రాయింగ్ సమస్యలపై అభిప్రాయం మరియు పరిష్కారం.
(8) పదార్థం.
(9) నాణ్యత అవసరాలు మరియు ప్రక్రియ అవసరాలు.
(10) డ్రాయింగ్ల అధికారిక విడుదలపై నాణ్యత నియంత్రణ ముద్ర వేయాలి.
ముందుజాగ్రత్తలు
విస్తరించిన వీక్షణ అనేది భాగం డ్రాయింగ్ (3D) ఆధారంగా రూపొందించబడిన ప్లాన్ వీక్షణ (2D).
(1) విస్తరణ పద్ధతి అనుకూలంగా ఉండాలి మరియు పదార్థాలను ఆదా చేయడానికి మరియు ప్రాసెస్ చేయడానికి సౌకర్యవంతంగా ఉండాలి.
(2) గ్యాప్ మరియు ఎడ్జింగ్ పద్ధతిని సహేతుకంగా ఎంచుకోండి, T=2.0, గ్యాప్ 0.2, T=2-3, గ్యాప్ 0.5, మరియు ఎడ్జింగ్ పద్ధతి పొడవాటి వైపులు మరియు పొట్టి వైపులు (డోర్ ప్యానెల్లు) స్వీకరిస్తుంది.
(3) టాలరెన్స్ కొలతల సహేతుకమైన పరిశీలన: ప్రతికూల వ్యత్యాసం చివరకు వెళుతుంది, సానుకూల వ్యత్యాసం సగానికి వెళుతుంది; రంధ్రం పరిమాణం: సానుకూల వ్యత్యాసం చివరకు వెళుతుంది, ప్రతికూల వ్యత్యాసం సగానికి వెళుతుంది.
(4) బర్ దిశ.
(5) వెలికితీత, ప్రెజర్ రివెటింగ్, చింపివేయడం, కుంభాకార బిందువులను (ప్యాకేజీ) పంచింగ్ చేయడం మొదలైన వాటి దిశలో క్రాస్-సెక్షనల్ వీక్షణను గీయండి.
(6) బోర్డు యొక్క పదార్థం మరియు మందాన్ని బోర్డు మందం సహనానికి తనిఖీ చేయండి.
(7) ప్రత్యేక కోణాల కోసం, వంపు కోణం యొక్క లోపలి వ్యాసార్థం (సాధారణంగా R=0.5) ను వంచి మరియు విప్పాలి.
(8) పొరపాటుకు గురయ్యే ప్రదేశాలను (అదే విధమైన అసమానత) హైలైట్ చేయాలి.
(9) మరిన్ని సైజులు ఉన్నచోట పెద్ద చిత్రాలను జోడించాలి.
(10) పిచికారీ ద్వారా రక్షించాల్సిన ప్రాంతాన్ని సూచించాలి.
తయారీ ప్రక్రియలు
షీట్ మెటల్ భాగాల నిర్మాణంలోని వ్యత్యాసాన్ని బట్టి, ప్రక్రియ ప్రవాహం భిన్నంగా ఉండవచ్చు, కానీ మొత్తం ఈ క్రింది అంశాలను మించదు.
- కోయడం: కోయడానికి వివిధ పద్ధతులు ఉన్నాయి, ప్రధానంగా ఈ క్రింది పద్ధతులు ఉన్నాయి.
①షీరింగ్ మెషిన్: ఇది ఒక సాధారణ మెటీరియల్ ముక్కను షీరింగ్ మెషిన్ ఉపయోగించి సన్నని పట్టీలుగా కత్తిరించే యంత్రం. దీనిని ప్రధానంగా మోల్డ్ బ్లాంకింగ్ మరియు ఫార్మింగ్ తయారీకి ఉపయోగిస్తారు. దీని ధర తక్కువ, మరియు కచ్చితత్వం 0.2 కంటే తక్కువగా ఉంటుంది, కానీ ఇది రంధ్రాలు మరియు మూలలు లేని పట్టీలు లేదా బ్లాక్లను మాత్రమే ప్రాసెస్ చేయగలదు.
②పంచ్: ఇది ప్లేట్పై భాగాలను ఒకటి లేదా అంతకంటే ఎక్కువ దశలలో విప్పిన తర్వాత, పంచ్ను ఉపయోగించి చదునైన భాగాలను బయటకు తీసి, వివిధ ఆకారాల పదార్థాలను ఏర్పరుస్తుంది. దీని ప్రయోజనాలు తక్కువ పని గంటలు, అధిక సామర్థ్యం, అధిక కచ్చితత్వం, తక్కువ ఖర్చు, మరియు ఇది భారీ ఉత్పత్తికి అనుకూలంగా ఉంటుంది. కానీ అచ్చును రూపొందించాలి.
③NC CNC బ్లాంకింగ్. NC బ్లాంకింగ్ చేసేటప్పుడు, మీరు మొదట ఒక CNC మెషీనింగ్ ప్రోగ్రామ్ను వ్రాయాలి. ప్రోగ్రామింగ్ సాఫ్ట్వేర్ను ఉపయోగించి, గీసిన అన్ఫోల్డ్ ఇమేజ్ను NC డిజిటల్ డ్రాయింగ్ ప్రాసెసింగ్ మెషీన్ గుర్తించగలిగే ప్రోగ్రామ్గా వ్రాయండి, తద్వారా అది ఈ ప్రోగ్రామ్ల ప్రకారం ప్లేట్పై ప్రతి భాగాన్ని దశలవారీగా పంచ్ చేయగలదు. దీని నిర్మాణం ఒక చదునైన ముక్కగా ఉంటుంది, కానీ దాని నిర్మాణం టూల్ నిర్మాణంపై ఆధారపడి ఉంటుంది, దీని ఖర్చు తక్కువ, మరియు ఖచ్చితత్వం 0.15 ఉంటుంది.
④లేజర్ కటింగ్ అనేది ఒక పెద్ద చదునైన పలకపై నిర్మాణం మరియు ఆకారాన్ని కత్తిరించడానికి లేజర్ కటింగ్ను ఉపయోగించడం. లేజర్ ప్రోగ్రామ్ను NC కటింగ్ లాగా ప్రోగ్రామ్ చేయవలసి ఉంటుంది. ఇది అధిక వ్యయం మరియు తక్కువ ఖచ్చితత్వంతో వివిధ సంక్లిష్ట ఆకారాల చదునైన భాగాలను లోడ్ చేయగలదు. 0.1.
⑤ రంపపు యంత్రం: ప్రధానంగా అల్యూమినియం ప్రొఫైల్స్, చదరపు ట్యూబ్లు, డ్రాయింగ్ ట్యూబ్లు, గుండ్రటి బార్లు మొదలైన వాటిని తక్కువ ఖర్చుతో మరియు తక్కువ కచ్చితత్వంతో ఉపయోగిస్తుంది.
2. ఫిట్టర్: కౌంటర్సింకింగ్, టాపింగ్, రీమింగ్, డ్రిల్లింగ్.
రివెట్లను లాగడానికి కౌంటర్బోర్ కోణం సాధారణంగా 120℃ ఉంటుంది, మరియు కౌంటర్సంక్ స్క్రూలు మరియు అంగుళాల అడుగు రంధ్రాలను ట్యాపింగ్ చేయడానికి 90℃ ఉపయోగిస్తారు.
3. ఫ్లాంజింగ్: దీనిని హోల్-డ్రాయింగ్ మరియు హోల్-టర్నింగ్ అని కూడా అంటారు. ఇందులో ఒక చిన్న బేస్ హోల్ మీద కొద్దిగా పెద్ద రంధ్రం గీసి, ఆపై దానికి ట్యాపింగ్ చేస్తారు. దీని బలాన్ని మరియు థ్రెడ్ల సంఖ్యను పెంచడానికి, దీనిని ప్రధానంగా పలుచని షీట్ మెటల్తో ప్రాసెస్ చేస్తారు. పళ్ళు జారిపోకుండా నివారించడానికి, సాధారణంగా పలుచని ప్లేట్ మందం కోసం దీనిని ఉపయోగిస్తారు. రంధ్రం చుట్టూ సాధారణంగా లోతు తక్కువగా ఉండే ఫ్లాంజింగ్ చేస్తారు, మందం ప్రాథమికంగా మారదు, మరియు మందాన్ని 30-40% వరకు తగ్గించడానికి అనుమతి ఉంది. 40% తగ్గించినప్పుడు, సాధారణ ఫ్లాంజింగ్ ఎత్తు కంటే ఎక్కువ పొందవచ్చు. 50% తగ్గించినప్పుడు, గరిష్టంగా 60% ఎత్తు వరకు ఫ్లాంజింగ్ చేయవచ్చు. ప్లేట్ మందం 2.0, 2.5 మొదలైన వాటి కంటే ఎక్కువగా ఉన్నప్పుడు, దానిని నేరుగా ట్యాపింగ్ చేయవచ్చు.
4. పంచ్: ఇది అచ్చును ఉపయోగించి చేసే ఒక ప్రాసెసింగ్ ప్రక్రియ. సాధారణంగా, పంచ్ ప్రాసెసింగ్లో పంచ్ చేయడం, మూలలను కత్తిరించడం, బ్లాంకింగ్, కుంభాకార అంచును పంచ్ చేయడం (బంప్), పంచ్ చేసి చింపడం, పంచ్ చేసి ఆకృతి ఇవ్వడం మరియు ఇతర ప్రాసెసింగ్ పద్ధతులు ఉంటాయి. ఈ ప్రాసెసింగ్కు సంబంధిత పద్ధతులు అవసరం. పంచ్ మరియు బ్లాంకింగ్ అచ్చులు, కుంభాకార అచ్చులు, చింపే అచ్చులు, పంచ్ అచ్చులు, ఆకృతి ఇచ్చే అచ్చులు మొదలైన ఆపరేషన్లను పూర్తి చేయడానికి అచ్చును ఉపయోగిస్తారు. ఈ ఆపరేషన్లో ప్రధానంగా స్థానం మరియు దిశపై దృష్టి పెడతారు.
5. ప్రెజర్ రివెటింగ్: మా కంపెనీకి సంబంధించినంత వరకు, ప్రెజర్ రివెటింగ్లో ప్రధానంగా నట్స్, స్క్రూలు మొదలైన వాటిని ప్రెజర్ రివెటింగ్ చేయడం ఉంటుంది. ఈ ఆపరేషన్ హైడ్రాలిక్ ప్రెజర్ రివెటింగ్ మెషిన్ లేదా పంచింగ్ మెషిన్ ద్వారా పూర్తి చేయబడుతుంది, వీటిని షీట్ మెటల్ భాగాలకు రివెట్ చేస్తారు. రివెటింగ్ చేసే విధానంలో, దిశపై శ్రద్ధ వహించాలి.
6. బెండింగ్: బెండింగ్ అంటే 2D చదునైన భాగాలను 3D భాగాలుగా మడవడం. ఈ ప్రక్రియను ఒక ఫోల్డింగ్ బెడ్ మరియు దానికి సంబంధించిన బెండింగ్ మోల్డ్లతో పూర్తి చేయాలి, మరియు దీనికి ఒక నిర్దిష్ట బెండింగ్ క్రమం కూడా ఉంటుంది. దీని సూత్రం ఏమిటంటే, తర్వాతి కోత మొదటి ఫోల్డింగ్కు ఆటంకం కలిగించకూడదు, మరియు ఆటంకం అనేది ఫోల్డింగ్ తర్వాతే ఏర్పడుతుంది.
గ్రూవ్ వెడల్పును లెక్కించడానికి T=3.0mm కంటే తక్కువ ప్లేట్ మందానికి 6 రెట్లు బెండింగ్ స్ట్రిప్స్ సంఖ్య అవసరం, ఉదాహరణకు: T=1.0, V=6.0 F=1.8, T=1.2, V=8, F=2.2, T=1.5, V =10, F=2.7, T=2.0, V=12, F=4.0.
బెండింగ్ బెడ్ మోల్డ్ వర్గీకరణ, సూటి కత్తి, వంకర కత్తి (80 ℃, 30 ℃).
అల్యూమినియం ప్లేట్ను వంచినప్పుడు పగుళ్లు ఏర్పడతాయి. దిగువ డై స్లాట్ వెడల్పును, మరియు ఎగువ డై R ను పెంచవచ్చు (అనీలింగ్ ద్వారా పగుళ్లను నివారించవచ్చు).
వంచేటప్పుడు తీసుకోవలసిన జాగ్రత్తలు: Ⅰ డ్రాయింగ్, అవసరమైన ప్లేట్ మందం మరియు పరిమాణం; Ⅱ వంచే దిశ; Ⅲ వంచే కోణం; Ⅳ వంచే పరిమాణం; Ⅵ స్వరూపం, ఎలక్ట్రోప్లేటెడ్ క్రోమ్ పూత పూసిన పదార్థంపై మడతలు ఉండకూడదు. వంచడం మరియు ప్రెజర్ రివెటింగ్ ప్రక్రియల మధ్య సంబంధం సాధారణంగా మొదట ప్రెజర్ రివెటింగ్ చేసి, ఆపై వంచడం, కానీ కొన్ని పదార్థాలు ప్రెజర్ రివెటింగ్కు ఆటంకం కలిగిస్తాయి, కాబట్టి మొదట నొక్కాలి, మరియు కొన్నింటికి వంచడం-ప్రెజర్ రివెటింగ్-ఆపై వంచడం మరియు ఇతర ప్రక్రియలు అవసరం.
7. వెల్డింగ్: వెల్డింగ్ నిర్వచనం: వెల్డింగ్ చేయబడిన పదార్థంలోని పరమాణువులు మరియు అణువులకు మరియు జింగ్డా లాటిస్కు మధ్య ఉన్న దూరం ఒక మొత్తాన్ని ఏర్పరుస్తుంది.
①వర్గీకరణ: ఎ. ఫ్యూజన్ వెల్డింగ్: ఆర్గాన్ ఆర్క్ వెల్డింగ్, CO2 వెల్డింగ్, గ్యాస్ వెల్డింగ్, మాన్యువల్ వెల్డింగ్. బి. ప్రెజర్ వెల్డింగ్: స్పాట్ వెల్డింగ్, బట్ వెల్డింగ్, బంప్ వెల్డింగ్. సి. బ్రేజింగ్: ఎలక్ట్రిక్ క్రోమియం వెల్డింగ్, కాపర్ వైర్.
② వెల్డింగ్ పద్ధతి: a CO2 గ్యాస్ షీల్డెడ్ వెల్డింగ్. b ఆర్గాన్ ఆర్క్ వెల్డింగ్. c స్పాట్ వెల్డింగ్, మొదలైనవి. d రోబోట్ వెల్డింగ్.
వెల్డింగ్ పద్ధతి ఎంపిక వాస్తవ అవసరాలు మరియు పదార్థాలపై ఆధారపడి ఉంటుంది. సాధారణంగా, ఇనుప పలకల వెల్డింగ్ కోసం CO2 గ్యాస్ షీల్డెడ్ వెల్డింగ్; స్టెయిన్లెస్ స్టీల్ మరియు అల్యూమినియం పలకల వెల్డింగ్ కోసం ఆర్గాన్ ఆర్క్ వెల్డింగ్ ఉపయోగిస్తారు. రోబోట్ వెల్డింగ్ మానవ గంటలను ఆదా చేసి, పని సామర్థ్యాన్ని మెరుగుపరుస్తుంది. మరియు వెల్డింగ్ నాణ్యతను పెంచి, పని తీవ్రతను తగ్గిస్తుంది.
③ వెల్డింగ్ చిహ్నం: Δ ఫిల్లెట్ వెల్డింగ్, Д, I రకం వెల్డింగ్, V రకం వెల్డింగ్, ఒక వైపు V రకం వెల్డింగ్ (V), మొద్దుబారిన అంచుతో V రకం వెల్డింగ్ (V), స్పాట్ వెల్డింగ్ (O), ప్లగ్ వెల్డింగ్ లేదా స్లాట్ వెల్డింగ్ (∏), క్రింప్ వెల్డింగ్ (χ), మొద్దుబారిన అంచుతో ఒక వైపు V-ఆకారపు వెల్డింగ్ (V), మొద్దుబారిన అంచుతో U-ఆకారపు వెల్డింగ్, మొద్దుబారిన అంచుతో J-ఆకారపు వెల్డింగ్, బ్యాక్ కవర్ వెల్డింగ్, మరియు ప్రతి వెల్డింగ్.
④ బాణం తీగలు మరియు కనెక్టర్లు.
⑤ వెల్డింగ్ మరియు నివారణ చర్యలు లోపించడం.
స్పాట్ వెల్డింగ్: బలం సరిపోకపోతే, గడ్డలను తయారు చేసి వెల్డింగ్ ప్రాంతాన్ని నొక్కివేయవచ్చు.
CO2 వెల్డింగ్: అధిక ఉత్పాదకత, తక్కువ శక్తి వినియోగం, తక్కువ ఖర్చు, బలమైన తుప్పు నిరోధకత
ఆర్గాన్ ఆర్క్ వెల్డింగ్: తక్కువ ద్రవీభవన లోతు, నెమ్మదైన వెల్డింగ్ వేగం, తక్కువ సామర్థ్యం, అధిక ఉత్పత్తి వ్యయం, టంగ్స్టన్ చేరికల లోపాలు ఉంటాయి, కానీ మంచి వెల్డింగ్ నాణ్యత అనే ప్రయోజనం ఉంది మరియు అల్యూమినియం, రాగి, మెగ్నీషియం మొదలైన ఫెర్రస్ కాని లోహాలను వెల్డ్ చేయగలదు.
⑥ వెల్డింగ్ వైకల్యానికి కారణాలు: వెల్డింగ్కు ముందు తగినంత సన్నాహం లేకపోవడం, అదనపు ఫిక్స్చర్లు అవసరం కావడం. నాసిరకమైన వెల్డింగ్ జిగ్ల కోసం ప్రక్రియను మెరుగుపరచడం. వెల్డింగ్ క్రమం సరిగ్గా లేకపోవడం.
⑦ వెల్డింగ్ వైకల్య సవరణ పద్ధతి: జ్వాల సవరణ పద్ధతి. కంపన పద్ధతి. సుత్తితో కొట్టే పద్ధతి. కృత్రిమ వృద్ధాప్య పద్ధతి.
ఇతర యాప్లు
షీట్ మెటల్ వర్క్షాప్లో భాగాలను ప్రాసెస్ చేసే దశలు: ఉత్పత్తి ప్రీ-టెస్ట్, ఉత్పత్తి ప్రాసెసింగ్ ట్రయల్ ప్రొడక్షన్ మరియు ఉత్పత్తి బ్యాచ్ ప్రొడక్షన్. ఉత్పత్తి ప్రాసెసింగ్ ట్రయల్ ప్రొడక్షన్ దశలో, కస్టమర్లతో సకాలంలో సంప్రదించాలి మరియు సంబంధిత ప్రాసెసింగ్ యొక్క మూల్యాంకనాన్ని పొందిన తర్వాతే ఉత్పత్తిని భారీగా ఉత్పత్తి చేయవచ్చు.
లేజర్ మెటీరియల్ ప్రాసెసింగ్ టెక్నాలజీలో లేజర్ డ్రిల్లింగ్ టెక్నాలజీ మొట్టమొదటి ఆచరణాత్మక లేజర్ సాంకేతికత. షీట్ మెటల్ వర్క్షాప్లో లేజర్ డ్రిల్లింగ్ కోసం సాధారణంగా పల్స్డ్ లేజర్లను ఉపయోగిస్తారు, వీటికి అధిక శక్తి సాంద్రత మరియు తక్కువ సమయం ఉంటాయి. ఇది 1μm పరిమాణంలో చిన్న రంధ్రాలను ప్రాసెస్ చేయగలదు. ఇది ముఖ్యంగా ఒక నిర్దిష్ట కోణంలో మరియు పలుచని పదార్థంతో ఉండే చిన్న రంధ్రాలను ప్రాసెస్ చేయడానికి చాలా అనుకూలంగా ఉంటుంది. అలాగే, బలం మరియు దృఢత్వం ఎక్కువగా ఉండే, లేదా మరింత పెళుసుగా మరియు మృదువుగా ఉండే పదార్థాల భాగాలలో లోతైన చిన్న రంధ్రాలు మరియు అతి సూక్ష్మమైన రంధ్రాలను ప్రాసెస్ చేయడానికి కూడా ఇది అనువైనది.
లేజర్తో గ్యాస్ టర్బైన్ యొక్క కంబస్టర్ భాగాలలో డ్రిల్లింగ్ చేయవచ్చు. ఈ డ్రిల్లింగ్ త్రిమితీయ దిశలో సాధ్యమవుతుంది మరియు దీని సంఖ్య వేలల్లో ఉంటుంది. రంధ్రాలు చేయబడిన పదార్థాలలో స్టెయిన్లెస్ స్టీల్, నికెల్-క్రోమియం-ఐరన్ మిశ్రమాలు మరియు హాస్టెల్లాయ్ ఆధారిత మిశ్రమాలు ఉన్నాయి. లేజర్ డ్రిల్లింగ్ సాంకేతికత పదార్థం యొక్క యాంత్రిక లక్షణాల వల్ల ప్రభావితం కాదు మరియు ఆటోమేషన్ను సాధించడం కూడా సులభం.
లేజర్ డ్రిల్లింగ్ టెక్నాలజీ అభివృద్ధి చెందడంతో, లేజర్ కటింగ్ మెషీన్ స్వయంచాలక పనితీరును సాధించింది. షీట్ మెటల్ పరిశ్రమలో దీని అనువర్తనం, సాంప్రదాయ షీట్ మెటల్ టెక్నాలజీ యొక్క ప్రాసెసింగ్ పద్ధతిని మార్చివేసింది, మానవ ప్రమేయం లేకుండా పనిచేయడాన్ని సాధ్యం చేసింది, ఉత్పత్తి సామర్థ్యాన్ని గణనీయంగా మెరుగుపరిచింది మరియు మొత్తం ప్రక్రియను సులభతరం చేసింది. ఈ స్వయంచాలక పనితీరు షీట్ మెటల్ ఆర్థిక వ్యవస్థ అభివృద్ధిని ప్రోత్సహించింది, పంచింగ్ ప్రభావాన్ని ఉన్నత స్థాయికి మెరుగుపరిచింది మరియు ప్రాసెసింగ్ ఫలితం అద్భుతంగా ఉంది.
పోస్ట్ చేసిన సమయం: మే-27-2021