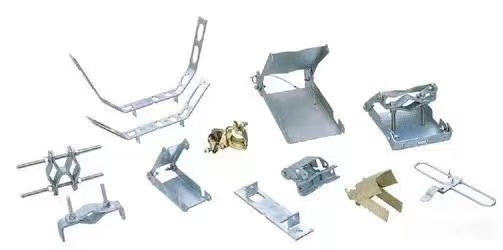
Procesamiento de chapa metálica
El procesamiento de chapa metálica es una tecnología fundamental que los técnicos metalúrgicos deben dominar, y constituye un proceso importante en la conformación de productos de chapa metálica. Este procesamiento abarca métodos y parámetros de proceso tradicionales de corte, troquelado, doblado y conformado, así como diversas estructuras y parámetros de proceso de troqueles de estampado en frío, diversos principios de funcionamiento y métodos de operación de equipos, y nuevas tecnologías de estampado. El procesamiento de piezas de chapa metálica se denomina procesamiento de chapa metálica.
El procesamiento de chapa metálica se denomina procesamiento de chapa metálica. Específicamente, por ejemplo, el uso de placas para hacer chimeneas, barriles de hierro, tanques de combustible, tanques de aceite, tuberías de ventilación, codos, codos, cuadrados, embudos, etc. Los procesos principales incluyen corte, doblado, conformado, soldadura, remachado, etc. Ciertos conocimientos geométricos. Las piezas de chapa metálica son piezas delgadas de chapa metálica, es decir, piezas que se pueden procesar mediante estampado, doblado, estirado y otros medios. Una definición general es una pieza con un espesor constante durante el procesamiento. Corresponde a piezas fundidas, forjadas, mecanizadas, etc.
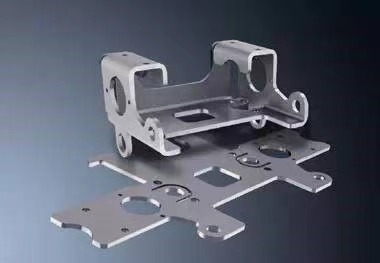
Selección de materiales
Los materiales que se utilizan generalmente en el procesamiento de chapa metálica son la chapa laminada en frío (SPCC), la chapa laminada en caliente (SHCC), la chapa galvanizada (SECC, SGCC), el cobre (CU), el latón, el cobre rojo, el cobre berilio, la chapa de aluminio (6061, 5052, 1010, 1060, 6063, duraluminio, etc.), los perfiles de aluminio, el acero inoxidable (superficie espejo, superficie cepillada, superficie mate). Dependiendo de la función del producto, la elección de los materiales es diferente y, por lo general, debe tenerse en cuenta el uso y el coste del producto.
(1) Chapa laminada en frío SPCC, utilizada principalmente para piezas de galvanoplastia y barnizado al horno, de bajo costo, fácil de moldear y con un espesor de material ≤ 3,2 mm.
(2) Chapa laminada en caliente SHCC, material T≥3,0mm, también utiliza piezas galvanizadas y pintadas, de bajo costo, pero difíciles de conformar, principalmente piezas planas.
(3) Lámina galvanizada SECC, SGCC. La placa electrolítica SECC se divide en material N y material P. El material N se utiliza principalmente para el tratamiento de superficies y tiene un alto costo. El material P se utiliza para piezas pulverizadas.
(4) Cobre, utilizado principalmente como material conductor, el tratamiento de la superficie es niquelado, cromado o sin tratamiento, de alto costo.
(5) Placa de aluminio, generalmente se utiliza cromato superficial (J11-A), oxidación (oxidación conductiva, oxidación química), alto costo, chapado en plata, chapado en níquel.
(6) Los perfiles de aluminio, materiales con estructuras de sección transversal complejas, se utilizan ampliamente en diversas subcajas. El tratamiento de la superficie es el mismo que el de la placa de aluminio.
(7) Acero inoxidable, se utiliza principalmente sin ningún tratamiento superficial y el costo es alto.
Materiales de uso común
- Chapa de acero galvanizado SECC
El sustrato del SECC es una bobina de acero laminado en frío común, que se convierte en producto electrogalvanizado tras desengrasarse, decaparse, galvanizarse y someterse a diversos procesos de postratamiento en la línea de producción de electrogalvanizado continuo. El SECC no solo posee propiedades mecánicas y una procesabilidad similar a la de la chapa de acero laminado en frío convencional, sino que también ofrece una resistencia a la corrosión superior y un aspecto estético atractivo. Es altamente competitivo y fácilmente reemplazable en el mercado de productos electrónicos, electrodomésticos y muebles. Por ejemplo, el SECC se utiliza habitualmente en carcasas de ordenadores.
2. Chapa laminada en frío ordinaria SPCC
SPCC se refiere al laminado continuo de lingotes de acero a través de laminadores en frío para convertirlos en bobinas o láminas de acero del espesor requerido. No hay protección en la superficie de SPCC, y se oxida fácilmente al exponerse al aire, especialmente en un ambiente húmedo, la velocidad de oxidación se acelera y aparece óxido rojo oscuro. La superficie debe pintarse, galvanizarse u otra protección cuando se utilice. SPCC se refiere al laminado continuo de lingotes de acero a través de laminadores en frío para convertirlos en bobinas o láminas de acero del espesor requerido. No hay protección en la superficie de SPCC, y se oxida fácilmente al exponerse al aire, especialmente en un ambiente húmedo, la velocidad de oxidación se acelera y aparece óxido rojo oscuro. La superficie debe pintarse, galvanizarse u otra protección cuando se utilice.
3. Chapa de acero galvanizado por inmersión en caliente SGCC
La bobina de acero galvanizado por inmersión en caliente se refiere al producto semiacabado después del laminado en caliente y decapado o laminado en frío, que se lava y se sumerge continuamente en un baño de zinc fundido a una temperatura de aproximadamente 460 °C, de modo que la chapa de acero se recubre con una capa de zinc y luego se enfría y revene. El material SGCC es más duro que el material SECC, tiene poca ductilidad (evite el diseño de embutición profunda), una capa de zinc más gruesa y poca soldabilidad.
4. Acero inoxidable SUS304
Es uno de los aceros inoxidables más utilizados. Gracias a su contenido en níquel (Ni), presenta mayor resistencia a la corrosión y al calor que el acero al cromo (Cr). Posee excelentes propiedades mecánicas, no se endurece con el tratamiento térmico y carece de elasticidad.
5. Acero inoxidable SUS301
El contenido de Cr (cromo) es menor que el del acero inoxidable SUS304, y su resistencia a la corrosión es baja. Sin embargo, tras el conformado en frío, se consigue una buena resistencia a la tracción y dureza mediante estampado, además de una buena elasticidad. Se utiliza principalmente en muelles de protección contra impactos electromagnéticos y en aplicaciones anti-EMI.
Revisión del dibujo
Para elaborar el diagrama de flujo del proceso de una pieza, primero debemos conocer los diversos requisitos técnicos del plano de la pieza; la revisión del plano es el eslabón más importante en la elaboración del diagrama de flujo del proceso de la pieza.
(1) Compruebe si los dibujos están completos.
(2) La relación entre el dibujo y la vista, si la etiqueta es clara, completa y la unidad de dimensión.
(3) Relaciones de ensamblaje, dimensiones clave de los requisitos de ensamblaje.
(4) La diferencia entre las versiones antigua y nueva de los gráficos.
(5) Traducción de imágenes en idiomas extranjeros.
(6) Conversión de códigos de tabla.
(7) Retroalimentación y resolución de problemas de dibujo.
(8) Material.
(9) Requisitos de calidad y requisitos de proceso.
(10) La publicación oficial de los dibujos debe estar sellada con un sello de control de calidad.
Precauciones
La vista ampliada es una vista en planta (2D) basada en el dibujo de la pieza (3D).
(1) El método de expansión debe ser adecuado y debe ser conveniente para ahorrar materiales y facilitar el procesamiento.
(2) Elija razonablemente el método de separación y borde, T=2.0, la separación es 0.2, T=2-3, la separación es 0.5, y el método de borde adopta lados largos y lados cortos (paneles de puerta).
(3) Consideración razonable de las dimensiones de tolerancia: la diferencia negativa va al final, la diferencia positiva va a la mitad; tamaño del agujero: la diferencia positiva va al final, la diferencia negativa va a la mitad.
(4) Dirección de Burr.
(5) Dibuje una vista en sección transversal en la dirección de extracción, remachado a presión, desgarro, perforación de puntos convexos (paquete), etc.
(6) Compruebe que el material y el grosor de la placa coincidan con la tolerancia de grosor de la placa.
(7) Para ángulos especiales, el radio interior del ángulo de flexión (generalmente R=0,5) debe flexionarse y desplegarse.
(8) Se deben resaltar los lugares que son propensos a errores (asimetría similar).
(9) Se deben agregar imágenes ampliadas cuando haya más tamaños.
(10) Debe indicarse la zona que se va a proteger mediante la fumigación.
procesos de fabricación
Según la diferencia en la estructura de las piezas de chapa metálica, el flujo del proceso puede ser diferente, pero el total no excede los siguientes puntos.
- Corte: Existen varios métodos de corte, principalmente los siguientes.
① Máquina de corte: Es una pieza de material simple que utiliza una máquina de corte para cortar tiras. Se utiliza principalmente para el troquelado de moldes y la preparación de conformado. El costo es bajo y la precisión es menor a 0,2, pero solo puede procesar tiras o bloques sin agujeros ni esquinas.
② Punzonado: Utiliza el punzón para perforar las piezas planas después de desplegar las piezas en la placa en uno o más pasos para formar diversas formas de materiales. Sus ventajas son pocas horas de mano de obra, alta eficiencia, alta precisión, bajo costo y es adecuado para la producción en masa. , Pero para diseñar el molde.
③ Troquelado CNC. Para el troquelado NC, primero debe escribir un programa de mecanizado CNC. Utilice el software de programación para convertir la imagen desplegada dibujada en un programa que pueda ser reconocido por la máquina de procesamiento de dibujo digital NC, de modo que pueda perforar cada pieza de la placa paso a paso según estos programas. La estructura es una pieza plana, pero su estructura se ve afectada por la estructura de la herramienta, el costo es bajo y la precisión es de 0,15.
④El corte láser es el uso del corte láser para cortar la estructura y la forma de la placa plana en una placa plana grande. El programa láser debe programarse como el corte NC. Puede cargar varias formas complejas de piezas planas con alto costo y menor precisión. 0.1.
⑤Serradora: Utiliza principalmente perfiles de aluminio, tubos cuadrados, tubos de trefilado, barras redondas, etc., con bajo costo y baja precisión.
2. Ajustador: avellanado, roscado, escariado, taladrado.
El ángulo de avellanado suele ser de 120°, utilizado para remaches, y de 90°, utilizado para tornillos avellanados y roscado de agujeros inferiores en pulgadas.
3. Rebordeado: También llamado embutición y torneado de agujeros, consiste en crear un agujero ligeramente más grande sobre un agujero base más pequeño y luego roscarlo. Se procesa principalmente con chapa metálica más delgada para aumentar su resistencia y el número de roscas. Para evitar el deslizamiento de los dientes, generalmente se utiliza para espesores de placa delgados, rebordeado superficial normal alrededor del agujero, el espesor básicamente no cambia, y se permite que el espesor se adelgace en un 30-40%, el 40% más que la altura de rebordeado normal puede obtenerse. Para una altura del 60%, la altura máxima de rebordeado puede obtenerse cuando el adelgazamiento es del 50%. Cuando el espesor de la placa es mayor, como 2,0, 2,5, etc., se puede roscar directamente.
4. Punzonado: Es un procedimiento de procesamiento que utiliza moldes. Generalmente, el punzonado incluye punzonado, corte de esquinas, troquelado, punzonado de la envoltura convexa (protuberancia), punzonado y desgarro, punzonado, conformado y otros métodos de procesamiento. El proceso requiere métodos de procesamiento correspondientes. Se utiliza un molde para completar las operaciones, como moldes de punzonado y troquelado, moldes de envoltura convexa, moldes de desgarro, moldes de punzonado, moldes de conformado, etc. La operación se centra principalmente en la posición y la direccionalidad.
5. Remachado a presión: En nuestra empresa, el remachado a presión incluye principalmente tuercas, tornillos, etc. La operación se realiza mediante una remachadora hidráulica o una punzonadora, que remachan las piezas de chapa metálica. Durante el remachado, es importante prestar atención a la direccionalidad.
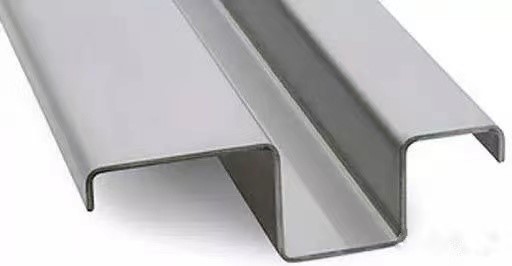
6. Doblado: El doblado consiste en plegar piezas planas bidimensionales para convertirlas en piezas tridimensionales. El proceso requiere una mesa de plegado y los moldes correspondientes, y sigue una secuencia de doblado específica. El principio es que el siguiente corte no interfiera con el primer plegado, y la interferencia se producirá después de este.
El número de tiras dobladas es 6 veces el espesor de la placa por debajo de T=3,0 mm para calcular el ancho de la ranura, como por ejemplo: T=1,0, V=6,0 F=1,8, T=1,2, V=8, F=2,2, T=1,5, V=10, F=2,7, T=2,0, V=12, F=4,0.
Clasificación de moldes de lecho curvado, cuchilla recta, cimitarra (80 ℃, 30 ℃).
Se producen grietas al doblar la placa de aluminio. Se puede aumentar el ancho de la ranura de la matriz inferior y el radio R de la matriz superior (el recocido puede evitar las grietas).
Precauciones al doblar: I. Dibujo, espesor y cantidad de placa requeridos; II. Dirección de doblado; III. Ángulo de doblado; IV. Tamaño de doblado; VI. Apariencia, no se permiten pliegues en el material cromado electrochapado. La relación entre el doblado y el proceso de remachado a presión generalmente es primero el remachado a presión y luego el doblado, pero algunos materiales interferirán con el remachado a presión, por lo que se prensará primero, y otros requerirán doblado-remachado a presión-luego doblado y otros procesos.
7. Soldadura: Definición de soldadura: La distancia entre los átomos y moléculas del material soldado y la red Jingda forman un todo.
①Clasificación: a Soldadura por fusión: soldadura por arco de argón, soldadura por CO2, soldadura por gas, soldadura manual. b Soldadura por presión: soldadura por puntos, soldadura a tope, soldadura por contacto. c Soldadura fuerte: soldadura eléctrica de cromo, alambre de cobre.
② Método de soldadura: a) Soldadura con protección de gas CO2. b) Soldadura por arco de argón. c) Soldadura por puntos, etc. d) Soldadura robótica.
La elección del método de soldadura se basa en los requisitos específicos y los materiales. Generalmente, se utiliza soldadura con protección de gas CO2 para soldar placas de hierro; la soldadura por arco de argón se utiliza para soldar placas de acero inoxidable y aluminio. La soldadura robótica permite ahorrar horas de trabajo y mejorar la eficiencia. Además, mejora la calidad de la soldadura y reduce la intensidad del trabajo.
③ Símbolo de soldadura: soldadura de filete Δ, soldadura tipo I, soldadura tipo V, soldadura tipo V de un solo lado (V), soldadura tipo V con borde romo (V), soldadura por puntos (O), soldadura de tapón o soldadura de ranura (∏), soldadura por engaste (χ), soldadura en forma de V de un solo lado con borde romo (V), soldadura en forma de U con borde romo, soldadura en forma de J con borde romo, soldadura de cubierta posterior y cualquier soldadura.
④ Cables y conectores Arrow.
⑤ Falta de soldadura y medidas preventivas.
Soldadura por puntos: si la resistencia no es suficiente, se pueden hacer protuberancias y se impone el área de soldadura.
Soldadura con CO2: alta productividad, bajo consumo de energía, bajo costo, fuerte resistencia a la corrosión.
Soldadura por arco de argón: poca profundidad de fusión, velocidad de soldadura lenta, baja eficiencia, alto costo de producción, defectos por inclusiones de tungsteno, pero tiene la ventaja de una buena calidad de soldadura y puede soldar metales no ferrosos, como aluminio, cobre, magnesio, etc.
⑥ Causas de la deformación por soldadura: preparación insuficiente antes de soldar, necesidad de fijaciones adicionales. Mejora del proceso para plantillas de soldadura deficientes. La secuencia de soldadura no es la adecuada.
⑦ Método de corrección de deformación por soldadura: Método de corrección por llama. Método de vibración. Método de martilleo. Método de envejecimiento artificial.
otras aplicaciones
Los pasos del proceso de mecanizado de piezas en el taller de chapa metálica son: pre-prueba del producto, producción de prueba y producción en serie. Durante la producción de prueba, es fundamental comunicarse con los clientes de forma oportuna y, tras obtener su evaluación del proceso, iniciar la producción en masa.
La tecnología de perforación láser es la primera tecnología láser práctica en el procesamiento de materiales. En los talleres de chapa metálica, la perforación láser generalmente utiliza láseres pulsados, que ofrecen mayor densidad de energía y menor tiempo de pulso. Permite perforar orificios de hasta 1 μm. Es especialmente adecuada para perforar orificios pequeños con un ángulo determinado y en materiales delgados, así como para perforar orificios profundos y diminutos en materiales de alta resistencia y dureza, o bien en materiales más frágiles o blandos.
El láser permite perforar las partes de la cámara de combustión de la turbina de gas, logrando una perforación tridimensional y alcanzando miles de perforaciones. Entre los materiales perforables se incluyen acero inoxidable, aleaciones de níquel-cromo-hierro y aleaciones a base de Hastelloy. La tecnología de perforación láser no se ve afectada por las propiedades mecánicas del material y facilita la automatización del proceso.
Con el desarrollo de la tecnología de perforación láser, la máquina de corte láser ha logrado la automatización. Su aplicación en la industria de la chapa metálica ha transformado el método de procesamiento tradicional, permitiendo la operación sin intervención humana, mejorando significativamente la eficiencia de producción y automatizando todo el proceso. La automatización ha impulsado el desarrollo de la economía de la chapa metálica, elevando el efecto de perforación a un nivel superior y logrando resultados de procesamiento excepcionales.
Fecha de publicación: 27 de mayo de 2021