தகடு உலோக செயலாக்கம்
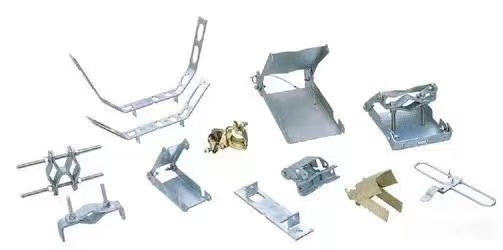
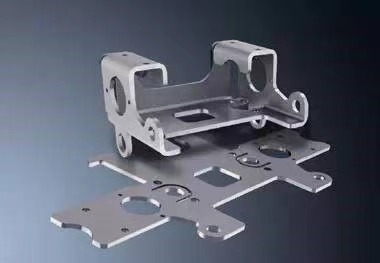
தகடு உலோகச் செயலாக்கம் என்பது தகடு உலோகத் தொழில்நுட்ப வல்லுநர்கள் அறிந்திருக்க வேண்டிய ஒரு மையத் தொழில்நுட்பமாகும், மேலும் இது தகடு உலோகப் பொருள் உருவாக்கத்தில் ஒரு முக்கிய செயல்முறையாகவும் உள்ளது. தகடு உலோகச் செயலாக்கத்தில், பாரம்பரியமான வெட்டுதல், வெற்று செய்தல், வளைத்தல் மற்றும் உருவாக்கும் முறைகள் மற்றும் செயல்முறை அளவுருக்கள், பல்வேறு குளிர் முத்திரையிடும் அச்சு அமைப்பு மற்றும் செயல்முறை அளவுருக்கள், பல்வேறு உபகரணங்களின் செயல்பாட்டுக் கொள்கைகள் மற்றும் இயக்க முறைகள், புதிய முத்திரையிடும் தொழில்நுட்பம் மற்றும் புதிய தொழில்நுட்பம் ஆகியவை அடங்கும். பாகங்களின் தகடு உலோகச் செயலாக்கமே தகடு உலோகச் செயலாக்கம் என்று அழைக்கப்படுகிறது.
தகடு உலோகச் செயலாக்கம் என்பது தகடு உலோகச் செயலாக்கம் என அழைக்கப்படுகிறது. குறிப்பாக, உதாரணமாக, புகைபோக்கிகள், இரும்பு பீப்பாய்கள், எரிபொருள் தொட்டிகள், எண்ணெய் தொட்டிகள், காற்றோட்டக் குழாய்கள், முழங்கைகள், சதுரங்கள், புனல்கள் போன்றவற்றைத் தயாரிக்க தகடுகளைப் பயன்படுத்துதல். இதன் முக்கிய செயல்முறைகளில் வெட்டுதல், வளைத்தல், வடிவமைத்தல், பற்றவைத்தல், ஆணி அடித்தல் போன்றவை அடங்கும். இதற்கு குறிப்பிட்ட வடிவியல் அறிவு தேவை. தகடு உலோகப் பாகங்கள் என்பவை மெல்லிய தகடு உலோகப் பாகங்கள் ஆகும், அதாவது, முத்திரையிடுதல், வளைத்தல், நீட்டுதல் மற்றும் பிற வழிகளில் செயலாக்கக்கூடிய பாகங்கள். செயலாக்கத்தின் போது நிலையான தடிமன் கொண்ட ஒரு பாகம் என்பதே பொதுவான வரையறையாகும். வார்ப்புகள், வடித்தல்கள், இயந்திர பாகங்கள் போன்றவற்றுக்கு இது பொருந்தும்.
பொருள் தேர்வு
தகடு உலோகச் செயலாக்கத்தில் பொதுவாகப் பயன்படுத்தப்படும் மூலப்பொருட்கள் குளிர் உருட்டப்பட்ட தகடு (SPCC), சூடான உருட்டப்பட்ட தகடு (SHCC), துத்தநாகம் பூசப்பட்ட தகடு (SECC, SGCC), செம்பு (CU), பித்தளை, செம்பு, பெரிலியம் செம்பு, அலுமினியத் தகடு (6061, 5052), 1010, 1060, 6063, டியூராலுமின் போன்றவை), அலுமினிய புரொஃபைல்கள், துருப்பிடிக்காத எஃகு (கண்ணாடி மேற்பரப்பு, மெருகூட்டப்பட்ட மேற்பரப்பு, மங்கலான மேற்பரப்பு) ஆகும். பொருளின் பயன்பாட்டைப் பொறுத்து மூலப்பொருட்களின் தேர்வு மாறுபடும், மேலும் பொதுவாக பொருளின் பயன்பாடு மற்றும் செலவைக் கருத்தில் கொள்ள வேண்டும்.
(1) குளிர் உருட்டப்பட்ட தாள் SPCC, முக்கியமாக மின்முலாம் பூசுவதற்கும் மற்றும் பாகங்களுக்கு பேக்கிங் வார்னிஷ் செய்வதற்கும் பயன்படுத்தப்படுகிறது, குறைந்த விலை, எளிதில் வடிவமைக்கக்கூடியது, மற்றும் பொருளின் தடிமன் ≤ 3.2 மிமீ.
(2) சூடான உருட்டப்பட்ட தாள் SHCC, பொருள் T≥3.0mm, மின்முலாம் பூசுதல், வண்ணப்பூச்சு பாகங்கள், குறைந்த விலை, ஆனால் வடிவமைப்பது கடினம், முக்கியமாக தட்டையான பாகங்கள்.
(3) SECC, SGCC கால்வனைஸ் செய்யப்பட்ட தகடு. SECC மின்பகுப்புப் பலகை N பொருள் மற்றும் P பொருள் எனப் பிரிக்கப்பட்டுள்ளது. N பொருள் முக்கியமாக மேற்பரப்பு சிகிச்சைக்குப் பயன்படுத்தப்படுகிறது மற்றும் அதிக விலை கொண்டது. P பொருள் தெளிக்கப்பட்ட பாகங்களுக்குப் பயன்படுத்தப்படுகிறது.
(4) தாமிரம், முக்கியமாக கடத்தும் பொருளாகப் பயன்படுத்தப்படுகிறது, மேற்பரப்பு சிகிச்சையானது நிக்கல் பூச்சு, குரோம் பூச்சு அல்லது சிகிச்சை இல்லாமல் இருப்பது, அதிக செலவு.
(5) அலுமினியத் தகடு, பொதுவாக மேற்பரப்பு குரோமேட் (J11-A), ஆக்சிஜனேற்றம் (கடத்தும் ஆக்சிஜனேற்றம், வேதியியல் ஆக்சிஜனேற்றம்), அதிக விலை, வெள்ளி முலாம் பூசுதல், நிக்கல் முலாம் பூசுதல் ஆகியவற்றைப் பயன்படுத்துகிறது.
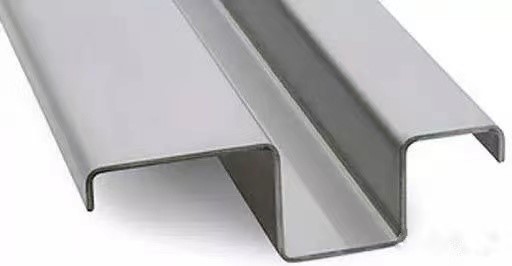
(6) சிக்கலான குறுக்குவெட்டு அமைப்புகளைக் கொண்ட பொருட்களான அலுமினிய சுயவிவரங்கள், பல்வேறு துணைப் பெட்டிகளில் பரவலாகப் பயன்படுத்தப்படுகின்றன. மேற்பரப்பு சிகிச்சை அலுமினியத் தகட்டைப் போன்றது.
(7) துருப்பிடிக்காத எஃகு, இது முக்கியமாக எந்த மேற்பரப்பு சிகிச்சையும் இல்லாமல் பயன்படுத்தப்படுகிறது, மேலும் இதன் விலை அதிகம்.
பொதுவாகப் பயன்படுத்தப்படும் பொருட்கள்
- கால்வனைஸ் செய்யப்பட்ட எஃகுத் தகடு SECC
SECC-இன் மூலப்பொருள் என்பது சாதாரண குளிர் உருட்டப்பட்ட எஃகுச் சுருள் ஆகும். இது தொடர்ச்சியான மின்முலாம் பூசும் உற்பத்தி வரிசையில், கொழுப்பு நீக்குதல், ஊறவைத்தல், மின்முலாம் பூசுதல் மற்றும் பல்வேறு பிந்தைய பதப்படுத்தும் செயல்முறைகளுக்குப் பிறகு மின்முலாம் பூசப்பட்ட பொருளாக மாறுகிறது. SECC, பொதுவான குளிர் உருட்டப்பட்ட எஃகுத் தகட்டின் இயந்திரவியல் பண்புகளையும் ஒத்த செயலாக்கத் திறனையும் கொண்டிருப்பது மட்டுமல்லாமல், சிறந்த அரிப்புத் தடுப்புத் திறனையும் அலங்காரத் தோற்றத்தையும் கொண்டுள்ளது. இது மின்னணுப் பொருட்கள், வீட்டு உபயோகப் பொருட்கள் மற்றும் மரச்சாமான்கள் சந்தையில் மிகவும் போட்டித்தன்மை வாய்ந்ததாகவும், மாற்றாகப் பயன்படுத்தக்கூடியதாகவும் உள்ளது. உதாரணமாக, கணினி உறைகளில் SECC பொதுவாகப் பயன்படுத்தப்படுகிறது.
2. சாதாரண குளிர் உருட்டப்பட்ட தாள் SPCC
SPCC என்பது, எஃகு கட்டிகளை குளிர் உருட்டு ஆலைகள் வழியாகத் தொடர்ந்து உருட்டி, தேவையான தடிமன் கொண்ட எஃகு சுருள்கள் அல்லது தகடுகளாக மாற்றுவதைக் குறிக்கிறது. SPCC-யின் மேற்பரப்பில் எந்தப் பாதுகாப்பும் இல்லை, மேலும் இது காற்றில் படும்போது, குறிப்பாக ஈரப்பதமான சூழலில், எளிதில் ஆக்ஸிஜனேற்றம் அடைகிறது. ஆக்ஸிஜனேற்றத்தின் வேகம் அதிகரித்து, அடர் சிவப்பு நிறத் துரு தோன்றுகிறது. பயன்பாட்டில் இருக்கும்போது, அதன் மேற்பரப்பில் வண்ணம் பூசப்பட வேண்டும், மின்முலாம் பூசப்பட வேண்டும் அல்லது வேறு பாதுகாப்பு முறைகள் செய்யப்பட வேண்டும். SPCC என்பது, எஃகு கட்டிகளை குளிர் உருட்டு ஆலைகள் வழியாகத் தொடர்ந்து உருட்டி, தேவையான தடிமன் கொண்ட எஃகு சுருள்கள் அல்லது தகடுகளாக மாற்றுவதைக் குறிக்கிறது. SPCC-யின் மேற்பரப்பில் எந்தப் பாதுகாப்பும் இல்லை, மேலும் இது காற்றில் படும்போது, குறிப்பாக ஈரப்பதமான சூழலில், எளிதில் ஆக்ஸிஜனேற்றம் அடைகிறது. ஆக்ஸிஜனேற்றத்தின் வேகம் அதிகரித்து, அடர் சிவப்பு நிறத் துரு தோன்றுகிறது. பயன்பாட்டில் இருக்கும்போது, அதன் மேற்பரப்பில் வண்ணம் பூசப்பட வேண்டும், மின்முலாம் பூசப்பட வேண்டும் அல்லது வேறு பாதுகாப்பு முறைகள் செய்யப்பட வேண்டும்.
3. சூடான முறையில் துத்தநாகம் பூசப்பட்ட எஃகுத் தகடு SGCC
சூடான உருட்டல் மற்றும் ஊறவைத்தல் அல்லது குளிர் உருட்டலுக்குப் பிறகு கிடைக்கும் ஒரு அரை முடிக்கப்பட்ட பொருளை ஹாட்-டிப் கால்வனைஸ்டு ஸ்டீல் காயில் (Hot-dip galvanized steel coil) என்று குறிப்பிடுகிறோம். இது சுமார் 460°C வெப்பநிலையில் உள்ள உருகிய துத்தநாகக் குளியலில் கழுவப்பட்டு, தொடர்ச்சியாக மூழ்கடிக்கப்படுகிறது. இதன் மூலம் எஃகுத் தகட்டின் மீது ஒரு துத்தநாகப் படலம் பூசப்பட்டு, பின்னர் திடீரெனக் குளிரூட்டப்பட்டுப் பதப்படுத்தப்படுகிறது. SGCC பொருளானது SECC பொருளை விடக் கடினமானது, குறைந்த நீளும் தன்மையைக் கொண்டுள்ளது (ஆழமான இழுத்தல் வடிவமைப்பைத் தவிர்க்கவும்), தடிமனான துத்தநாகப் படலத்தைக் கொண்டுள்ளது, மற்றும் குறைந்த பற்றவைப்புத் திறனைக் கொண்டுள்ளது.
4. துருப்பிடிக்காத எஃகு SUS304
பரவலாகப் பயன்படுத்தப்படும் துருப்பிடிக்காத எஃகுகளில் இதுவும் ஒன்று. இதில் Ni (நிக்கல்) இருப்பதால், Cr (குரோமியம்) எஃகை விட இது சிறந்த அரிப்புத் தடுப்பு மற்றும் வெப்பத் தடுப்புத் திறனைக் கொண்டுள்ளது. இது மிகச் சிறந்த இயந்திரவியல் பண்புகளைக் கொண்டுள்ளது, வெப்பச் செயலாக்கத்தால் கடினமடையும் நிகழ்வு ஏற்படுவதில்லை, மற்றும் நெகிழ்வுத்தன்மை அற்றது.
5. துருப்பிடிக்காத எஃகு SUS301
SUS304-ஐ விட இதில் Cr (குரோமியம்) உள்ளடக்கம் குறைவாக உள்ளது, மேலும் இதன் அரிப்பு எதிர்ப்புத் திறனும் குறைவாகும். இருப்பினும், குளிர் வேலைப்பாடுகளுக்குப் பிறகு முத்திரையிடும்போது நல்ல இழுவிசையையும் கடினத்தன்மையையும் பெற முடியும், மேலும் இது நல்ல மீள்தன்மையையும் கொண்டுள்ளது. இது பெரும்பாலும் சிதறல் சுருள்கள் மற்றும் மின்காந்தத் தாக்குதல் தடுப்பான்களுக்குப் பயன்படுத்தப்படுகிறது.
வரைதல் மதிப்பாய்வு
ஒரு பாகத்தின் செயல்முறை ஓட்டத்தைத் தொகுப்பதற்கு, நாம் முதலில் அந்தப் பாக வரைபடத்தின் பல்வேறு தொழில்நுட்பத் தேவைகளை அறிந்திருக்க வேண்டும்; பாகத்தின் செயல்முறை ஓட்டத்தைத் தொகுப்பதில் வரைபட மீளாய்வு மிக முக்கியமான இணைப்பாகும்.
(1) வரைபடங்கள் முழுமையாக உள்ளதா எனச் சரிபார்க்கவும்.
(2) வரைபடத்திற்கும் காட்சிக்கும் உள்ள தொடர்பு, லேபிள் தெளிவாகவும், முழுமையாகவும் உள்ளதா மற்றும் பரிமாணத்தின் அலகு.
(3) அசெம்பிளி உறவுகள், அசெம்பிளி தேவைகளின் முக்கிய பரிமாணங்கள்.
(4) கிராபிக்ஸின் பழைய மற்றும் புதிய பதிப்புகளுக்கு இடையிலான வேறுபாடு.
(5) வெளிநாட்டு மொழிகளில் படங்களின் மொழிபெயர்ப்பு.
(6) அட்டவணைக் குறியீடுகளை மாற்றுதல்.
(7) வரைபடச் சிக்கல்கள் குறித்த பின்னூட்டம் மற்றும் தீர்வு.
(8) பொருள்.
(9) தரத் தேவைகள் மற்றும் செயல்முறைத் தேவைகள்.
(10) வரைபடங்களின் அதிகாரப்பூர்வ வெளியீட்டில் தரக் கட்டுப்பாட்டு முத்திரை இடப்பட வேண்டும்.
தற்காப்பு நடவடிக்கைகள்
விரிவாக்கப்பட்ட தோற்றம் என்பது பாக வரைபடத்தை (3D) அடிப்படையாகக் கொண்ட ஒரு தளத் தோற்றம் (2D) ஆகும்.
(1) விரிவாக்க முறை பொருத்தமானதாக இருக்க வேண்டும், மேலும் அது பொருட்களைச் சேமிப்பதற்கும் செயலாக்குவதற்கும் வசதியாக இருக்க வேண்டும்.
(2) இடைவெளி மற்றும் விளிம்பு முறையை நியாயமான முறையில் தேர்வு செய்யவும், T=2.0 க்கு, இடைவெளி 0.2, T=2-3 க்கு, இடைவெளி 0.5, மற்றும் விளிம்பு முறை நீண்ட பக்கங்கள் மற்றும் குறுகிய பக்கங்களை (கதவு பேனல்கள்) ஏற்றுக்கொள்கிறது.
(3) சகிப்புத்தன்மை பரிமாணங்களின் நியாயமான பரிசீலனை: எதிர்மறை வேறுபாடு இறுதிக்குச் செல்கிறது, நேர்மறை வேறுபாடு பாதியாகச் செல்கிறது; துளை அளவு: நேர்மறை வேறுபாடு இறுதிக்குச் செல்கிறது, எதிர்மறை வேறுபாடு பாதியாகச் செல்கிறது.
(4) பர் திசை.
(5) பிரித்தெடுத்தல், அழுத்த ரிவெட்டிங், கிழித்தல், குவிந்த புள்ளிகளை (தொகுப்பு) துளையிடுதல் போன்றவற்றின் திசையில் ஒரு குறுக்குவெட்டுத் தோற்றத்தை வரையவும்.
(6) பலகையின் தடிமன் சகிப்புத்தன்மைக்கு, பலகையின் பொருள் மற்றும் தடிமனைச் சரிபார்க்கவும்.
(7) சிறப்பு கோணங்களுக்கு, வளைக்கும் கோணத்தின் உள் ஆரம் (பொதுவாக R=0.5) வளைக்கப்பட்டு விரிக்கப்பட வேண்டும்.
(8) பிழை ஏற்பட வாய்ப்புள்ள இடங்கள் (ஒத்த சமச்சீரற்ற தன்மை) சிறப்பித்துக் காட்டப்பட வேண்டும்.
(9) அதிக அளவுகள் இருக்கும் இடங்களில் பெரிதாக்கப்பட்ட படங்கள் சேர்க்கப்பட வேண்டும்.
(10) தெளிப்பதன் மூலம் பாதுகாக்கப்பட வேண்டிய பகுதி குறிப்பிடப்பட வேண்டும்.
உற்பத்தி செயல்முறைகள்
உலோகத் தகடு பாகங்களின் கட்டமைப்பில் உள்ள வேறுபாட்டைப் பொறுத்து, செயல்முறை ஓட்டம் மாறுபடலாம், ஆனால் அதன் மொத்த அளவு பின்வரும் புள்ளிகளைத் தாண்டாது.
- வெட்டுதல்: பல்வேறு வெட்டும் முறைகள் உள்ளன, முக்கியமாக பின்வரும் முறைகள்.
①வெட்டும் இயந்திரம்: இது ஒரு எளிய மூலப்பொருளை வெட்டும் இயந்திரத்தைப் பயன்படுத்தி பட்டைகளாக வெட்டுவதாகும். இது முக்கியமாக அச்சு வார்ப்பதற்கும், வார்ப்புத் தயாரிப்பிற்கும் பயன்படுத்தப்படுகிறது. இதன் விலை குறைவு, மற்றும் துல்லியம் 0.2-க்கும் குறைவாக இருக்கும், ஆனால் இதனால் துளைகளோ மூலைகளோ இல்லாத பட்டைகள் அல்லது கட்டிகளை மட்டுமே பதப்படுத்த முடியும்.
②துளைப்பான்: இது, தட்டின் மீது பாகங்களை ஒன்று அல்லது அதற்கு மேற்பட்ட படிநிலைகளில் விரித்த பிறகு, பொருட்களின் பல்வேறு வடிவங்களை உருவாக்குவதற்காக, தட்டையான பகுதிகளைத் துளைத்து எடுக்க துளைப்பானைப் பயன்படுத்துகிறது. இதன் நன்மைகள்: குறைந்த மனித உழைப்பு நேரம், அதிக செயல்திறன், உயர் துல்லியம், குறைந்த செலவு, மேலும் இது பெருமளவு உற்பத்திக்கு ஏற்றது. ஆனால், அச்சினை வடிவமைக்க வேண்டும்.
③NC CNC பிளாங்கிங். NC பிளாங்கிங் செய்யும்போது, நீங்கள் முதலில் ஒரு CNC இயந்திர நிரலை எழுத வேண்டும். வரையப்பட்ட விரிக்கப்பட்ட படத்தை, NC டிஜிட்டல் வரைதல் செயலாக்க இயந்திரத்தால் அடையாளம் காணக்கூடிய ஒரு நிரலில் எழுத, நிரலாக்க மென்பொருளைப் பயன்படுத்தவும். இதன்மூலம், அந்த இயந்திரம் இந்த நிரல்களின்படி தகட்டின் மீது படிப்படியாக துளையிட முடியும். இதன் அமைப்பு ஒரு தட்டையான துண்டாகும், ஆனால் அதன் கட்டமைப்பு கருவியின் அமைப்பால் பாதிக்கப்படுகிறது, செலவு குறைவு, மற்றும் துல்லியம் 0.15 ஆகும்.
④லேசர் வெட்டுதல் என்பது ஒரு பெரிய தட்டையான தகட்டின் மீது அதன் கட்டமைப்பையும் வடிவத்தையும் வெட்டுவதற்கு லேசர் வெட்டுதலைப் பயன்படுத்துவதாகும். லேசர் நிரலானது NC வெட்டுதலைப் போலவே நிரல்படுத்தப்பட வேண்டும். இது அதிக செலவு மற்றும் குறைந்த துல்லியத்துடன் பல்வேறு சிக்கலான வடிவங்களைக் கொண்ட தட்டையான பாகங்களைக் கையாளும் திறன் கொண்டது. 0.1.
⑤அறுக்கும் இயந்திரம்: முக்கியமாக அலுமினிய புரொஃபைல்கள், சதுரக் குழாய்கள், இழுவைக் குழாய்கள், வட்டக் கம்பிகள் போன்றவற்றைப் பயன்படுத்துகிறது; இது குறைந்த செலவு மற்றும் குறைந்த துல்லியத்தன்மை கொண்டது.
2. பொருத்துநர்: அகழ்வுப் பள்ளம் இடுதல், தட்டுதல், துளை விரிவாக்குதல், துளையிடுதல்.
ரிவெட்டுகளை இழுப்பதற்கு 120℃ கோணமும், கவுண்டர்சங்க் திருகுகளைப் பொருத்துவதற்கும் மற்றும் அங்குல அடித் துளைகளில் தட்டுவதற்கும் 90℃ கோணமும் பொதுவாக கவுண்டர்போர் கோணமாகப் பயன்படுத்தப்படுகிறது.
3. விளிம்புருவாக்கம் (Flanging): இது துளை வரைதல் மற்றும் துளைத் திருப்புதல் என்றும் அழைக்கப்படுகிறது. இதில், ஒரு சிறிய அடித்தளத் துளையின் மீது சற்றே பெரிய துளையை வரைந்து, பின்னர் அதில் திருகு இழைகள் இடப்படுகின்றன. இதன் வலிமையையும் திருகு இழைகளின் எண்ணிக்கையையும் அதிகரிப்பதற்காக, இது முக்கியமாக மெல்லிய உலோகத் தகடுகளைக் கொண்டு செய்யப்படுகிறது. பற்கள் நழுவுவதைத் தவிர்ப்பதற்காக, இது பொதுவாக மெல்லிய தகடு தடிமனுக்குப் பயன்படுத்தப்படுகிறது. துளையைச் சுற்றி சாதாரண ஆழமற்ற விளிம்புருவாக்கம் செய்யப்படும்போது, தடிமன் அடிப்படையில் மாறாமல் இருக்கும். தடிமனை 30-40% வரை மெல்லியதாக்க அனுமதிக்கப்படுகிறது, மேலும் 40% முதல் சாதாரண விளிம்புருவாக்க உயரத்தை விட அதிகமான உயரத்தைப் பெறலாம். 60% உயரத்திற்கு, 50% மெல்லியதாக்கும்போது அதிகபட்ச விளிம்புருவாக்க உயரத்தைப் பெறலாம். தகட்டின் தடிமன் 2.0, 2.5 போன்றவை அதிகமாக இருக்கும்போது, நேரடியாக திருகு இழைகள் இடலாம்.
4. துளையிடுதல்: இது அச்சு உருவாக்கும் முறையைப் பயன்படுத்தும் ஒரு செயலாக்க செயல்முறையாகும். பொதுவாக, துளையிடும் செயலாக்கத்தில் துளையிடுதல், மூலை வெட்டுதல், வெற்று வெட்டுதல், குவிந்த மேலோட்டைத் துளையிடுதல் (பம்ப்), துளையிட்டு கிழித்தல், துளையிடுதல், வடிவமைத்தல் மற்றும் பிற செயலாக்க முறைகள் அடங்கும். இந்தச் செயலாக்கத்திற்கு அதற்கேற்ற செயலாக்க முறைகள் தேவைப்படுகின்றன. துளையிட்டு வெற்று வெட்டும் அச்சுகள், குவிந்த அச்சுகள், கிழிக்கும் அச்சுகள், துளையிடும் அச்சுகள், வடிவமைக்கும் அச்சுகள் போன்ற செயல்பாடுகளை நிறைவு செய்ய அச்சு பயன்படுத்தப்படுகிறது. இந்தச் செயல்பாட்டில் முக்கியமாக நிலை மற்றும் திசைத்தன்மைக்கு முக்கியத்துவம் அளிக்கப்படுகிறது.
5. அழுத்த ரிவெட்டிங்: எங்கள் நிறுவனத்தைப் பொறுத்தவரை, அழுத்த ரிவெட்டிங் என்பது முக்கியமாக நட்டுகள், திருகுகள் போன்றவற்றை அழுத்த ரிவெட்டிங் செய்வதை உள்ளடக்கியது. இந்தச் செயல்பாடு ஹைட்ராலிக் அழுத்த ரிவெட்டிங் இயந்திரம் அல்லது பஞ்ச் இயந்திரம் மூலம் முடிக்கப்பட்டு, அவை உலோகத் தகடு பாகங்களில் ரிவெட் செய்யப்படுகின்றன. ரிவெட்டிங் செய்யும் முறையில், திசையின் மீது கவனம் செலுத்த வேண்டும்.
6. வளைத்தல்: வளைத்தல் என்பது இருபரிமாண (2D) தட்டையான பாகங்களை முப்பரிமாண (3D) பாகங்களாக மடிப்பதாகும். இந்தச் செயலாக்கத்தை ஒரு மடிப்புத் தளம் மற்றும் அதற்கேற்ற வளைக்கும் அச்சுகளைக் கொண்டு முடிக்க வேண்டும், மேலும் இதற்கென ஒரு குறிப்பிட்ட வளைக்கும் வரிசைமுறையும் உள்ளது. இதன் கொள்கை என்னவென்றால், அடுத்த வெட்டு முதல் மடிப்புக்கு இடையூறு செய்யக்கூடாது, மடிப்புக்குப் பிறகே இடையூறு ஏற்படும்.
பள்ளத்தின் அகலத்தைக் கணக்கிடுவதற்கு, T=3.0mm-க்குக் கீழே உள்ள தகட்டின் தடிமனைப் போல் 6 மடங்கு வளைவுப் பட்டைகளின் எண்ணிக்கை இருக்க வேண்டும், எடுத்துக்காட்டாக: T=1.0, V=6.0; F=1.8, T=1.2, V=8, F=2.2, T=1.5, V=10, F=2.7, T=2.0, V=12, F=4.0.
வளைக்கும் படுக்கை அச்சு வகைப்பாடு, நேரான கத்தி, வளைவாள் (80 ℃, 30 ℃).
அலுமினியத் தகட்டை வளைக்கும்போது விரிசல்கள் ஏற்படுகின்றன. கீழ் அச்சுப் பள்ளத்தின் அகலத்தையும், மேல் அச்சு R-ஐயும் அதிகரிக்கலாம் (வெப்பச் செயலாக்கம் மூலம் விரிசல்களைத் தவிர்க்கலாம்).
வளைக்கும்போது எடுக்க வேண்டிய முன்னெச்சரிக்கைகள்: Ⅰ வரைபடம், தேவையான தகட்டின் தடிமன் மற்றும் அளவு; Ⅱ வளைக்கும் திசை; Ⅲ வளைக்கும் கோணம்; Ⅳ வளைக்கும் அளவு; Ⅵ தோற்றம், மின்முலாம் பூசப்பட்ட குரோம் பூசப்பட்ட பொருளில் மடிப்புகள் இருக்கக்கூடாது. வளைத்தல் மற்றும் அழுத்த ரிவெட்டிங் செயல்முறைக்கு இடையேயான தொடர்பு பொதுவாக முதலில் அழுத்த ரிவெட்டிங் செய்து பின்னர் வளைப்பதாகும், ஆனால் சில பொருட்கள் அழுத்த ரிவெட்டிங்கிற்கு இடையூறு விளைவிக்கும், எனவே முதலில் அழுத்த ரிவெட்டிங் செய்ய வேண்டும், மேலும் சிலவற்றிற்கு வளைத்தல்-அழுத்த ரிவெட்டிங்-பின்னர் வளைத்தல் மற்றும் பிற செயல்முறைகள் தேவைப்படுகின்றன.
7. பற்றவைத்தல்: பற்றவைத்தல் வரையறை: பற்றவைக்கப்பட்ட பொருளின் அணுக்கள் மற்றும் மூலக்கூறுகளுக்கும், ஜிங்டா படிக அமைப்புக்கும் இடையே உள்ள தூரமே ஒரு முழுமையை உருவாக்குகிறது.
①வகைப்பாடு: அ இணைவுப் பற்றவைப்பு: ஆர்கான் வில் பற்றவைப்பு, CO2 பற்றவைப்பு, வாயுப் பற்றவைப்பு, கைமுறைப் பற்றவைப்பு. ஆ அழுத்தப் பற்றவைப்பு: புள்ளிப் பற்றவைப்பு, முனைப் பற்றவைப்பு, மேடுப் பற்றவைப்பு. இ பற்றாசுப் பற்றவைப்பு: மின்சார குரோமியம் பற்றவைப்பு, செப்புக் கம்பி.
② பற்றவைக்கும் முறை: அ) CO2 வாயு பாதுகாப்புடன் கூடிய பற்றவைப்பு. ஆ) ஆர்கான் வில் பற்றவைப்பு. இ) புள்ளி பற்றவைப்பு, முதலியன. ஈ) ரோபோ பற்றவைப்பு.
பற்றவைப்பு முறையின் தேர்வு, உண்மையான தேவைகள் மற்றும் பயன்படுத்தப்படும் பொருட்களைப் பொறுத்து அமைகிறது. பொதுவாக, இரும்புத் தகடுகளைப் பற்றவைக்க CO2 வாயு பாதுகாப்பு பற்றவைப்பும்; துருப்பிடிக்காத எஃகு மற்றும் அலுமினியத் தகடுகளைப் பற்றவைக்க ஆர்கான் வில் பற்றவைப்பும் பயன்படுத்தப்படுகின்றன. ரோபோ பற்றவைப்பு, மனித உழைப்பு நேரத்தைச் சேமித்து, வேலைத் திறனை மேம்படுத்துகிறது. மேலும், இது பற்றவைப்பின் தரத்தை உயர்த்தி, வேலைச் சுமையைக் குறைக்கிறது.
③ பற்றவைப்புக் குறியீடு: Δ ஃபில்லட் வெல்டிங், Д, I வகை வெல்டிங், V வகை வெல்டிங், ஒரு பக்க V வகை வெல்டிங் (V), மழுங்கிய விளிம்புடன் கூடிய V வகை வெல்டிங் (V), ஸ்பாட் வெல்டிங் (O), பிளக் வெல்டிங் அல்லது ஸ்லாட் வெல்டிங் (∏), கிரிம்ப் வெல்டிங் (χ), மழுங்கிய விளிம்புடன் கூடிய ஒரு பக்க V-வடிவ வெல்டிங் (V), மழுங்கிய விளிம்புடன் கூடிய U-வடிவ வெல்டிங், மழுங்கிய விளிம்புடன் கூடிய J-வடிவ வெல்டிங், பின் கவர் வெல்டிங், மற்றும் அனைத்து வகையான வெல்டிங்கும்.
④ அம்புக் கம்பிகள் மற்றும் இணைப்பிகள்.
⑤ பற்றவைப்பு மற்றும் தடுப்பு நடவடிக்கைகள் விடுபட்டிருத்தல்.
பகுதி பற்றவைப்பு: வலிமை போதுமானதாக இல்லாத பட்சத்தில், சிறு புடைப்புகள் உருவாக்கப்பட்டு, பற்றவைப்புப் பகுதி திணிக்கப்படலாம்.
CO2 பற்றவைப்பு: அதிக உற்பத்தித்திறன், குறைந்த ஆற்றல் நுகர்வு, குறைந்த செலவு, வலுவான துரு எதிர்ப்புத்திறன்
ஆர்கான் ஆர்க் வெல்டிங்: ஆழமற்ற உருகுதல் ஆழம், மெதுவான வெல்டிங் வேகம், குறைந்த செயல்திறன், அதிக உற்பத்திச் செலவு, டங்ஸ்டன் உட்புகும் குறைபாடுகள் போன்ற நன்மைகளைக் கொண்டிருந்தாலும், நல்ல வெல்டிங் தரம் மற்றும் அலுமினியம், தாமிரம், மக்னீசியம் போன்ற இரும்பு அல்லாத உலோகங்களை வெல்டிங் செய்யும் திறன் ஆகியவை இதன் சிறப்பம்சங்கள் ஆகும்.
⑥ பற்றவைப்பு உருக்குலைவுக்கான காரணங்கள்: பற்றவைப்பதற்கு முன் போதிய தயாரிப்பு இல்லாதது, கூடுதல் பொருத்திகள் தேவைப்படுவது. தரமற்ற பற்றவைப்புப் பொருத்திகளுக்காக செயல்முறையை மேம்படுத்துதல். பற்றவைப்பு வரிசைமுறை சரியாக இல்லாதது.
⑦ பற்றவைப்பு உருக்குலைவு சரிசெய்யும் முறைகள்: சுடர் சரிசெய்தல் முறை. அதிர்வு முறை. சுத்தியால் அடிக்கும் முறை. செயற்கை பழமையாக்கும் முறை.
பிற பயன்பாடுகள்
உலோகத் தகடு பட்டறையில் பாகங்களைப் பதப்படுத்தும் படிநிலைகள் ஆவன: தயாரிப்பு முன்-சோதனை, தயாரிப்புப் பதப்படுத்துதல் சோதனை உற்பத்தி மற்றும் தயாரிப்புத் தொகுதி உற்பத்தி. தயாரிப்புப் பதப்படுத்துதல் சோதனை உற்பத்திப் படிநிலையில், வாடிக்கையாளர்களுடன் உரிய நேரத்தில் தொடர்பு கொள்ள வேண்டும். மேலும், அதற்கேற்ற பதப்படுத்துதல் குறித்த மதிப்பீட்டைப் பெற்ற பின்னரே, அந்தத் தயாரிப்பைப் பெருமளவில் உற்பத்தி செய்ய முடியும்.
லேசர் துளையிடும் தொழில்நுட்பம் என்பது, லேசர் பொருள் பதப்படுத்தும் தொழில்நுட்பத்தில் மிகவும் பழமையான மற்றும் நடைமுறைக்கு உகந்த லேசர் தொழில்நுட்பமாகும். தகடு உலோகப் பட்டறையில் லேசர் துளையிடுவதற்கு, பொதுவாக துடிப்புள்ள லேசர்கள் பயன்படுத்தப்படுகின்றன. இவை அதிக ஆற்றல் அடர்த்தியையும் குறைந்த நேரத்தையும் கொண்டுள்ளன. இவற்றால் 1μm அளவுள்ள சிறிய துளைகளை இட முடியும். இது குறிப்பாக, ஒரு குறிப்பிட்ட கோணத்தில் உள்ள சிறிய துளைகளையும், மெல்லிய பொருட்களையும் செயலாக்குவதற்கு மிகவும் பொருத்தமானது. மேலும், அதிக வலிமை மற்றும் கடினத்தன்மை கொண்ட, எளிதில் உடையக்கூடிய மற்றும் மென்மையான பொருட்களின் பாகங்களில் உள்ள ஆழமான சிறிய துளைகளையும், மிகச்சிறிய துளைகளையும் செயலாக்குவதற்கும் இது ஏற்றது.
லேசர் தொழில்நுட்பத்தால் வாயு விசையாழியின் எரிப்புப் பாகங்களில் துளையிட முடியும். இந்தத் துளையிடும் செயல் முப்பரிமாண திசையிலும் நடைபெறுவதால், துளையிடப்படும் பொருட்களின் எண்ணிக்கை ஆயிரக்கணக்கில் இருக்கும். துளையிடப்படும் பொருட்களில் துருப்பிடிக்காத எஃகு, நிக்கல்-குரோமியம்-இரும்பு கலவைகள் மற்றும் ஹேஸ்டெல்லாய் அடிப்படையிலான கலவைகள் ஆகியவை அடங்கும். லேசர் துளையிடும் தொழில்நுட்பம், பொருட்களின் இயந்திரவியல் பண்புகளால் பாதிக்கப்படுவதில்லை, மேலும் இதன் மூலம் தானியக்கத்தை எளிதாகச் செயல்படுத்த முடியும்.
லேசர் துளையிடும் தொழில்நுட்பத்தின் வளர்ச்சியுடன், லேசர் வெட்டும் இயந்திரம் தானியங்கி செயல்பாட்டைச் சாத்தியமாக்கியுள்ளது. தகடு உலோகத் துறையில் இதன் பயன்பாடு, பாரம்பரிய தகடு உலோகத் தொழில்நுட்பத்தின் செயலாக்க முறையை மாற்றி, ஆளில்லா செயல்பாட்டைச் சாத்தியமாக்கியுள்ளது; உற்பத்தித் திறனைப் பெருமளவில் மேம்படுத்தி, முழு செயல்முறையிலும் தானியங்கி செயல்பாட்டைச் சாத்தியமாக்கியுள்ளது. இந்தத் தானியங்கி செயல்பாடு, தகடு உலோகப் பொருளாதாரத்தின் வளர்ச்சியை ஊக்குவித்துள்ளதுடன், துளையிடும் விளைவை ஒரு உயர் நிலைக்கு மேம்படுத்தியுள்ளது, மேலும் இதன் செயலாக்க விளைவும் குறிப்பிடத்தக்கதாக உள்ளது.
பதிவிட்ட நேரம்: மே-27-2021