शीट मेटल प्रक्रिया
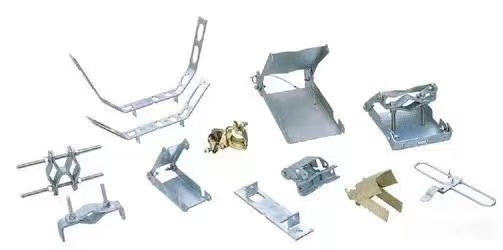
शीट मेटल प्रोसेसिंग हे एक प्रमुख तंत्रज्ञान आहे जे शीट मेटल तंत्रज्ञांना समजून घेणे आवश्यक आहे, आणि शीट मेटल उत्पादनांच्या निर्मितीमध्ये ही एक महत्त्वाची प्रक्रिया आहे. शीट मेटल प्रोसेसिंगमध्ये पारंपरिक कटिंग, ब्लँकिंग, बेंडिंग आणि फॉर्मिंग पद्धती व प्रक्रिया पॅरामीटर्स, तसेच विविध कोल्ड स्टॅम्पिंग डायची रचना आणि प्रक्रिया पॅरामीटर्स, विविध उपकरणांची कार्यतत्त्वे आणि कार्यपद्धती, आणि नवीन स्टॅम्पिंग तंत्रज्ञान व नवीन तंत्रज्ञान यांचा समावेश होतो. भागांच्या शीट मेटल प्रोसेसिंगला शीट मेटल प्रोसेसिंग म्हटले जाते.
शीट मेटल प्रोसेसिंगला शीट मेटल प्रोसेसिंग म्हणतात. विशेषतः, उदाहरणार्थ, चिमणी, लोखंडी पिंप, इंधन टाक्या, तेलाच्या टाक्या, व्हेंटिलेशन पाईप, एल्बो, स्क्वेअर, फनेल इत्यादी बनवण्यासाठी प्लेट्सचा वापर करणे. मुख्य प्रक्रियांमध्ये शियरिंग, बेंडिंग, फॉर्मिंग, वेल्डिंग, रिव्हेटिंग इत्यादींचा समावेश होतो. यासाठी विशिष्ट भूमितीय ज्ञानाची आवश्यकता असते. शीट मेटल पार्ट्स म्हणजे पातळ पत्र्याचे भाग, म्हणजेच असे भाग ज्यांवर स्टॅम्पिंग, बेंडिंग, स्ट्रेचिंग आणि इतर मार्गांनी प्रक्रिया केली जाऊ शकते. एक सामान्य व्याख्या म्हणजे प्रक्रियेदरम्यान ज्याची जाडी स्थिर राहते असा भाग. कास्टिंग, फोर्जिंग, मशीनिंग पार्ट्स इत्यादींशी संबंधित.
सामग्री निवड
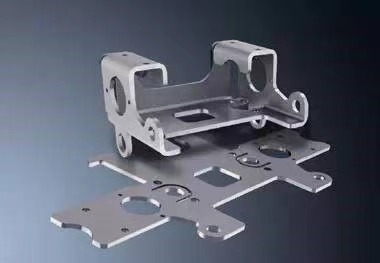
शीट मेटल प्रक्रियेमध्ये सामान्यतः वापरल्या जाणाऱ्या सामग्रीमध्ये कोल्ड रोल्ड प्लेट (SPCC), हॉट रोल्ड प्लेट (SHCC), गॅल्वनाइज्ड प्लेट (SECC, SGCC), तांबे (CU), पितळ, तांबडे तांबे, बेरिलियम तांबे, ॲल्युमिनियम प्लेट (6061, 5052, 1010, 1060, 6063, ड्युरॅल्युमिन इत्यादी), ॲल्युमिनियम प्रोफाइल, स्टेनलेस स्टील (मिरर सरफेस, ब्रश्ड सरफेस, मॅट सरफेस) यांचा समावेश होतो. उत्पादनाच्या भूमिकेनुसार सामग्रीची निवड वेगवेगळी असते आणि सामान्यतः उत्पादनाचा वापर व किंमत यांचा विचार करणे आवश्यक असते.
(1) कोल्ड रोल्ड शीट SPCC, मुख्यत्वे इलेक्ट्रोप्लेटिंग आणि बेकिंग व्हार्निश भागांसाठी वापरली जाते, कमी खर्चिक, आकार देण्यास सोपी आणि सामग्रीची जाडी ≤ 3.2mm असते.
(2) हॉट-रोल्ड शीट SHCC, मटेरियल T≥3.0mm, इलेक्ट्रोप्लेटिंग देखील वापरते, पेंट केलेले भाग, कमी खर्चिक, परंतु आकार देणे कठीण, मुख्यतः सपाट भाग.
(3) SECC, SGCC गॅल्वनाइज्ड शीट. SECC इलेक्ट्रोलाइटिक बोर्ड N मटेरियल आणि P मटेरियलमध्ये विभागलेला आहे. N मटेरियल प्रामुख्याने पृष्ठभागावर प्रक्रिया करण्यासाठी आणि जास्त किमतीसाठी वापरले जाते. P मटेरियल फवारणी केलेल्या भागांसाठी वापरले जाते.
(4) तांबे, मुख्यतः सुवाहक पदार्थ म्हणून वापरले जाते, पृष्ठभागावर निकेल प्लेटिंग, क्रोम प्लेटिंग केले जाते किंवा कोणतेही उपचार केले जात नाहीत, जे महाग असते.
(5) अॅल्युमिनियम प्लेट, सामान्यतः पृष्ठभागावर क्रोमेट (J11-A), ऑक्सिडेशन (वाहक ऑक्सिडेशन, रासायनिक ऑक्सिडेशन) वापरले जाते, जे महाग आहे, तसेच सिल्व्हर प्लेटिंग, निकेल प्लेटिंग देखील वापरले जाते.
(6) अॅल्युमिनियम प्रोफाइल, जटिल क्रॉस-सेक्शन संरचना असलेले साहित्य विविध उप-पेट्यांमध्ये मोठ्या प्रमाणावर वापरले जाते. पृष्ठभागावरील प्रक्रिया अॅल्युमिनियम प्लेटसारखीच असते.
(7) स्टेनलेस स्टील, हे मुख्यतः कोणत्याही पृष्ठभागावर प्रक्रिया न करता वापरले जाते आणि ते महाग असते.
सामान्यतः वापरले जाणारे साहित्य
- गॅल्वनाइज्ड स्टील शीट SECC
SECC चा आधार सामान्य कोल्ड-रोल्ड स्टील कॉइल असतो, जो सतत चालणाऱ्या इलेक्ट्रो-गॅल्व्हनायझिंग उत्पादन लाइनवर डिग्रेसिंग, पिक्लिंग, इलेक्ट्रोप्लेटिंग आणि विविध पोस्ट-ट्रीटमेंट प्रक्रियांनंतर इलेक्ट्रो-गॅल्व्हनाइज्ड उत्पादन बनतो. SECC मध्ये केवळ सामान्य कोल्ड-रोल्ड स्टील शीटसारखे यांत्रिक गुणधर्म आणि समान प्रक्रियाक्षमताच नाही, तर त्यात उत्कृष्ट गंज-प्रतिरोधकता आणि आकर्षक देखावा देखील आहे. इलेक्ट्रॉनिक उत्पादने, घरगुती उपकरणे आणि फर्निचरच्या बाजारपेठेत ते अत्यंत स्पर्धात्मक आणि बदली करण्यायोग्य आहे. उदाहरणार्थ, SECC चा वापर सामान्यतः कॉम्प्युटरच्या केसेसमध्ये केला जातो.
२. सामान्य कोल्ड रोल्ड शीट एसपीसीसी
SPCC म्हणजे कोल्ड रोलिंग मिलमधून स्टीलच्या लगड्यांचे सतत रोलिंग करून आवश्यक जाडीच्या स्टील कॉइल्स किंवा शीट्समध्ये रूपांतर करणे. SPCC च्या पृष्ठभागावर कोणतेही संरक्षण नसते आणि हवेच्या संपर्कात आल्यावर त्याचे सहज ऑक्सिडेशन होते. विशेषतः दमट वातावरणात, ऑक्सिडेशनचा वेग वाढतो आणि गडद लाल रंगाचा गंज दिसतो. वापरात असताना पृष्ठभागावर रंगकाम, इलेक्ट्रोप्लेटिंग किंवा इतर संरक्षण करणे आवश्यक आहे.
३. हॉट-डिप गॅल्वनाइज्ड स्टील शीट एसजीसीसी
हॉट-डिप गॅल्वनाइज्ड स्टील कॉइल म्हणजे हॉट-रोलिंग आणि पिक्लिंग किंवा कोल्ड-रोलिंगनंतर मिळणारे अर्ध-तयार उत्पादन, जे सुमारे ४६०°C तापमानाच्या वितळलेल्या जस्तच्या बाथमध्ये धुतले जाते आणि सतत बुडवून ठेवले जाते, जेणेकरून स्टील शीटवर जस्तचा थर चढतो आणि नंतर त्याला क्वेंच आणि टेम्पर केले जाते. SGCC मटेरियल हे SECC मटेरियलपेक्षा अधिक कठीण असते, त्याची लवचिकता कमी असते (डीप ड्रॉइंग डिझाइन टाळावे), जस्तचा थर जाड असतो आणि वेल्डिंगची क्षमता कमी असते.
४. स्टेनलेस स्टील एसयूएस३०४
सर्वाधिक वापरल्या जाणाऱ्या स्टेनलेस स्टीलपैकी एक. यामध्ये Ni (निकेल) असल्यामुळे, Cr (क्रोमियम) स्टीलपेक्षा याची गंजरोधकता आणि उष्णतारोधकता अधिक चांगली असते. याचे यांत्रिक गुणधर्म खूप चांगले आहेत, उष्णता उपचाराने कठीण होण्याची प्रक्रिया होत नाही आणि यात लवचिकता नसते.
५. स्टेनलेस स्टील एसयूएस३०१
SUS304 च्या तुलनेत यात Cr (क्रोमियम) चे प्रमाण कमी असते आणि त्याची गंजरोधकता कमी असते. तथापि, कोल्ड वर्किंगनंतर स्टॅम्पिंगमध्ये चांगली ताणशक्ती आणि कडकपणा मिळवता येतो, तसेच यात चांगली लवचिकता असते. याचा उपयोग प्रामुख्याने शॅपनेल स्प्रिंग्स आणि अँटी-ईएमआयसाठी केला जातो.
रेखाचित्र पुनरावलोकन
एखाद्या भागाचा प्रक्रिया प्रवाह तयार करण्यासाठी, आपल्याला सर्वप्रथम त्या भागाच्या रेखाचित्राच्या विविध तांत्रिक आवश्यकता माहित असणे आवश्यक आहे; रेखाचित्राचे पुनरावलोकन हा भागाच्या प्रक्रिया प्रवाहाच्या संकलनातील सर्वात महत्त्वाचा दुवा आहे.
(1) रेखाचित्रे पूर्ण आहेत की नाही ते तपासा.
(2) रेखाचित्र आणि दृश्य यांच्यातील संबंध, लेबल स्पष्ट, पूर्ण आहे की नाही आणि परिमाणाचे एकक.
(3) असेंब्ली संबंध, असेंब्ली आवश्यकतांचे प्रमुख परिमाण.
(4) ग्राफिक्सच्या जुन्या आणि नवीन आवृत्त्यांमधील फरक.
(5) परकीय भाषांमधील चित्रांचे भाषांतर.
(6) टेबल कोडचे रूपांतरण.
(7) अभिप्राय आणि रेखाचित्र समस्यांचे निराकरण.
(8) साहित्य.
(9) गुणवत्तेच्या आवश्यकता आणि प्रक्रियेच्या आवश्यकता.
(10) रेखाचित्रांच्या अधिकृत प्रकाशनावर गुणवत्ता नियंत्रण शिक्का मारलेला असणे आवश्यक आहे.
सावधगिरी
विस्तारित दृश्य हे भागाच्या रेखाचित्रावर (3D) आधारित एक प्लॅन दृश्य (2D) आहे.
(1) विस्तार पद्धत योग्य असावी, आणि ती सामग्रीची बचत आणि प्रक्रियाक्षमतेसाठी सोयीस्कर असावी.
(2) अंतर आणि कडेची पद्धत योग्यरित्या निवडा, T=2.0 असताना अंतर 0.2 असते, T=2-3 असताना अंतर 0.5 असते आणि कडेच्या पद्धतीत लांब बाजू आणि लहान बाजू (दरवाजाचे पॅनेल) वापरल्या जातात.
(3) सहिष्णुता परिमाणांचा वाजवी विचार: ऋण फरक शेवटपर्यंत जातो, धन फरक अर्ध्यापर्यंत जातो; छिद्राचा आकार: धन फरक शेवटपर्यंत जातो, ऋण फरक अर्ध्यापर्यंत जातो.
(4) बुरची दिशा.
(5) काढणे, दाब रिव्हेटिंग, फाडणे, बहिर्वक्र बिंदू (पॅकेज) पंच करणे इत्यादींच्या दिशेने आडवा छेद काढा.
(6) बोर्डच्या जाडीच्या सहनशीलतेनुसार बोर्डचे साहित्य आणि जाडी तपासा.
(7) विशेष कोनांसाठी, वाकण्याच्या कोनाची आतील त्रिज्या (सामान्यतः R=0.5) वाकवणे आणि सरळ करणे आवश्यक आहे.
(8) त्रुटी येण्याची शक्यता असलेली ठिकाणे (साम्य असममितता) हायलाइट केली पाहिजेत.
(9) जिथे अधिक आकार उपलब्ध आहेत, तिथे मोठ्या केलेल्या प्रतिमा जोडल्या पाहिजेत.
(10) फवारणी करून संरक्षित करावयाचे क्षेत्र दर्शविले पाहिजे.
उत्पादन प्रक्रिया
शीट मेटलच्या भागांच्या रचनेतील फरकानुसार प्रक्रिया प्रवाह वेगळा असू शकतो, परंतु एकूण फरक खालील मुद्द्यांपेक्षा जास्त नसतो.
- कापणे: कापण्याच्या विविध पद्धती आहेत, प्रामुख्याने खालील पद्धती.
3. शियरिंग मशीन: हे एक साधे मशीन आहे, ज्याचा वापर पट्ट्या कापण्यासाठी केला जातो. याचा उपयोग प्रामुख्याने मोल्ड ब्लँकिंग आणि आकार देण्याच्या तयारीसाठी होतो. याची किंमत कमी असते आणि अचूकता 0.2 पेक्षा कमी असते, परंतु याच्या साहाय्याने फक्त छिद्रे आणि कोपरे नसलेल्या पट्ट्या किंवा ठोकळ्यांवरच प्रक्रिया करता येते.
2. पंच: प्लेटवरील भाग एक किंवा अधिक टप्प्यांमध्ये उलगडल्यानंतर, विविध आकारांच्या वस्तूंना आकार देण्यासाठी सपाट भाग पंच करून काढण्याकरिता याचा वापर केला जातो. याचे फायदे म्हणजे कमी मनुष्यबळ, उच्च कार्यक्षमता, उच्च अचूकता, कमी खर्च आणि हे मोठ्या प्रमाणावरील उत्पादनासाठी योग्य आहे, परंतु यासाठी साचा (मोल्ड) डिझाइन करावा लागतो.
3. एनसी सीएनसी ब्लँकिंग. एनसी ब्लँकिंग करताना, तुम्हाला प्रथम एक सीएनसी मशीनिंग प्रोग्राम लिहावा लागतो. प्रोग्रामिंग सॉफ्टवेअरचा वापर करून, रेखाटलेली न उलगडलेली प्रतिमा अशा प्रोग्राममध्ये लिहावी, जो एनसी डिजिटल ड्रॉइंग प्रोसेसिंग मशीन ओळखू शकेल, जेणेकरून ते या प्रोग्रामनुसार प्लेटवर टप्प्याटप्प्याने पंच करू शकेल. याची रचना एक सपाट तुकडा असते, परंतु त्याच्या रचनेवर टूलच्या रचनेचा परिणाम होतो, याची किंमत कमी असते आणि अचूकता 0.15 असते.
④लेझर कटिंग म्हणजे मोठ्या सपाट प्लेटवर सपाट प्लेटची रचना आणि आकार कापण्यासाठी लेझर कटिंगचा वापर करणे. एनसी कटिंगप्रमाणे लेझर प्रोग्रामला प्रोग्राम करणे आवश्यक आहे. ते उच्च खर्च आणि कमी अचूकतेसह विविध जटिल आकारांचे सपाट भाग लोड करू शकते. 0.1.
⑤ सॉइंग मशीन: मुख्यतः ॲल्युमिनियम प्रोफाइल, चौकोनी नळ्या, ड्रॉइंग ट्यूब, गोल बार इत्यादींसाठी वापरले जाते, याची किंमत कमी आणि अचूकता कमी असते.
२. फिटर: काऊंटरसिंग, टॅपिंग, रीमिंग, ड्रिलिंग.
काउंटरबोर कोन सामान्यतः 120° असतो, जो रिव्हेट्स काढण्यासाठी वापरला जातो, आणि 90° असतो जो काउंटरसंक स्क्रू आणि इंच तळाच्या छिद्रांना टॅप करण्यासाठी वापरला जातो.
३. फ्लॅंजिंग: याला होल-ड्रॉइंग आणि होल-टर्निंग असेही म्हणतात, ज्यामध्ये एका लहान बेस होलवर थोडे मोठे छिद्र तयार करून त्याला टॅप केले जाते. ही प्रक्रिया प्रामुख्याने पातळ शीट मेटलवर केली जाते, ज्यामुळे त्याची मजबुती आणि थ्रेड्सची संख्या वाढते. दाते घसरणे टाळण्यासाठी, ही प्रक्रिया सामान्यतः पातळ प्लेटच्या जाडीसाठी वापरली जाते. सामान्यतः छिद्राभोवती उथळ फ्लॅंजिंग केले जाते, ज्यामुळे जाडी मूलतः बदलत नाही. जाडी ३०-४०% पर्यंत कमी करण्याची परवानगी असते, ज्यामुळे सामान्यपेक्षा ४०% जास्त उंचीची फ्लॅंजिंग मिळू शकते. ६०% उंचीसाठी, ५०% जाडी कमी केल्यावर कमाल फ्लॅंजिंग उंची मिळू शकते. जेव्हा प्लेटची जाडी जास्त असते, जसे की २.०, २.५, इत्यादी, तेव्हा थेट टॅपिंग केले जाऊ शकते.
४. पंचिंग: ही एक प्रक्रिया आहे ज्यामध्ये साच्याचा वापर करून आकार दिला जातो. सामान्यतः, पंचिंग प्रक्रियेमध्ये पंचिंग, कॉर्नर कटिंग, ब्लँकिंग, बहिर्वक्र कवच (बंप) पंचिंग, पंचिंग आणि टिअरिंग, पंचिंग, फॉर्मिंग आणि इतर प्रक्रिया पद्धतींचा समावेश होतो. प्रक्रियेसाठी संबंधित प्रक्रिया पद्धती असणे आवश्यक आहे. या क्रिया पूर्ण करण्यासाठी साच्याचा वापर केला जातो, जसे की पंचिंग आणि ब्लँकिंग मोल्ड्स, बहिर्वक्र मोल्ड्स, टिअरिंग मोल्ड्स, पंचिंग मोल्ड्स, फॉर्मिंग मोल्ड्स इत्यादी. या क्रियेमध्ये प्रामुख्याने स्थिती आणि दिशात्मकतेकडे लक्ष दिले जाते.
५. प्रेशर रिव्हेटिंग: आमच्या कंपनीच्या बाबतीत, प्रेशर रिव्हेटिंगमध्ये प्रामुख्याने नट, स्क्रू इत्यादींच्या प्रेशर रिव्हेटिंगचा समावेश होतो. ही प्रक्रिया हायड्रॉलिक प्रेशर रिव्हेटिंग मशीन किंवा पंचिंग मशीनद्वारे पूर्ण केली जाते, ज्यामध्ये शीट मेटलच्या भागांना रिव्हेट केले जाते. रिव्हेटिंग करताना, दिशेकडे लक्ष देणे आवश्यक असते.
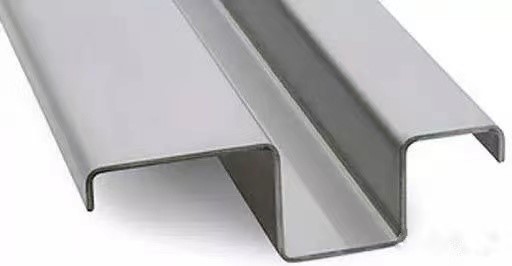
६. वाकवणे: वाकवणे म्हणजे द्विमितीय (2D) सपाट भागांना घडी घालून त्रिमितीय (3D) भागांमध्ये रूपांतरित करणे. ही प्रक्रिया फोल्डिंग बेड आणि संबंधित बेंडिंग मोल्ड्सच्या साहाय्याने पूर्ण करणे आवश्यक असते, तसेच यासाठी एक विशिष्ट वाकवण्याचा क्रमही असतो. यामागील तत्त्व असे आहे की, पुढील काप पहिल्या घडी घालण्याच्या प्रक्रियेत अडथळा आणू नये आणि हा अडथळा घडी घातल्यानंतरच निर्माण होतो.
खोबणीची रुंदी मोजण्यासाठी T=3.0mm पेक्षा कमी असताना वाकणाऱ्या पट्ट्यांची संख्या प्लेटच्या जाडीच्या 6 पट असते, जसे की: T=1.0, V=6.0 F=1.8, T=1.2, V=8, F=2.2, T=1.5, V=10, F=2.7, T=2.0, V=12, F=4.0.
बेंडिंग बेड मोल्ड वर्गीकरण, सरळ चाकू, वक्र (80 ℃, 30 ℃).
ॲल्युमिनियम प्लेट वाकवल्यावर त्याला तडे जातात. खालच्या डाय स्लॉटची रुंदी वाढवता येते आणि वरच्या डायचा R वाढवता येतो (ॲनीलिंगमुळे तडे जाणे टाळता येते).
वाकवताना घ्यावयाची खबरदारी: Ⅰ रेखांकन, आवश्यक प्लेटची जाडी आणि संख्या; Ⅱ वाकवण्याची दिशा; Ⅲ वाकवण्याचा कोन; Ⅳ वाकवण्याचे माप; Ⅵ स्वरूप, इलेक्ट्रोप्लेटेड क्रोम्ड मटेरियलवर कोणत्याही घड्या पडता कामा नयेत. वाकवणे आणि दाब देऊन रिव्हेटिंग करणे या प्रक्रियेमधील संबंध साधारणपणे असा आहे की, आधी दाब देऊन रिव्हेटिंग केले जाते आणि नंतर वाकवले जाते, परंतु काही मटेरियल दाब देऊन रिव्हेटिंगमध्ये अडथळा आणतात, त्यामुळे आधी दाब दिला जातो, तर काहींसाठी वाकवणे-दाब देऊन रिव्हेटिंग-नंतर वाकवणे आणि इतर प्रक्रियांची आवश्यकता असते.
७. वेल्डिंग: वेल्डिंगची व्याख्या: वेल्ड केल्या जाणाऱ्या पदार्थाच्या अणू आणि रेणूंमधील अंतर आणि जिंगडा जाळी मिळून एकसंध रचना तयार होते.
① वर्गीकरण: अ फ्यूजन वेल्डिंग: आर्गॉन आर्क वेल्डिंग, CO2 वेल्डिंग, गॅस वेल्डिंग, मॅन्युअल वेल्डिंग. ब प्रेशर वेल्डिंग: स्पॉट वेल्डिंग, बट वेल्डिंग, बम्प वेल्डिंग. क ब्रेझिंग: इलेक्ट्रिक क्रोमियम वेल्डिंग, कॉपर वायर.
2�� वेल्डिंग पद्धत: a CO2 गॅस शील्डेड वेल्डिंग. b आर्गॉन आर्क वेल्डिंग. c स्पॉट वेल्डिंग, इत्यादी. d रोबोट वेल्डिंग.
वेल्डिंग पद्धतीची निवड प्रत्यक्ष गरजा आणि सामग्रीवर आधारित असते. सामान्यतः, लोखंडी प्लेटच्या वेल्डिंगसाठी CO2 गॅस शील्डेड वेल्डिंग वापरले जाते; तर स्टेनलेस स्टील आणि ॲल्युमिनियम प्लेटच्या वेल्डिंगसाठी आर्गॉन आर्क वेल्डिंग वापरले जाते. रोबोट वेल्डिंगमुळे मानवी श्रमाची बचत होते आणि कामाची कार्यक्षमता सुधारते. तसेच वेल्डिंगची गुणवत्ता वाढते आणि कामाचा ताण कमी होतो.
3 वेल्डिंग चिन्ह: Δ फिललेट वेल्डिंग, Д, I प्रकार वेल्डिंग, V प्रकार वेल्डिंग, एक बाजू V प्रकार वेल्डिंग (V), बोथट कडा असलेले V प्रकार वेल्डिंग (V), स्पॉट वेल्डिंग (O), प्लग वेल्डिंग किंवा स्लॉट वेल्डिंग (∏), क्रिम्प वेल्डिंग (χ), बोथट कडा असलेले एक-बाजूचे V-आकाराचे वेल्डिंग (V), बोथट कडा असलेले U-आकाराचे वेल्डिंग, बोथट कडा असलेले J-आकाराचे वेल्डिंग, बॅक कव्हर वेल्डिंग, आणि प्रत्येक वेल्डिंग.
④ बाण असलेल्या तारा आणि कनेक्टर.
⑤ वेल्डिंग आणि प्रतिबंधात्मक उपायांचा अभाव.
स्पॉट वेल्डिंग: जर ताकद पुरेशी नसेल, तर उंचवटे तयार करून वेल्डिंग क्षेत्र मर्यादित केले जाऊ शकते.
CO2 वेल्डिंग: उच्च उत्पादकता, कमी ऊर्जा वापर, कमी खर्च, मजबूत गंज प्रतिरोधकता
आर्गॉन आर्क वेल्डिंग: वितळण्याची खोली कमी, वेल्डिंगचा वेग कमी, कार्यक्षमता कमी, उत्पादन खर्च जास्त, टंगस्टनच्या समावेशाचे दोष, परंतु वेल्डिंगची गुणवत्ता चांगली असण्याचा फायदा आहे, आणि ॲल्युमिनियम, तांबे, मॅग्नेशियम इत्यादी अलौह धातूंना वेल्ड करू शकते.
⑥ वेल्डिंगमुळे होणाऱ्या विरूपणाची कारणे: वेल्डिंगपूर्वी अपुरी तयारी, अतिरिक्त फिक्स्चरची आवश्यकता. खराब वेल्डिंग जिग्ससाठी प्रक्रियेत सुधारणा. वेल्डिंगचा क्रम योग्य नसणे.
⑦ वेल्डिंग विकृती सुधारण्याच्या पद्धती: ज्योत सुधारणा पद्धत. कंपन पद्धत. हातोडा मारण्याची पद्धत. कृत्रिम वृद्धीकरण पद्धत.
इतर अॅप्स
शीट मेटल वर्कशॉपमध्ये भागांवर प्रक्रिया करण्याच्या प्रक्रियेचे टप्पे पुढीलप्रमाणे आहेत: उत्पादनाची पूर्व-चाचणी, उत्पादन प्रक्रियेची चाचणी आणि उत्पादनाचे मोठ्या प्रमाणातील उत्पादन. उत्पादन प्रक्रियेच्या चाचणी उत्पादनाच्या टप्प्यात, ग्राहकांशी वेळेवर संवाद साधला पाहिजे आणि संबंधित प्रक्रियेचे मूल्यांकन मिळाल्यानंतरच उत्पादनाचे मोठ्या प्रमाणावर उत्पादन केले जाऊ शकते.
लेझर ड्रिलिंग तंत्रज्ञान हे लेझर मटेरियल प्रोसेसिंग तंत्रज्ञानातील सर्वात जुने व्यावहारिक लेझर तंत्रज्ञान आहे. शीट मेटल वर्कशॉपमध्ये लेझर ड्रिलिंगसाठी सामान्यतः पल्स्ड लेझर्सचा वापर केला जातो, ज्यांची ऊर्जा घनता जास्त असते आणि वेळ कमी लागतो. याच्या साहाय्याने १ मायक्रॉन (μm) इतकी लहान छिद्रे पाडता येतात. हे विशेषतः विशिष्ट कोन असलेली लहान छिद्रे आणि पातळ मटेरियलवर प्रक्रिया करण्यासाठी उपयुक्त आहे, तसेच ते अधिक मजबूत, कठीण, खोल आणि बारीक छिद्रे पाडण्यासाठी, आणि जास्त ठिसूळ व मऊ मटेरियलच्या भागांवर प्रक्रिया करण्यासाठी देखील उपयुक्त आहे.
लेझरच्या साहाय्याने गॅस टर्बाइनच्या ज्वलनक भागांचे ड्रिलिंग करता येते, आणि या ड्रिलिंगमुळे त्रिमितीय दिशा साधता येते, तसेच त्याची संख्या हजारोपर्यंत पोहोचू शकते. ज्या सामग्रीवर छिद्र पाडले जाते त्यात स्टेनलेस स्टील, निकेल-क्रोमियम-लोह मिश्रधातू आणि हॅस्टेलॉय-आधारित मिश्रधातू यांचा समावेश होतो. लेझर ड्रिलिंग तंत्रज्ञानावर सामग्रीच्या यांत्रिक गुणधर्मांचा परिणाम होत नाही आणि त्यामुळे त्याचे स्वयंचलीकरण करणे अधिक सोपे होते.
लेझर ड्रिलिंग तंत्रज्ञानाच्या विकासामुळे, लेझर कटिंग मशीनचे स्वयंचलित संचालन शक्य झाले आहे. शीट मेटल उद्योगातील याच्या वापरामुळे पारंपरिक शीट मेटल तंत्रज्ञानाच्या प्रक्रिया पद्धतीत बदल झाला आहे, मानवरहित संचालन शक्य झाले आहे, उत्पादन कार्यक्षमता मोठ्या प्रमाणात सुधारली आहे आणि संपूर्ण प्रक्रिया स्वयंचलित झाली आहे. या स्वयंचलित संचालनामुळे शीट मेटल अर्थव्यवस्थेच्या विकासाला चालना मिळाली आहे, पंचिंगचा परिणाम उच्च पातळीवर सुधारला आहे आणि प्रक्रियेचा परिणाम उल्लेखनीय आहे.
पोस्ट करण्याची वेळ: २७ मे २०२१