Lavorazione della lamiera
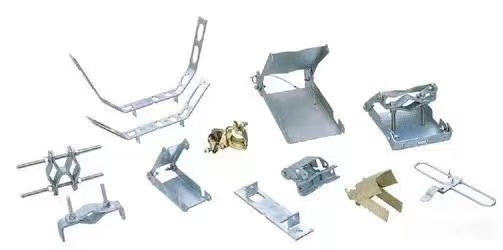
La lavorazione della lamiera è una tecnologia fondamentale che i tecnici specializzati devono padroneggiare, nonché un processo importante nella formatura di prodotti in lamiera. La lavorazione della lamiera comprende i metodi e i parametri di processo tradizionali di taglio, tranciatura, piegatura e formatura, così come diverse strutture e parametri di processo per stampi a freddo, vari principi di funzionamento e metodi operativi delle attrezzature, e nuove tecnologie di stampaggio. La lavorazione della lamiera per la produzione di componenti è detta lavorazione della lamiera.
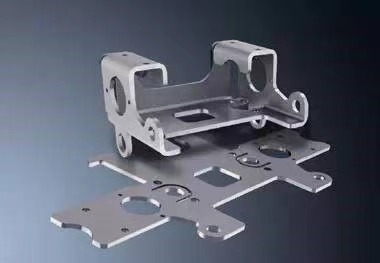
La lavorazione della lamiera è chiamata anche lavorazione della lamiera. Nello specifico, ad esempio, l'utilizzo di lamiere per realizzare camini, barili di ferro, serbatoi di carburante, serbatoi di olio, tubi di ventilazione, gomiti, raccordi, tubi quadrati, imbuti, ecc. I processi principali includono taglio, piegatura, formatura, saldatura, rivettatura, ecc. È necessaria una certa conoscenza geometrica. I pezzi in lamiera sono parti in lamiera sottile, ovvero parti che possono essere lavorate mediante stampaggio, piegatura, stiramento e altri metodi. Una definizione generale è un pezzo con spessore costante durante la lavorazione. Corrisponde a fusioni, forgiature, pezzi lavorati meccanicamente, ecc.
Selezione dei materiali
I materiali generalmente utilizzati nella lavorazione della lamiera sono lamiere laminate a freddo (SPCC), lamiere laminate a caldo (SHCC), lamiere zincate (SECC, SGCC), rame (CU), ottone, rame rosso, rame al berillio, lamiere di alluminio (6061, 5052, 1010, 1060, 6063, duralluminio, ecc.), profilati di alluminio, acciaio inossidabile (superficie a specchio, superficie spazzolata, superficie opaca). A seconda della funzione del prodotto, la scelta dei materiali è diversa e generalmente deve essere valutata in base all'utilizzo e al costo del prodotto stesso.
(1) Lamiera SPCC laminata a freddo, utilizzata principalmente per parti galvanizzate e verniciate a forno, a basso costo, facile da modellare e con spessore del materiale ≤ 3,2 mm.
(2) Lamiera SHCC laminata a caldo, materiale T≥3,0 mm, utilizza anche galvanostegia, parti verniciate, basso costo, ma difficile da formare, principalmente parti piane.
(3) Lamiera zincata SECC, SGCC. La lamiera elettrolitica SECC è divisa in materiale N e materiale P. Il materiale N è utilizzato principalmente per il trattamento superficiale e ha un costo elevato. Il materiale P è utilizzato per le parti spruzzate.
(4) Rame, materiale conduttivo utilizzato principalmente, il trattamento superficiale è nichelatura, cromatura o nessun trattamento, costo elevato.
(5) Piastra di alluminio, generalmente si utilizza cromatura superficiale (J11-A), ossidazione (ossidazione conduttiva, ossidazione chimica), costo elevato, argentatura, nichelatura.
(6) Profili in alluminio, materiali con strutture a sezione trasversale complesse sono ampiamente utilizzati in vari sotto-scatole. Il trattamento superficiale è lo stesso della piastra in alluminio.
(7) Acciaio inossidabile, viene utilizzato principalmente senza alcun trattamento superficiale e il costo è elevato.
Materiali comunemente utilizzati
- Lamiera d'acciaio zincata SECC
Il substrato del SECC è costituito da una comune bobina di acciaio laminato a freddo, che diventa un prodotto elettrozincato dopo sgrassaggio, decapaggio, galvanizzazione e vari processi di post-trattamento su una linea di produzione continua di elettrozincatura. Il SECC non solo possiede proprietà meccaniche e una lavorabilità simili a quelle della normale lamiera di acciaio laminata a freddo, ma offre anche una resistenza alla corrosione superiore e un aspetto estetico gradevole. È altamente competitivo e intercambiabile nel mercato dei prodotti elettronici, degli elettrodomestici e dei mobili. Ad esempio, il SECC è comunemente utilizzato nei case per computer.
2. Lamiera SPCC ordinaria laminata a freddo
SPCC si riferisce alla laminazione continua di lingotti d'acciaio attraverso laminatoi a freddo per ottenere bobine o lamiere d'acciaio dello spessore richiesto. La superficie dell'SPCC non presenta alcuna protezione ed è facilmente ossidabile se esposta all'aria, soprattutto in ambienti umidi, dove la velocità di ossidazione aumenta e compare ruggine rosso scuro. La superficie deve essere verniciata, galvanizzata o protetta con altri metodi durante l'uso. SPCC si riferisce alla laminazione continua di lingotti d'acciaio attraverso laminatoi a freddo per ottenere bobine o lamiere d'acciaio dello spessore richiesto. La superficie dell'SPCC non presenta alcuna protezione ed è facilmente ossidabile se esposta all'aria, soprattutto in ambienti umidi, dove la velocità di ossidazione aumenta e compare ruggine rosso scuro. La superficie deve essere verniciata, galvanizzata o protetta con altri metodi durante l'uso.
3. Lamiera di acciaio zincato a caldo SGCC
La bobina di acciaio zincato a caldo si riferisce al prodotto semilavorato dopo laminazione a caldo e decapaggio o laminazione a freddo, che viene lavato e immerso continuamente in un bagno di zinco fuso a una temperatura di circa 460 °C, in modo che la lamiera d'acciaio sia rivestita con uno strato di zinco e quindi temprata e rinvenuta. Il materiale SGCC è più duro del materiale SECC, ha una scarsa duttilità (evitare la progettazione di imbutitura profonda), uno strato di zinco più spesso e una scarsa saldabilità.
4. Acciaio inossidabile SUS304
Uno degli acciai inossidabili più utilizzati. Grazie al suo contenuto di nichel (Ni), presenta una migliore resistenza alla corrosione e al calore rispetto all'acciaio al cromo (Cr). Possiede ottime proprietà meccaniche, non subisce fenomeni di indurimento da trattamento termico e non è elastico.
5. Acciaio inossidabile SUS301
Il contenuto di Cr (cromo) è inferiore a quello dell'acciaio inossidabile SUS304 e la resistenza alla corrosione è scarsa. Tuttavia, dopo la lavorazione a freddo, può raggiungere una buona resistenza alla trazione e durezza, oltre a possedere una buona elasticità. Viene utilizzato principalmente per molle a schegge e per applicazioni anti-EMI.
Recensione del disegno
Per compilare il diagramma di flusso del processo di un componente, dobbiamo innanzitutto conoscere i vari requisiti tecnici del disegno del componente; la revisione del disegno è l'anello più importante nella compilazione del diagramma di flusso del processo del componente.
(1) Verificare che i disegni siano completi.
(2) Il rapporto tra il disegno e la vista, se l'etichetta è chiara, completa e l'unità di misura.
(3) Relazioni di assemblaggio, dimensioni chiave dei requisiti di assemblaggio.
(4) La differenza tra la vecchia e la nuova versione della grafica.
(5) Traduzione di immagini in lingue straniere.
(6) Conversione dei codici tabella.
(7) Feedback e risoluzione dei problemi di disegno.
(8) Materiale.
(9) Requisiti di qualità e requisiti di processo.
(10) Il rilascio ufficiale dei disegni deve essere munito di un sigillo di controllo qualità.
Precauzioni
La vista espansa è una vista in pianta (2D) basata sul disegno del pezzo (3D).
(1) Il metodo di espansione deve essere adatto e deve essere conveniente per risparmiare materiali e per la lavorabilità.
(2) Scegliere ragionevolmente lo spazio e il metodo di bordatura, T=2.0, lo spazio è 0.2, T=2-3, lo spazio è 0.5 e il metodo di bordatura adotta lati lunghi e lati corti (pannelli della porta).
(3) Ragionevole considerazione delle dimensioni di tolleranza: la differenza negativa va alla fine, la differenza positiva va a metà; dimensione del foro: la differenza positiva va alla fine, la differenza negativa va a metà.
(4) Direzione della bava.
(5) Disegnare una vista in sezione trasversale nella direzione di estrazione, rivettatura a pressione, strappo, punzonatura dei punti convessi (imballaggio), ecc.
(6) Verificare che il materiale e lo spessore della scheda siano conformi alla tolleranza di spessore della scheda.
(7) Per angoli speciali, il raggio interno dell'angolo di piegatura (generalmente R=0,5) deve essere flesso e dispiegato.
(8) I punti soggetti a errori (simili asimmetrie) devono essere evidenziati.
(9) Le immagini ingrandite dovrebbero essere aggiunte laddove sono disponibili più dimensioni.
(10) Bisogna indicare l'area da proteggere mediante irrorazione.
processi di produzione
A seconda della diversa struttura dei componenti in lamiera, il flusso di processo può variare, ma il totale non deve superare i seguenti punti.
- Taglio: Esistono vari metodi di taglio, principalmente i seguenti.
① Tranciatrice: Si tratta di una macchina semplice che utilizza una cesoia per tagliare strisce di materiale. Viene utilizzata principalmente per la tranciatura e la preparazione degli stampi. Il costo è basso e la precisione è inferiore a 0,2, ma può lavorare solo strisce o blocchi senza fori e senza angoli.
②Punzonatura: Utilizza la punzonatrice per staccare le parti piatte dopo averle dispiegate sulla piastra in uno o più passaggi per formare varie forme di materiali. I suoi vantaggi sono un numero ridotto di ore lavorative, alta efficienza, alta precisione, basso costo ed è adatta alla produzione di massa. , Ma per progettare lo stampo.
③ Tranciatura CNC a controllo numerico (NC). Nella tranciatura CNC, è necessario innanzitutto scrivere un programma di lavorazione CNC. Utilizzando un software di programmazione, si converte l'immagine di sviluppo disegnata in un programma che può essere riconosciuto dalla macchina di elaborazione digitale del disegno NC, in modo che questa possa punzonare ogni pezzo sulla piastra passo dopo passo secondo il programma. La struttura è un pezzo piatto, ma la sua forma è influenzata dalla forma dell'utensile, il costo è basso e la precisione è di 0,15.
④Il taglio laser è l'utilizzo del taglio laser per tagliare la struttura e la forma di una piastra piana di grandi dimensioni. Il programma laser deve essere programmato come per il taglio NC. Può caricare varie forme complesse di parti piane con costi elevati e precisione inferiore. 0.1.
⑤Segatrice: Utilizza principalmente profili in alluminio, tubi quadrati, tubi trafilati, barre tonde, ecc., con costi e precisione ridotti.
2. Montatore: svasatura, maschiatura, alesatura, foratura.
L'angolo di svasatura è generalmente di 120℃, utilizzato per l'estrazione dei rivetti, e di 90℃, utilizzato per le viti a testa svasata e la filettatura di fori con fondo in pollici.
3. Flangiatura: detta anche trafilatura e tornitura, consiste nel trafilare un foro leggermente più grande su un foro di base più piccolo e poi filettarlo. Viene principalmente eseguita su lamiere più sottili per aumentarne la resistenza e il numero di filettature. Per evitare lo scorrimento dei denti, generalmente utilizzata per lamiere sottili, la flangiatura superficiale normale attorno al foro, lo spessore rimane sostanzialmente invariato e lo spessore può essere assottigliato del 30-40%, è possibile ottenere un'altezza di flangiatura superiore al 40% rispetto alla normale altezza di flangiatura. Per un'altezza del 60%, l'altezza massima di flangiatura può essere ottenuta quando l'assottigliamento è del 50%. Quando lo spessore della lamiera è maggiore, come 2,0, 2,5, ecc., può essere filettato direttamente.
4. Punzonatura: è una procedura di lavorazione che utilizza la formatura dello stampo. Generalmente, la lavorazione di punzonatura comprende punzonatura, taglio degli angoli, tranciatura, punzonatura di involucri convessi (bump), punzonatura e strappo, punzonatura, formatura e altri metodi di lavorazione. La lavorazione richiede metodi di lavorazione corrispondenti. Lo stampo viene utilizzato per completare le operazioni, come stampi per punzonatura e tranciatura, stampi convessi, stampi per strappo, stampi per punzonatura, stampi per formatura, ecc. L'operazione presta principalmente attenzione alla posizione e alla direzionalità.
5. Rivettatura a pressione: Per quanto riguarda la nostra azienda, la rivettatura a pressione comprende principalmente la rivettatura a pressione di dadi, viti e simili. L'operazione viene completata mediante una rivettatrice idraulica a pressione o una punzonatrice, che rivetta i componenti su parti in lamiera. Durante la rivettatura, è necessario prestare attenzione alla direzionalità.
6. Piegatura: La piegatura consiste nel trasformare parti piatte 2D in parti 3D. Il processo deve essere completato con un piano di piegatura e gli appositi stampi di piegatura, e prevede una specifica sequenza di piegatura. Il principio è che il taglio successivo non interferisca con la piegatura precedente, e che l'interferenza si verifichi solo dopo la piegatura.
Il numero di strisce di piegatura è 6 volte lo spessore della piastra sottostante T=3,0mm per calcolare la larghezza della scanalatura, come ad esempio: T=1,0, V=6,0 F=1,8, T=1,2, V=8, F=2,2, T=1,5, V=10, F=2,7, T=2,0, V=12, F=4,0.
Classificazione dello stampo per letto di piegatura, coltello dritto, scimitarra (80 ℃, 30 ℃).
Si formano delle crepe quando la piastra di alluminio viene piegata. È possibile aumentare la larghezza della fessura dello stampo inferiore e il raggio R dello stampo superiore (la ricottura può evitare le crepe).
Precauzioni durante la piegatura: I Disegno, spessore e quantità della lamiera richiesti; II Direzione di piegatura; III Angolo di piegatura; IV Dimensione della piegatura; VI Aspetto, non sono ammesse pieghe sul materiale cromato galvanizzato. La relazione tra il processo di piegatura e quello di rivettatura a pressione è generalmente prima la rivettatura a pressione e poi la piegatura, ma alcuni materiali possono interferire con la rivettatura a pressione, quindi è necessario prima pressare, e alcuni richiedono piegatura-rivettatura a pressione-poi piegatura e altri processi.
7. Saldatura: Definizione di saldatura: La distanza tra gli atomi e le molecole del materiale saldato e il reticolo Jingda formano un tutto.
①Classificazione: a Saldatura per fusione: saldatura ad arco di argon, saldatura a CO2, saldatura a gas, saldatura manuale. b Saldatura a pressione: saldatura a punti, saldatura di testa, saldatura a urto. c Brasatura: saldatura elettrica al cromo, filo di rame.
② Metodo di saldatura: a) Saldatura con protezione di gas CO2. b) Saldatura ad arco di argon. c) Saldatura a punti, ecc. d) Saldatura robotizzata.
La scelta del metodo di saldatura si basa sui requisiti specifici e sui materiali utilizzati. Generalmente, per la saldatura di lamiere di ferro si utilizza la saldatura a gas CO2, mentre per la saldatura di lamiere di acciaio inossidabile e alluminio si utilizza la saldatura ad arco di argon. La saldatura robotizzata consente di risparmiare ore di lavoro, migliorare l'efficienza e la qualità della saldatura, riducendo al contempo l'intensità dell'attività.
③ Simbolo di saldatura: saldatura d'angolo Δ, Д, saldatura tipo I, saldatura tipo V, saldatura tipo V su un solo lato (V), saldatura tipo V con bordo smussato (V), saldatura a punti (O), saldatura a spina o saldatura a fessura (∏), saldatura a crimpare (χ), saldatura a V su un solo lato con bordo smussato (V), saldatura a U con bordo smussato, saldatura a J con bordo smussato, saldatura del coperchio posteriore e ogni saldatura.
④ Fili e connettori a freccia.
⑤ Mancanza di saldature e misure preventive.
Saldatura a punti: se la resistenza non è sufficiente, si possono creare delle sporgenze e l'area di saldatura viene imposta
Saldatura a CO2: elevata produttività, basso consumo energetico, basso costo, elevata resistenza alla corrosione.
Saldatura ad arco di argon: profondità di fusione ridotta, velocità di saldatura lenta, bassa efficienza, costi di produzione elevati, difetti di inclusione del tungsteno, ma ha il vantaggio di una buona qualità di saldatura e può saldare metalli non ferrosi, come alluminio, rame, magnesio, ecc.
⑥ Cause di deformazione durante la saldatura: preparazione insufficiente prima della saldatura, necessità di dispositivi di fissaggio aggiuntivi. Miglioramento del processo per maschere di saldatura scadenti. La sequenza di saldatura non è corretta.
⑦ Metodo di correzione della deformazione da saldatura: Metodo di correzione a fiamma. Metodo a vibrazione. Metodo a martellamento. Metodo di invecchiamento artificiale.
altre app
Le fasi di lavorazione dei componenti nell'officina di lavorazione della lamiera sono: pre-test del prodotto, produzione di prova del prodotto e produzione in serie del prodotto. Nella fase di produzione di prova del prodotto, è fondamentale comunicare tempestivamente con il cliente e, dopo aver ricevuto la sua valutazione del processo, si può procedere alla produzione in serie.
La tecnologia di foratura laser è la prima tecnologia laser pratica nel campo della lavorazione dei materiali. Nelle officine di lavorazione della lamiera, la foratura laser utilizza generalmente laser pulsati, che offrono una maggiore densità di energia e tempi di erogazione più brevi. Permette di realizzare fori di piccole dimensioni, fino a 1 μm. È particolarmente adatta per la lavorazione di fori di piccole dimensioni con un angolo specifico e su materiali sottili, nonché per la realizzazione di fori profondi e di piccole dimensioni in materiali resistenti, duri, fragili o morbidi.
Il laser consente di forare le parti della camera di combustione delle turbine a gas, con un effetto tridimensionale e una capacità di foratura che può raggiungere migliaia di pezzi. I materiali forabili includono acciaio inossidabile, leghe di nichel-cromo-ferro e leghe a base di Hastelloy. La tecnologia di foratura laser non risente delle proprietà meccaniche del materiale, facilitando l'automazione del processo.
Con lo sviluppo della tecnologia di foratura laser, le macchine per il taglio laser hanno raggiunto un funzionamento completamente automatizzato. L'applicazione nell'industria della lavorazione della lamiera ha rivoluzionato il metodo di lavorazione tradizionale, consentendo il funzionamento senza operatore, migliorando notevolmente l'efficienza produttiva e automatizzando l'intero processo. Ciò ha favorito lo sviluppo dell'economia della lavorazione della lamiera, portando l'effetto di punzonatura a un livello superiore e garantendo risultati di lavorazione eccezionali.
Data di pubblicazione: 27 maggio 2021