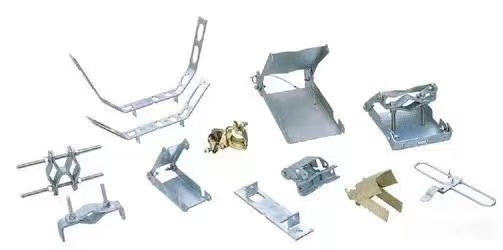
板金加工
板金加工は、板金技術者が習得すべき中核技術であり、板金製品の成形における重要な工程でもあります。板金加工には、従来の切断、打ち抜き、曲げ、成形方法および加工パラメータに加え、各種冷間プレス金型の構造および加工パラメータ、各種装置の動作原理および操作方法、そして新しいプレス加工技術や新技術が含まれます。部品の板金加工は、板金加工と呼ばれます。
板金加工とは、板金加工のことです。具体的には、例えば、煙突、鉄製の樽、燃料タンク、オイルタンク、換気パイプ、エルボ、角パイプ、漏斗などを作るために板材を使用することです。主な工程には、せん断、曲げ、成形、溶接、リベット留めなどがあります。一定の幾何学的知識が必要です。板金部品とは、薄い板金部品、つまり、プレス加工、曲げ加工、延伸などの方法で加工できる部品のことです。一般的な定義としては、加工中に厚さが一定である部品です。鋳造品、鍛造品、機械加工部品などに対応します。
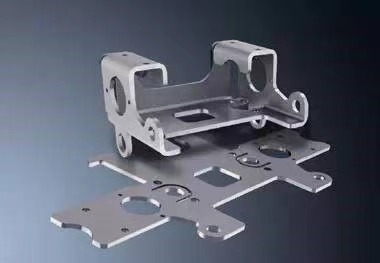
材料の選択
板金加工で一般的に使用される材料は、冷間圧延鋼板(SPCC)、熱間圧延鋼板(SHCC)、亜鉛めっき鋼板(SECC、SGCC)、銅(CU)、真鍮、赤銅、ベリリウム銅、アルミニウム板(6061、5052)、1010、1060、6063、ジュラルミンなど)、アルミニウム形材、ステンレス鋼(鏡面仕上げ、つや消し仕上げ、マット仕上げ)などです。製品の役割に応じて材料の選択は異なり、一般的には製品の使用目的とコストを考慮する必要があります。
(1)冷間圧延シートSPCCは、主に電気めっきや焼付塗装部品に使用され、低コストで成形しやすく、材料の厚さは3.2mm以下です。
(2)熱間圧延シートSHCC、材料T≥3.0mm、電気めっきや塗装部品も使用、低コストだが成形が難しく、主に平面部品。
(3)SECC、SGCC亜鉛めっき鋼板。SECC電解板はN材とP材に分けられます。N材は主に表面処理に使用され、高価です。P材はスプレー塗装部分に使用されます。
(4)銅、主に導電性材料として使用され、表面処理はニッケルメッキ、クロムメッキ、または無処理で、高コストです。
(5)アルミニウム板、一般的に表面クロメート処理(J11-A)、酸化処理(導電酸化、化学酸化)、高コスト、銀メッキ、ニッケルメッキ。
(6)アルミニウム形材、複雑な断面構造を持つ材料は、さまざまなサブボックスに広く使用されています。表面処理はアルミニウム板と同じです。
(7)ステンレス鋼。主に表面処理なしで使用され、コストが高い。
一般的に使用される材料
- 亜鉛メッキ鋼板 SECC
SECCの基材は、通常の冷間圧延鋼板コイルであり、連続電気亜鉛めっき生産ライン上で脱脂、酸洗、電気めっき、および各種後処理工程を経て電気亜鉛めっき製品となります。SECCは、一般的な冷間圧延鋼板と同様の機械的特性と加工性を備えているだけでなく、優れた耐食性と美しい外観も兼ね備えています。そのため、電子製品、家電製品、家具市場において高い競争力と代替性を有しています。例えば、SECCはコンピュータケースに広く使用されています。
2. 通常の冷間圧延鋼板 SPCC
SPCCとは、鋼塊を冷間圧延機で連続圧延して、所定の厚さの鋼コイルまたは鋼板にする工程を指します。SPCCの表面には保護層がなく、空気中にさらされると容易に酸化します。特に湿度の高い環境では酸化速度が加速し、暗赤色の錆が発生します。使用時には、表面に塗装、電気めっき、またはその他の保護を施す必要があります。SPCCとは、鋼塊を冷間圧延機で連続圧延して、所定の厚さの鋼コイルまたは鋼板にする工程を指します。SPCCの表面には保護層がなく、空気中にさらされると容易に酸化します。特に湿度の高い環境では酸化速度が加速し、暗赤色の錆が発生します。使用時には、表面に塗装、電気めっき、またはその他の保護を施す必要があります。
3.溶融亜鉛めっき鋼板SGCC
溶融亜鉛めっき鋼板コイルとは、熱間圧延および酸洗または冷間圧延後の半製品を洗浄し、約460℃の溶融亜鉛浴に連続的に浸漬して鋼板に亜鉛層をコーティングし、その後焼入れおよび焼き戻しを行ったものです。SGCC材はSECC材よりも硬く、延性が低く(深絞り設計は避ける)、亜鉛層が厚く、溶接性が低いという特徴があります。
4. ステンレス鋼 SUS304
最も広く使用されているステンレス鋼の一つ。ニッケル(Ni)を含んでいるため、クロム(Cr)鋼よりも耐食性と耐熱性に優れている。機械的特性も非常に良好で、熱処理による硬化現象がなく、弾性もない。
5. ステンレス鋼SUS301
クロム含有量はSUS304よりも低く、耐食性は劣ります。しかし、冷間加工後のプレス加工では良好な引張強度と硬度が得られ、弾性も良好です。主に破片ばねや電磁波対策部品に使用されます。
描画レビュー
部品の工程フローを作成するには、まず部品図面の様々な技術要件を把握する必要があります。図面レビューは、部品の工程フローを作成する上で最も重要な段階です。
(1)図面が完全かどうか確認する。
(2)図面と図との関係、ラベルが明確で完全であるか、寸法の単位が明確であるか。
(3)組立関係、組立要件の重要な側面。
(4)旧バージョンと新バージョンのグラフィックの違い。
(5)写真の外国語への翻訳
(6)表コードの変換
(7)図面上の問題点のフィードバックと処理
(8)材料
(9)品質要件及び工程要件
(10)図面の公式公開には品質管理印が押印されなければならない。
予防
拡大図は、部品図面(3D)に基づいた平面図(2D)です。
(1)膨張方法は適切であるべきであり、材料の節約と加工性にも便利であるべきである。
(2)隙間と縁取り方法を合理的に選択し、T=2.0の場合は隙間を0.2、T=2-3の場合は隙間を0.5とし、縁取り方法は長辺と短辺(ドアパネル)を採用する。
(3)寸法公差の適切な考慮:負の差は端まで、正の差は半分まで。穴のサイズ:正の差は端まで、負の差は半分まで。
(4)バリの方向
(5)抽出、加圧リベット留め、引き裂き、凸点打ち抜き(パッケージ)などの方向の断面図を描く。
(6)板材の材質と厚さが板材の厚さ公差を満たしているか確認する。
(7)特殊な角度の場合、曲げ角度の内半径(一般的にR=0.5)を曲げて展開する必要があります。
(8)エラーが発生しやすい箇所(同様の非対称性)を強調すべきである。
(9)サイズが複数ある場合は、拡大画像を追加してください。
(10)散布によって保護される区域を明示しなければならない。
製造プロセス
板金部品の構造の違いにより、工程の流れは異なる場合がありますが、合計で以下の点数を超えることはありません。
- 切断:切断方法には様々な種類があり、主に以下の方法があります。
①シャーリングマシン:シャーリングマシンを使用して材料を細長い板状に切断するシンプルな機械です。主に金型の打ち抜きや成形準備に使用されます。コストは低く、精度は0.2未満ですが、穴や角のない細長い板やブロックしか加工できません。
②パンチ:パンチを使用して、プレート上で部品を展開した後、1 つ以上のステップで平らな部分を打ち抜き、さまざまな形状の材料を成形します。利点は、作業時間が短く、効率が高く、高精度で、低コストであり、大量生産に適しています。ただし、金型の設計が必要です。
③NC CNCブランキング。NCブランキングを行うには、まずCNC加工プログラムを作成する必要があります。プログラミングソフトウェアを使用して、展開図をNCデジタル図面加工機が認識できるプログラムに書き込み、そのプログラムに従ってプレートの各部分を段階的にパンチングします。構造は平面ですが、その構造は工具の構造に影響され、コストは低く、精度は0.15です。
④レーザー切断は、レーザー切断を用いて大きな平板上に構造や形状を切断する加工方法です。レーザープログラムはNC切断と同様にプログラミングする必要があります。高コストで精度は低いものの、様々な複雑な形状の平板部品を加工できます。0.1.
⑤鋸切断機:主にアルミ形材、角パイプ、引抜きパイプ、丸棒などを使用し、低コストで低精度です。
2. フィッター:皿穴加工、ねじ切り加工、リーマ加工、穴あけ加工。
座ぐりの角度は一般的に120°で、リベットの引き抜きに使用され、90°は皿ネジやインチ底穴のねじ切りに使用されます。
3. フランジ加工: 穴引き抜き加工や穴旋削加工とも呼ばれ、より小さなベース穴にわずかに大きな穴を描き、タップ加工します。主に薄い板金に加工され、強度とねじ山の数を増やします。滑り歯を避けるため、一般的には薄い板厚に使用され、穴の周りに通常の浅いフランジ加工が施され、厚さは基本的に変化しません。厚さを 30〜40% 薄くすることができ、通常のフランジ加工の高さより 40 高くすることができます。高さ 60% の場合、薄肉化が 50% のときに最大のフランジ加工高さが得られます。板厚が 2.0、2.5 など大きい場合は、直接タップ加工できます。
4. パンチ加工:金型成形を用いる加工工程です。一般的に、パンチ加工には、パンチング、コーナーカット、ブランキング、凸型(突起)パンチング、パンチングと引き裂き、パンチング、成形などの加工方法が含まれます。加工には、対応する加工方法が必要です。パンチングとブランキング金型、凸型金型、引き裂き金型、パンチング金型、成形金型など、金型を使用して加工を行います。加工においては、主に位置と方向性に注意が必要です。
5. 圧力リベット留め:当社における圧力リベット留めとは、主にナット、ネジなどの圧力リベット留めを指します。この作業は油圧式圧力リベット留め機またはパンチングマシンによって行われ、板金部品にリベット留めされます。リベット留めの方法としては、方向性に注意する必要があります。
6. 曲げ加工:曲げ加工とは、2次元の平面部品を3次元部品に折り曲げる加工です。この加工には、折り曲げ台とそれに対応する曲げ金型が必要であり、一定の曲げ順序があります。原則として、次の切断は最初の折り曲げに干渉せず、干渉は折り曲げ後に発生します。
溝幅を計算するために、曲げストリップの数は、T=3.0mm以下の板の厚さの6倍です。例えば、T=1.0、V=6.0、F=1.8、T=1.2、V=8、F=2.2、T=1.5、V=10、F=2.7、T=2.0、V=12、F=4.0です。
曲げベッド金型の分類、ストレートナイフ、シミター(80℃、30℃)。
アルミ板を曲げると亀裂が発生する。下型スロットの幅を広げ、上型R値を大きくすることで亀裂を回避できる(焼きなまし処理で亀裂を防ぐことができる)。
曲げ加工時の注意事項:Ⅰ 図面、必要な板厚と数量;Ⅱ 曲げ方向;Ⅲ 曲げ角度;Ⅳ 曲げ寸法;Ⅵ 外観、電気めっきクロム材にはしわがあってはならない。曲げ加工と加圧リベット加工の関係は、一般的には最初に加圧リベット加工を行い、次に曲げ加工を行うが、材料によっては加圧リベット加工が妨げられる場合があり、その場合は先に加圧リベット加工を行う。また、曲げ加工→加圧リベット加工→曲げ加工などの工程が必要となる場合もある。
7. 溶接: 溶接の定義: 溶接される材料の原子と分子と、Jingda格子との間の距離が一体化します。
①分類:a 溶融溶接:アルゴンアーク溶接、CO2溶接、ガス溶接、手動溶接。b 加圧溶接:スポット溶接、突合せ溶接、バンプ溶接。c ろう付け:電気クロム溶接、銅線。
②溶接方法:a CO2ガスシールド溶接、b アルゴンアーク溶接、c スポット溶接など、d ロボット溶接。
溶接方法の選択は、実際の要件と材料に基づいて行われます。一般的に、鉄板の溶接にはCO2ガスシールド溶接が、ステンレス鋼やアルミニウム板の溶接にはアルゴンアーク溶接が用いられます。ロボット溶接は、作業時間を節約し、作業効率を向上させます。また、溶接品質の向上と作業負荷の軽減にもつながります。
③ 溶接記号: Δ すみ肉溶接、Д、I 型溶接、V 型溶接、片側 V 型溶接 (V)、鈍端 V 型溶接 (V)、スポット溶接 (O)、プラグ溶接またはスロット溶接 (∏)、圧着溶接 (χ)、鈍端の片側 V 型溶接 (V)、鈍端の U 型溶接、鈍端の J 型溶接、バックカバー溶接、およびすべての溶接。
④矢印型の配線とコネクタ。
⑤ 溶接および予防措置が欠如している。
スポット溶接:強度が不十分な場合は、突起部を作り、溶接領域を拡張することができます。
CO2溶接:高生産性、低エネルギー消費、低コスト、優れた防錆性
アルゴンアーク溶接:溶融深さが浅く、溶接速度が遅く、効率が低く、生産コストが高く、タングステン介在物による欠陥があるが、溶接品質が良好で、アルミニウム、銅、マグネシウムなどの非鉄金属を溶接できるという利点がある。
⑥ 溶接変形の原因:溶接前の準備が不十分、追加の治具が必要。溶接治具の不具合に対する工程改善。溶接順序が適切でない。
⑦ 溶接変形修正方法:火炎修正法、振動法、ハンマー法、人工時効法。
その他のアプリ
板金加工工場における部品加工の工程は、製品事前検査、製品加工試作、製品量産の3段階です。製品加工試作の段階では、顧客とタイムリーにコミュニケーションを取り、加工結果の評価を得た後、製品の量産を開始する必要があります。
レーザー穴あけ技術は、レーザー材料加工技術の中で最も初期に実用化されたレーザー技術です。板金加工工場におけるレーザー穴あけは、一般的にパルスレーザーを使用します。パルスレーザーはエネルギー密度が高く、照射時間が短いのが特徴です。1μm程度の微細な穴加工が可能で、特に角度のついた薄板材料の微細な穴加工に適しています。また、強度や硬度の高い材料や、脆性・軟質材料の微細な穴加工にも適しています。
レーザー加工により、ガスタービンの燃焼器部品の穴あけが可能となり、穴あけ効果は三次元方向まで実現でき、穴あけ数は数千個に達する。穴あけ可能な材料には、ステンレス鋼、ニッケルクロム鉄合金、ハステロイ系合金などがある。レーザー穴あけ技術は材料の機械的特性に影響されず、自動化も容易である。
レーザー穴あけ技術の発展に伴い、レーザー切断機は自動運転を実現しました。板金業界におけるその応用は、従来の板金加工技術の加工方法を変革し、無人運転を実現することで生産効率を大幅に向上させ、全工程の自動運転を可能にしました。これにより、板金経済の発展が促進され、穴あけ効果はより高いレベルに向上し、加工効果は著しく向上しました。
投稿日時:2021年5月27日