
শীট মেটাল প্রক্রিয়াকরণ
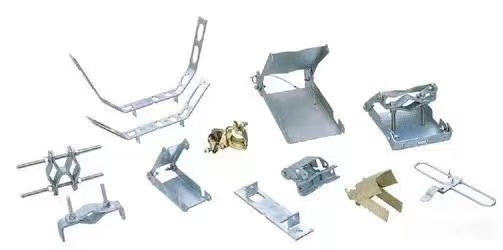
শিট মেটাল প্রসেসিং একটি হাব টেকনোলজি যা শিট মেটাল টেকনিশিয়ানদের আয়ত্ত করতে হয় এবং এটি শিট মেটাল পণ্য গঠনের একটি গুরুত্বপূর্ণ প্রক্রিয়াও বটে। শিট মেটাল প্রসেসিং-এর অন্তর্ভুক্ত বিষয়গুলো হলো প্রচলিত কাটিং, ব্ল্যাঙ্কিং, বেন্ডিং এবং ফর্মিং পদ্ধতি ও প্রসেস প্যারামিটার, সেইসাথে বিভিন্ন কোল্ড স্ট্যাম্পিং ডাই-এর গঠন ও প্রসেস প্যারামিটার, বিভিন্ন যন্ত্রপাতির কার্যপ্রণালী ও পরিচালন পদ্ধতি এবং নতুন স্ট্যাম্পিং প্রযুক্তি ও নতুন প্রযুক্তি। যন্ত্রাংশের শিট মেটাল প্রসেসিং-কেই শিট মেটাল প্রসেসিং বলা হয়।
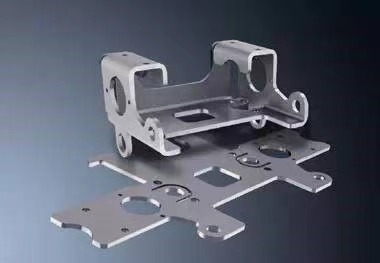
শিট মেটাল প্রসেসিং বলতে শিট মেটাল প্রসেসিংকে বোঝায়। বিশেষত, উদাহরণস্বরূপ, প্লেট ব্যবহার করে চিমনি, লোহার ব্যারেল, জ্বালানি ট্যাঙ্ক, তেলের ট্যাঙ্ক, ভেন্টিলেশন পাইপ, এলবো, স্কয়ার, ফানেল ইত্যাদি তৈরি করা হয়। এর প্রধান প্রক্রিয়াগুলোর মধ্যে রয়েছে শিয়ারিং, বেন্ডিং, ফর্মিং, ওয়েল্ডিং, রিভেটিং ইত্যাদি। এর জন্য নির্দিষ্ট জ্যামিতিক জ্ঞানের প্রয়োজন হয়। শিট মেটাল পার্টস হলো পাতলা শিট মেটালের তৈরি অংশ, অর্থাৎ যে অংশগুলো স্ট্যাম্পিং, বেন্ডিং, স্ট্রেচিং এবং অন্যান্য উপায়ে প্রক্রিয়াজাত করা যায়। একটি সাধারণ সংজ্ঞা হলো এমন একটি অংশ যার পুরুত্ব প্রক্রিয়াকরণের সময় স্থির থাকে। এটি কাস্টিং, ফোর্জিং, মেশিনিং পার্টস ইত্যাদির অনুরূপ।
উপাদান নির্বাচন
শিট মেটাল প্রক্রিয়াকরণে সাধারণত ব্যবহৃত উপকরণগুলো হলো কোল্ড রোল্ড প্লেট (SPCC), হট রোল্ড প্লেট (SHCC), গ্যালভানাইজড প্লেট (SECC, SGCC), কপার (CU), ব্রাস, রেড কপার, বেরিলিয়াম কপার, অ্যালুমিনিয়াম প্লেট (6061, 5052, 1010, 1060, 6063, ডিউরালুমিন, ইত্যাদি), অ্যালুমিনিয়াম প্রোফাইল, স্টেইনলেস স্টিল (মিরর সারফেস, ব্রাশড সারফেস, ম্যাট সারফেস)। পণ্যের ভূমিকার উপর নির্ভর করে উপকরণের নির্বাচন ভিন্ন হয় এবং সাধারণত পণ্যের ব্যবহার ও খরচের দিক থেকে এটি বিবেচনা করার প্রয়োজন হয়।
(1) কোল্ড রোল্ড শিট SPCC, প্রধানত ইলেক্ট্রোপ্লেটিং এবং বার্নিশ করা যন্ত্রাংশের জন্য ব্যবহৃত হয়, এর খরচ কম, আকার দেওয়া সহজ এবং উপাদানের পুরুত্ব ≤ 3.2 মিমি।
(2) হট-রোল্ড শিট SHCC, উপাদানের পুরুত্ব T≥3.0mm, ইলেক্ট্রোপ্লেটিং, পেইন্ট অংশও ব্যবহার করা হয়, খরচ কম, কিন্তু আকার দেওয়া কঠিন, প্রধানত সমতল অংশ তৈরি করা হয়।
(3) SECC, SGCC গ্যালভানাইজড শিট। SECC ইলেকট্রোলাইটিক বোর্ডকে N উপাদান এবং P উপাদানে ভাগ করা হয়। N উপাদান প্রধানত পৃষ্ঠতল প্রক্রিয়াকরণের জন্য ব্যবহৃত হয় এবং এর দাম বেশি। P উপাদান স্প্রে করা অংশগুলির জন্য ব্যবহৃত হয়।
(4) তামা, প্রধানত পরিবাহী পদার্থ হিসেবে ব্যবহৃত হয়, এর পৃষ্ঠতল প্রক্রিয়াকরণ হলো নিকেল প্রলেপ, ক্রোম প্রলেপ, অথবা কোনো প্রক্রিয়াকরণ ছাড়াই করা হয়, যা ব্যয়বহুল।
(5) অ্যালুমিনিয়াম প্লেট, সাধারণত পৃষ্ঠে ক্রোমেট (J11-A), জারণ (পরিবাহী জারণ, রাসায়নিক জারণ), উচ্চ ব্যয়, রূপার প্রলেপ, নিকেলের প্রলেপ ব্যবহার করা হয়।
(6) অ্যালুমিনিয়াম প্রোফাইল, জটিল প্রস্থচ্ছেদ কাঠামোযুক্ত উপাদান, বিভিন্ন সাব-বক্সে ব্যাপকভাবে ব্যবহৃত হয়। এর পৃষ্ঠতল প্রক্রিয়াকরণ অ্যালুমিনিয়াম প্লেটের মতোই।
(7) স্টেইনলেস স্টিল, এটি প্রধানত কোনও পৃষ্ঠতল প্রক্রিয়াকরণ ছাড়াই ব্যবহৃত হয় এবং এর খরচ বেশি।
সাধারণত ব্যবহৃত উপকরণ
- গ্যালভানাইজড স্টিল শিট SECC
SECC-এর ভিত্তি হলো সাধারণ কোল্ড-রোল্ড স্টিল কয়েল, যা অবিচ্ছিন্ন ইলেকট্রো-গ্যালভানাইজিং উৎপাদন লাইনে ডিগ্ৰিজিং, পিকলিং, ইলেকট্রোপ্লেটিং এবং বিভিন্ন পরবর্তী প্রক্রিয়াকরণ পদ্ধতির পর একটি ইলেকট্রো-গ্যালভানাইজড পণ্যে পরিণত হয়। SECC-এর কেবল সাধারণ কোল্ড-রোল্ড স্টিল শিটের মতো যান্ত্রিক বৈশিষ্ট্য এবং প্রক্রিয়াকরণযোগ্যতাই নেই, বরং এর রয়েছে উন্নততর ক্ষয় প্রতিরোধ ক্ষমতা এবং আকর্ষণীয় বাহ্যিক রূপ। ইলেকট্রনিক পণ্য, গৃহস্থালী সরঞ্জাম এবং আসবাবপত্রের বাজারে এটি অত্যন্ত প্রতিযোগিতামূলক এবং প্রতিস্থাপনযোগ্য। উদাহরণস্বরূপ, SECC সাধারণত কম্পিউটার কেসে ব্যবহৃত হয়।
২. সাধারণ কোল্ড রোল্ড শিট এসপিসিসি
এসপিসিসি (SPCC) বলতে কোল্ড রোলিং মিলের মাধ্যমে স্টিল ইনগটকে ক্রমাগত রোলিং করে প্রয়োজনীয় পুরুত্বের স্টিল কয়েল বা শিটে পরিণত করাকে বোঝায়। এসপিসিসি-র পৃষ্ঠে কোনো সুরক্ষা ব্যবস্থা থাকে না এবং এটি বাতাসের সংস্পর্শে এলে সহজেই জারিত হয়, বিশেষ করে আর্দ্র পরিবেশে। জারণের গতি ত্বরান্বিত হয় এবং গাঢ় লাল মরিচা দেখা দেয়। ব্যবহারের সময় পৃষ্ঠে পেইন্ট, ইলেক্ট্রোপ্লেটিং বা অন্য কোনো সুরক্ষা ব্যবস্থা থাকা উচিত। এসপিসিসি (SPCC) বলতে কোল্ড রোলিং মিলের মাধ্যমে স্টিল ইনগটকে ক্রমাগত রোলিং করে প্রয়োজনীয় পুরুত্বের স্টিল কয়েল বা শিটে পরিণত করাকে বোঝায়। এসপিসিসি-র পৃষ্ঠে কোনো সুরক্ষা ব্যবস্থা থাকে না এবং এটি বাতাসের সংস্পর্শে এলে সহজেই জারিত হয়, বিশেষ করে আর্দ্র পরিবেশে। জারণের গতি ত্বরান্বিত হয় এবং গাঢ় লাল মরিচা দেখা দেয়। ব্যবহারের সময় পৃষ্ঠে পেইন্ট, ইলেক্ট্রোপ্লেটিং বা অন্য কোনো সুরক্ষা ব্যবস্থা থাকা উচিত।
৩. হট-ডিপ গ্যালভানাইজড স্টিল শিট এসজিসিসি
হট-ডিপ গ্যালভানাইজড স্টিল কয়েল বলতে হট-রোলিং এবং পিকলিং বা কোল্ড-রোলিং-এর পরবর্তী আধা-সমাপ্ত পণ্যকে বোঝায়, যাকে ধৌত করার পর প্রায় ৪৬০° সেলসিয়াস তাপমাত্রার একটি গলিত জিঙ্কের পাত্রে ক্রমাগত ডুবিয়ে রাখা হয়, যার ফলে স্টিল শিটটির উপর একটি জিঙ্কের স্তর প্রলেপিত হয় এবং তারপর এটিকে কোয়েনচিং ও টেম্পারিং করা হয়। SGCC উপাদান SECC উপাদানের চেয়ে বেশি শক্ত, এর নমনীয়তা কম (ডিপ ড্রয়িং ডিজাইন পরিহার করা উচিত), জিঙ্কের স্তরটি পুরু এবং ঝালাইযোগ্যতা দুর্বল।
৪. স্টেইনলেস স্টিল SUS304
এটি সবচেয়ে বহুল ব্যবহৃত স্টেইনলেস স্টিলগুলোর মধ্যে একটি। এতে Ni (নিকেল) থাকার কারণে, Cr (ক্রোমিয়াম) স্টিলের তুলনায় এর ক্ষয় প্রতিরোধ ক্ষমতা এবং তাপ প্রতিরোধ ক্ষমতা বেশি। এর যান্ত্রিক বৈশিষ্ট্য খুব ভালো, তাপ প্রক্রিয়াকরণে শক্ত হওয়ার কোনো ঘটনা ঘটে না এবং এর কোনো স্থিতিস্থাপকতা নেই।
৫. স্টেইনলেস স্টিল SUS301
এতে Cr (ক্রোমিয়াম)-এর পরিমাণ SUS304-এর চেয়ে কম এবং এর ক্ষয় প্রতিরোধ ক্ষমতা দুর্বল। তবে, কোল্ড ওয়ার্কিং-এর পর স্ট্যাম্পিং-এর মাধ্যমে এটি ভালো টেনসাইল ফোর্স ও কাঠিন্য অর্জন করতে পারে এবং এর স্থিতিস্থাপকতাও ভালো। এটি প্রধানত শ্র্যাপনেল স্প্রিং এবং অ্যান্টি-ইএমআই (EMI)-এর জন্য ব্যবহৃত হয়।
অঙ্কন পর্যালোচনা
কোনো যন্ত্রাংশের কার্যপ্রবাহ সংকলন করতে হলে, আমাদের প্রথমে যন্ত্রাংশটির ড্রয়িংয়ের বিভিন্ন প্রযুক্তিগত প্রয়োজনীয়তা জানতে হবে; যন্ত্রাংশের কার্যপ্রবাহ সংকলনের ক্ষেত্রে ড্রয়িং পর্যালোচনা হলো সবচেয়ে গুরুত্বপূর্ণ ধাপ।
(1) অঙ্কনগুলি সম্পূর্ণ কিনা পরীক্ষা করুন।
(2) অঙ্কন এবং দৃশ্যের মধ্যে সম্পর্ক, লেবেলটি স্পষ্ট, সম্পূর্ণ কিনা এবং মাত্রার একক।
(3) অ্যাসেম্বলি সম্পর্ক, অ্যাসেম্বলি প্রয়োজনীয়তার মূল দিকগুলি।
(4) গ্রাফিক্সের পুরাতন এবং নতুন সংস্করণের মধ্যে পার্থক্য।
(5) বিদেশী ভাষায় ছবির অনুবাদ।
(6) টেবিল কোড রূপান্তর।
(7) অঙ্কন সমস্যার প্রতিক্রিয়া এবং নিষ্পত্তি।
(8) উপাদান।
(9) গুণগত প্রয়োজনীয়তা এবং প্রক্রিয়া প্রয়োজনীয়তা।
(10) অঙ্কনগুলির আনুষ্ঠানিক প্রকাশে অবশ্যই একটি গুণমান নিয়ন্ত্রণ সীলমোহর থাকতে হবে।
সতর্কতা
বর্ধিত দৃশ্যটি হলো যন্ত্রাংশের ড্রয়িং (3D)-এর উপর ভিত্তি করে তৈরি একটি প্ল্যান ভিউ (2D)।
(1) সম্প্রসারণ পদ্ধতিটি উপযুক্ত হওয়া উচিত এবং এটি উপকরণ সাশ্রয় এবং প্রক্রিয়াকরণের জন্য সুবিধাজনক হওয়া উচিত।
(2) যুক্তিসঙ্গতভাবে ফাঁক এবং প্রান্তের পদ্ধতি নির্বাচন করুন, T=2.0 এর জন্য, ফাঁক 0.2, T=2-3 এর জন্য, ফাঁক 0.5, এবং প্রান্তের পদ্ধতি হিসেবে লম্বা দিক এবং ছোট দিক (দরজার প্যানেল) ব্যবহার করা হয়।
(3) টলারেন্স মাত্রার যুক্তিসঙ্গত বিবেচনা: ঋণাত্মক পার্থক্য শেষ পর্যন্ত যাবে, ধনাত্মক পার্থক্য অর্ধেক হবে; ছিদ্রের আকার: ধনাত্মক পার্থক্য শেষ পর্যন্ত যাবে, ঋণাত্মক পার্থক্য অর্ধেক হবে।
(4) বারের দিক।
(5) নিষ্কাশন, চাপ রিভেটিং, ছেঁড়া, উত্তল বিন্দু (প্যাকেজ) পাঞ্চিং ইত্যাদির দিকে একটি ক্রস-সেকশনাল ভিউ আঁকুন।
(6) বোর্ডের উপাদান এবং পুরুত্ব বোর্ডের পুরুত্বের সহনশীলতার সাথে পরীক্ষা করুন।
(7) বিশেষ কোণের জন্য, নমন কোণের ভিতরের ব্যাসার্ধ (সাধারণত R=0.5) বাঁকানো এবং খোলা প্রয়োজন।
(8) ভুলের প্রবণতাযুক্ত স্থানগুলি (অনুরূপ অপ্রতিসাম্য) হাইলাইট করা উচিত।
(9) যেখানে একাধিক আকার রয়েছে সেখানে বড় করা ছবি যোগ করা উচিত।
(10) স্প্রে করে যে এলাকা রক্ষা করতে হবে তা অবশ্যই নির্দেশ করতে হবে।
উৎপাদন প্রক্রিয়া
শিট মেটাল যন্ত্রাংশের কাঠামোগত ভিন্নতা অনুসারে প্রক্রিয়াকরণ পদ্ধতি ভিন্ন হতে পারে, কিন্তু এর মোট পরিমাণ নিম্নলিখিত বিষয়গুলো অতিক্রম করে না।
- কর্তন: বিভিন্ন কর্তন পদ্ধতি রয়েছে, প্রধানত নিম্নলিখিত পদ্ধতিগুলো।
① শিয়ারিং মেশিন: এটি একটি সাধারণ যন্ত্র যা শিয়ারিং মেশিনের সাহায্যে ফালি বা স্ট্রিপ কাটে। এটি প্রধানত মোল্ড ব্ল্যাঙ্কিং এবং ফর্মিং প্রস্তুতির জন্য ব্যবহৃত হয়। এর খরচ কম এবং নির্ভুলতা ০.২-এরও কম, কিন্তু এটি কেবল ছিদ্রবিহীন এবং কোণাবিহীন স্ট্রিপ বা ব্লকই প্রক্রিয়াজাত করতে পারে।
২ পাঞ্চ: এটি প্লেটের উপর থাকা অংশগুলিকে এক বা একাধিক ধাপে খোলার পর পাঞ্চ ব্যবহার করে সমতল অংশগুলিকে কেটে বের করে বিভিন্ন আকারের উপাদান তৈরি করে। এর সুবিধাগুলি হলো কম শ্রমঘণ্টা, উচ্চ দক্ষতা, উচ্চ নির্ভুলতা, কম খরচ এবং এটি ব্যাপক উৎপাদনের জন্য উপযুক্ত। তবে এর জন্য ছাঁচ ডিজাইন করতে হয়।
২. এনসি সিএনসি ব্ল্যাঙ্কিং। এনসি ব্ল্যাঙ্কিং করার সময়, প্রথমে একটি সিএনসি মেশিনিং প্রোগ্রাম লিখতে হয়। প্রোগ্রামিং সফটওয়্যার ব্যবহার করে অঙ্কিত খোলা ছবিটিকে এমন একটি প্রোগ্রামে লিখতে হয় যা এনসি ডিজিটাল ড্রয়িং প্রসেসিং মেশিন দ্বারা স্বীকৃত হতে পারে, যাতে এটি সেই প্রোগ্রাম অনুযায়ী প্লেটের প্রতিটি অংশ ধাপে ধাপে পাঞ্চ করতে পারে। এর গঠন একটি সমতল অংশ, কিন্তু এর গঠন টুলের গঠন দ্বারা প্রভাবিত হয়, এর খরচ কম এবং নির্ভুলতা ০.১৫।
২. লেজার কাটিং হলো একটি বড় সমতল পাতের গঠন ও আকৃতি কাটার জন্য লেজার কাটিং ব্যবহার করা। এনসি কাটিংয়ের মতো লেজার প্রোগ্রামটিও প্রোগ্রাম করতে হয়। এটি উচ্চ খরচ এবং কম নির্ভুলতার সাথে বিভিন্ন জটিল আকৃতির সমতল অংশ তৈরি করতে পারে। ০.১.
⑤সয়িং মেশিন: প্রধানত অ্যালুমিনিয়াম প্রোফাইল, স্কয়ার টিউব, ড্রয়িং টিউব, রাউন্ড বার ইত্যাদি কাটার জন্য ব্যবহৃত হয়, যার খরচ কম এবং নির্ভুলতাও কম।
২. ফিটার: কাউন্টারসিঙ্কিং, ট্যাপিং, রিমিং, ড্রিলিং।
কাউন্টারবোর কোণ সাধারণত ১২০℃ হয়, যা রিভেট টানার জন্য ব্যবহৃত হয়, এবং ৯০℃ হয়, যা কাউন্টারসাঙ্ক স্ক্রু ও ইঞ্চি বটম হোল ট্যাপ করার জন্য ব্যবহৃত হয়।
৩. ফ্ল্যাঞ্জিং: একে হোল-ড্রয়িং এবং হোল-টার্নিংও বলা হয়। এই পদ্ধতিতে একটি ছোট বেস হোলের উপর সামান্য বড় একটি হোল আঁকা হয় এবং তারপর সেটিকে ট্যাপ করা হয়। এটি প্রধানত পাতলা শিট মেটালের শক্তি এবং থ্রেডের সংখ্যা বাড়ানোর জন্য করা হয়। দাঁত পিছলে যাওয়া এড়াতে, এটি সাধারণত পাতলা প্লেটের জন্য ব্যবহৃত হয়। সাধারণত হোলের চারপাশে অগভীর ফ্ল্যাঞ্জিং করা হয় এবং প্লেটের পুরুত্ব মূলত অপরিবর্তিত থাকে। পুরুত্ব ৩০-৪০% পর্যন্ত কমানো যেতে পারে এবং স্বাভাবিক ফ্ল্যাঞ্জিং উচ্চতার চেয়ে ৪০% বেশি উচ্চতাও পাওয়া সম্ভব। সর্বোচ্চ ফ্ল্যাঞ্জিং উচ্চতা ৫০% পর্যন্ত কমানো যেতে পারে। যখন প্লেটের পুরুত্ব বেশি হয়, যেমন ২.০, ২.৫ ইত্যাদি, তখন সরাসরি ট্যাপ করা যেতে পারে।
৪. পাঞ্চিং: এটি একটি প্রক্রিয়াকরণ পদ্ধতি যা মোল্ড ফর্মিং ব্যবহার করে। সাধারণত, পাঞ্চিং প্রক্রিয়াকরণের মধ্যে পাঞ্চিং, কর্নার কাটিং, ব্ল্যাঙ্কিং, কনভেক্স হাল (বাম্প) পাঞ্চিং, পাঞ্চিং এবং টিয়ারিং, পাঞ্চিং, ফর্মিং এবং অন্যান্য প্রক্রিয়াকরণ পদ্ধতি অন্তর্ভুক্ত থাকে। এই প্রক্রিয়াকরণের জন্য সংশ্লিষ্ট প্রক্রিয়াকরণ পদ্ধতি থাকা প্রয়োজন। এই অপারেশনগুলো সম্পন্ন করার জন্য মোল্ড ব্যবহার করা হয়, যেমন পাঞ্চিং এবং ব্ল্যাঙ্কিং মোল্ড, কনভেক্স মোল্ড, টিয়ারিং মোল্ড, পাঞ্চিং মোল্ড, ফর্মিং মোল্ড ইত্যাদি। এই অপারেশনে প্রধানত অবস্থান এবং দিকনির্দেশনার উপর মনোযোগ দেওয়া হয়।
৫. প্রেসার রিভেটিং: আমাদের কোম্পানির ক্ষেত্রে, প্রেসার রিভেটিং বলতে প্রধানত নাট, স্ক্রু ইত্যাদি প্রেসার রিভেটিং করাকে বোঝায়। এই কাজটি হাইড্রোলিক প্রেসার রিভেটিং মেশিন বা পাঞ্চিং মেশিনের সাহায্যে শিট মেটাল পার্টসের সাথে রিভেট করে সম্পন্ন করা হয় এবং রিভেটিং করার সময় দিকনির্দেশনার দিকে মনোযোগ দিতে হয়।
৬. বাঁকানো: বাঁকানো হলো দ্বিমাত্রিক সমতল অংশকে ভাঁজ করে ত্রিমাত্রিক অংশে পরিণত করা। এই প্রক্রিয়াটি একটি ফোল্ডিং বেড এবং সংশ্লিষ্ট বেন্ডিং মোল্ডের সাহায্যে সম্পন্ন করতে হয় এবং এর একটি নির্দিষ্ট বাঁকানোর ক্রমও রয়েছে। এর মূলনীতি হলো, পরবর্তী কাটা যেন প্রথম ভাঁজের কাজে বাধা না দেয় এবং বাধাটি ভাঁজ করার পরেই ঘটবে।
T=3.0mm-এর নিচে গ্রুভের প্রস্থ গণনা করার জন্য বেন্ডিং স্ট্রিপের সংখ্যা প্লেটের পুরুত্বের ৬ গুণ, যেমন: T=1.0, V=6.0 F=1.8, T=1.2, V=8, F=2.2, T=1.5, V=10, F=2.7, T=2.0, V=12, F=4.0।
বেন্ডিং বেড মোল্ডের শ্রেণিবিভাগ, সোজা ছুরি, স্কিমিটার (৮০ ℃, ৩০ ℃)।
অ্যালুমিনিয়াম প্লেট বাঁকালে ফাটল ধরে। নিচের ডাই স্লটের প্রস্থ বাড়ানো যেতে পারে এবং উপরের ডাই R বাড়ানো যেতে পারে (অ্যানিলিং প্রক্রিয়ার মাধ্যমে ফাটল এড়ানো যায়)।
বাঁকানোর সময় সতর্কতা: Ⅰ নকশা, প্রয়োজনীয় প্লেটের পুরুত্ব এবং পরিমাণ; Ⅱ বাঁকানোর দিক; Ⅲ বাঁকানোর কোণ; Ⅳ বাঁকানোর আকার; Ⅵ বাহ্যিক রূপ, ইলেক্ট্রোপ্লেটেড ক্রোমড উপাদানে কোনো ভাঁজ থাকা চলবে না। বাঁকানো এবং চাপ রিভেটিং প্রক্রিয়ার মধ্যে সম্পর্কটি সাধারণত প্রথমে চাপ রিভেটিং এবং তারপর বাঁকানো, কিন্তু কিছু উপাদান চাপ রিভেটিং-এ বাধা সৃষ্টি করে, তাই প্রথমে চাপ প্রয়োগ করতে হয়, এবং কিছুর জন্য বাঁকানো-চাপ রিভেটিং-তারপর বাঁকানো এবং অন্যান্য প্রক্রিয়ার প্রয়োজন হয়।
৭. ঝালাই: ঝালাইয়ের সংজ্ঞা: ঝালাইকৃত উপাদানের পরমাণু ও অণুসমূহের মধ্যকার দূরত্ব এবং জিংডা ল্যাটিস একটি পূর্ণাঙ্গ রূপ গঠন করে।
①শ্রেণীবিভাগ: ক ফিউশন ওয়েল্ডিং: আর্গন আর্ক ওয়েল্ডিং, CO2 ওয়েল্ডিং, গ্যাস ওয়েল্ডিং, ম্যানুয়াল ওয়েল্ডিং। খ প্রেসার ওয়েল্ডিং: স্পট ওয়েল্ডিং, বাট ওয়েল্ডিং, বাম্প ওয়েল্ডিং। গ ব্রেজিং: ইলেকট্রিক ক্রোমিয়াম ওয়েল্ডিং, তামার তার।
২ ঝালাই পদ্ধতি: ক) কার্বন ডাইঅক্সাইড গ্যাস শিল্ডেড ওয়েল্ডিং। খ) আর্গন আর্ক ওয়েল্ডিং। গ) স্পট ওয়েল্ডিং, ইত্যাদি। ঘ) রোবট ওয়েল্ডিং।
প্রকৃত প্রয়োজনীয়তা এবং উপকরণের উপর ভিত্তি করে ঝালাই পদ্ধতির নির্বাচন করা হয়। সাধারণত, লোহার পাত ঝালাই করার জন্য CO2 গ্যাস শিল্ডেড ওয়েল্ডিং এবং স্টেইনলেস স্টিল ও অ্যালুমিনিয়ামের পাত ঝালাই করার জন্য আর্গন আর্ক ওয়েল্ডিং ব্যবহার করা হয়। রোবট ওয়েল্ডিং শ্রমঘণ্টা বাঁচাতে পারে, কাজের দক্ষতা বাড়াতে পারে, ঝালাইয়ের মান উন্নত করতে পারে এবং কাজের চাপ কমাতে পারে।
③ ওয়েল্ডিং প্রতীক: Δ ফিলেট ওয়েল্ডিং, Д, I টাইপ ওয়েল্ডিং, V টাইপ ওয়েল্ডিং, একতরফা V টাইপ ওয়েল্ডিং (V), ভোঁতা প্রান্তযুক্ত V টাইপ ওয়েল্ডিং (V), স্পট ওয়েল্ডিং (O), প্লাগ ওয়েল্ডিং বা স্লট ওয়েল্ডিং (∏), ক্রিম্প ওয়েল্ডিং (χ), ভোঁতা প্রান্তযুক্ত একতরফা V-আকৃতির ওয়েল্ডিং (V), ভোঁতা প্রান্তযুক্ত U-আকৃতির ওয়েল্ডিং, ভোঁতা প্রান্তযুক্ত J-আকৃতির ওয়েল্ডিং, ব্যাক কভার ওয়েল্ডিং, এবং প্রতিটি ওয়েল্ডিং।
④ তীর চিহ্নযুক্ত তার এবং সংযোগকারী।
⑤ ঝালাই এবং প্রতিরোধমূলক ব্যবস্থার অভাব।
স্পট ওয়েল্ডিং: যদি শক্তি যথেষ্ট না হয়, তবে উঁচু অংশ তৈরি করা যেতে পারে এবং ওয়েল্ডিং এলাকাটি নির্দিষ্ট করা হয়।
CO2 ওয়েল্ডিং: উচ্চ উৎপাদনশীলতা, কম শক্তি খরচ, স্বল্প ব্যয়, শক্তিশালী মরিচা প্রতিরোধ ক্ষমতা
আর্গন আর্ক ওয়েল্ডিংয়ের অসুবিধাগুলো হলো: এর গলনাঙ্ক কম, ঝালাইয়ের গতি ধীর, কার্যকারিতা কম, উৎপাদন খরচ বেশি এবং টাংস্টেন অন্তর্ভুক্তি জনিত ত্রুটি দেখা যায়। তবে এর সুবিধা হলো এর ঝালাইয়ের মান ভালো এবং এটি দিয়ে অ্যালুমিনিয়াম, তামা, ম্যাগনেসিয়াম ইত্যাদির মতো অলৌহ ধাতুও ঝালাই করা যায়।
৬. ঝালাই বিকৃতির কারণসমূহ: ঝালাইয়ের আগে অপর্যাপ্ত প্রস্তুতি, অতিরিক্ত ফিক্সচারের প্রয়োজন। ত্রুটিপূর্ণ ঝালাই জিগের জন্য প্রক্রিয়ার উন্নতি। ঝালাইয়ের ক্রম সঠিক নয়।
২। ঝালাইয়ের বিকৃতি সংশোধনের পদ্ধতিসমূহ: শিখা সংশোধন পদ্ধতি। কম্পন পদ্ধতি। হাতুড়ি পদ্ধতি। কৃত্রিম বার্ধক্য পদ্ধতি।
অন্যান্য অ্যাপ
শিট মেটাল ওয়ার্কশপে যন্ত্রাংশ প্রক্রিয়াকরণের ধাপগুলো হলো: পণ্যের প্রাক-পরীক্ষা, পণ্য প্রক্রিয়াকরণের পরীক্ষামূলক উৎপাদন এবং পণ্যের ব্যাচ উৎপাদন। পণ্য প্রক্রিয়াকরণের পরীক্ষামূলক উৎপাদন ধাপে, সময়মতো গ্রাহকদের সাথে যোগাযোগ করা উচিত এবং সংশ্লিষ্ট প্রক্রিয়াকরণের মূল্যায়ন পাওয়ার পর পণ্যটি ব্যাপকভাবে উৎপাদন করা যেতে পারে।
লেজার মেটেরিয়াল প্রসেসিং প্রযুক্তিতে লেজার ড্রিলিং প্রযুক্তি হলো সর্বপ্রথম ব্যবহারিক লেজার প্রযুক্তি। শিট মেটাল ওয়ার্কশপে লেজার ড্রিলিংয়ের জন্য সাধারণত পালসড লেজার ব্যবহার করা হয়, যেগুলোর শক্তি ঘনত্ব বেশি এবং সময় কম লাগে। এটি দিয়ে ১ মাইক্রোমিটারের মতো ছোট ছিদ্র তৈরি করা যায়। এটি বিশেষত একটি নির্দিষ্ট কোণযুক্ত ছোট ছিদ্র এবং পাতলা উপাদানের জন্য উপযুক্ত। এছাড়াও এটি অপেক্ষাকৃত বেশি ভঙ্গুর এবং নরম উপাদানের অংশগুলিতে শক্তি ও কাঠিন্য বজায় রেখে গভীর ও ক্ষুদ্র ছিদ্র তৈরির জন্যও উপযোগী।
লেজারের সাহায্যে গ্যাস টারবাইনের কম্বাস্টর অংশগুলোতে ছিদ্র করা যায়, এবং এই ছিদ্র করার প্রক্রিয়াটি ত্রিমাত্রিক হতে পারে, যার সংখ্যা হাজার পর্যন্ত পৌঁছাতে পারে। ছিদ্র করা হয় এমন উপাদানগুলোর মধ্যে রয়েছে স্টেইনলেস স্টিল, নিকেল-ক্রোমিয়াম-আয়রন সংকর ধাতু এবং হ্যাস্টেলয়-ভিত্তিক সংকর ধাতু। লেজার ড্রিলিং প্রযুক্তি উপাদানের যান্ত্রিক বৈশিষ্ট্য দ্বারা প্রভাবিত হয় না এবং এর মাধ্যমে স্বয়ংক্রিয়করণ বাস্তবায়ন করা সহজতর।
লেজার ড্রিলিং প্রযুক্তির বিকাশের সাথে সাথে, লেজার কাটিং মেশিন স্বয়ংক্রিয়ভাবে পরিচালিত হতে শুরু করেছে। শিট মেটাল শিল্পে এর প্রয়োগ প্রচলিত শিট মেটাল প্রযুক্তির প্রক্রিয়াকরণ পদ্ধতিকে বদলে দিয়েছে, চালকবিহীন কার্যক্রম বাস্তবায়ন করেছে, উৎপাদন দক্ষতা ব্যাপকভাবে বৃদ্ধি করেছে এবং সম্পূর্ণ প্রক্রিয়াটিকে স্বয়ংক্রিয় করেছে। এই স্বয়ংক্রিয় কার্যক্রম শিট মেটাল অর্থনীতির উন্নয়নে সহায়ক হয়েছে, পাঞ্চিংয়ের কার্যকারিতাকে একটি উচ্চতর স্তরে উন্নীত করেছে এবং এর প্রক্রিয়াকরণ ফলাফলও উল্লেখযোগ্য।
পোস্ট করার সময়: ২৭-মে-২০২১