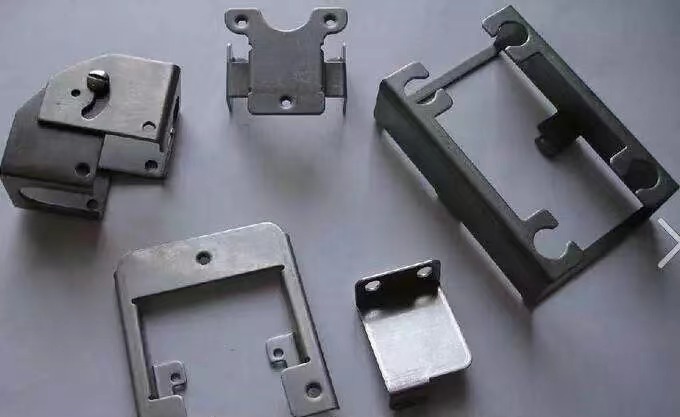
1. เนื้อหาการประมวลผลเครื่องพับ
1. พับรูปตัว L
ตามมุมแล้ว จะแบ่งออกเป็นแบบพับ 90 องศา และแบบพับที่ไม่ใช่ 90 องศา
ตามกระบวนการแปรรูป สามารถแบ่งออกเป็นกระบวนการแปรรูปทั่วไป (L>V/2) และกระบวนการแปรรูปพิเศษ (L)
>การเลือกแม่พิมพ์จะขึ้นอยู่กับวัสดุ ความหนาของแผ่น และมุมการขึ้นรูป
>หลักการพึ่งพา
①โดยยึดหลักการกำหนดตำแหน่งแบบสองจุดคงที่ และการกำหนดตำแหน่งตามรูปทรงของชิ้นงาน
②ควรสังเกตการโก่งตัวเมื่อวางไม้บรรทัดวัดระยะ และต้องแน่ใจว่าไม้บรรทัดนั้นอยู่บนเส้นศูนย์กลางเดียวกันกับขนาดการดัดของชิ้นงาน
③ในกรณีที่มีส่วนโค้งเล็กน้อย การวางตำแหน่งแบบกลับด้านจะดีกว่า
④ควรตั้งไม้บรรทัดให้คว่ำลงและอยู่ตรงกลางด้านล่างจะดีกว่า (เมื่อเอนหลัง ไม้บรรทัดจะไม่เอียงง่าย)
⑤ควรปฏิบัติตามกฎการยืนอยู่ใกล้แนวหลังจะดีกว่า
⑥ด้านยาวดีกว่า
⑦ใช้เครื่องมือช่วยในการจัดวาง (ในกรณีที่ด้านตรงข้ามมุมฉากวางตัวไม่สม่ำเสมอ)
>ข้อควรระวัง
①ให้ความสำคัญกับวิธีการกำหนดตำแหน่งระหว่างการประมวลผลและโหมดการเคลื่อนที่ของการปรับแต่งภายหลังในวิธีการประมวลผลการกำหนดตำแหน่งต่างๆ
②แม่พิมพ์จะงอขณะติดตั้ง และต้องดึงกลับเพื่อป้องกันไม่ให้ชิ้นงานเสียรูปทรงเมื่อถูกงอ
③เมื่อชิ้นงานขนาดใหญ่ถูกดัดงอจากภายใน เนื่องจากรูปทรงที่ใหญ่กว่าของชิ้นงานและพื้นที่ดัดงอที่เล็กกว่า ทำให้เครื่องมือและพื้นที่ดัดงอซ้อนทับกันได้ยาก ส่งผลให้การวางตำแหน่งชิ้นงานทำได้ยากหรือชิ้นงานที่ดัดงอเสียหาย เพื่อหลีกเลี่ยงสถานการณ์ดังกล่าว คุณสามารถเพิ่มจุดกำหนดตำแหน่งในทิศทางตามยาวของการประมวลผล เพื่อให้การประมวลผลถูกกำหนดตำแหน่งในสองทิศทาง ซึ่งทำให้การกำหนดตำแหน่งการประมวลผลสะดวกยิ่งขึ้น เพิ่มความปลอดภัยในการประมวลผล ป้องกันความเสียหายของชิ้นงาน และเพิ่มประสิทธิภาพการผลิต
2. พับ N
การพับแบบ N-fold จำเป็นต้องใช้วิธีการแปรรูปที่แตกต่างกันไปตามรูปทรง เมื่อทำการดัดงอ ขนาดด้านในของวัสดุควรมีขนาดใหญ่กว่า 4 มิลลิเมตร และขนาดของด้าน X นั้นถูกจำกัดด้วยรูปทรงของแม่พิมพ์ หากขนาดด้านในของวัสดุน้อยกว่า 4 มิลลิเมตร ให้ใช้วิธีการแปรรูปแบบพิเศษ
>เลือกแม่พิมพ์ตามความหนา ขนาด วัสดุ และมุมดัดของวัสดุ
>หลักการพึ่งพา
①ตรวจสอบให้แน่ใจว่าชิ้นงานไม่ไปรบกวนแม่พิมพ์
②ตรวจสอบให้แน่ใจว่ามุมการวางตำแหน่งนั้นน้อยกว่า 90 องศาเล็กน้อย
③ควรใช้กฎการกำหนดค่าภายหลังสองข้อ ยกเว้นในกรณีพิเศษ
>ข้อควรระวัง
①หลังจากพับแบบตัว L แล้ว มุมที่คาดหวังควรอยู่ที่ 90 องศาหรือน้อยกว่า 90 องศาเล็กน้อย เพื่อให้ง่ายต่อการประมวลผลและการจัดวาง
②ในขั้นตอนการพับครั้งที่สอง ตำแหน่งการวางจะต้องอยู่ตรงกลางของพื้นผิวที่ทำการประมวลผล
3. พับรูปตัว Z
เรียกอีกอย่างว่าความแตกต่างของขั้นบันได กล่าวคือ ด้านหนึ่งโค้งงอเป็นบวก และอีกด้านหนึ่งโค้งงอเป็นลบ โดยจะแบ่งความแตกต่างระหว่างด้านตรงข้ามมุมฉากกับด้านตรงตามมุม
ขนาดขั้นต่ำของการดัดขึ้นรูปนั้นถูกจำกัดโดยแม่พิมพ์ และขนาดการดัดขึ้นรูปสูงสุดนั้นถูกกำหนดโดยรูปทรงของเครื่องจักร ในกรณีปกติ เมื่อขนาดภายในของวัสดุที่พับเป็นรูปตัว Z มีน้ำหนักน้อยกว่า 3.5 ตัน จะใช้วิธีการดัดขึ้นรูปในโหมดต่างระดับแบบแบ่งส่วน เมื่อมีน้ำหนักมากกว่า 3.5 ตัน จะใช้วิธีการดัดขึ้นรูปปกติ
>หลักการพึ่งพา
①ตำแหน่งการติดตั้งสะดวกและมีความเสถียรดี
②ลักษณะโดยทั่วไปจะเหมือนกับการพับแบบตัว L
③การจัดวางตำแหน่งขั้นที่สองจำเป็นต้องให้ชิ้นงานที่ผ่านการประมวลผลและแม่พิมพ์ด้านล่างอยู่ในแนวเดียวกัน
>ข้อควรระวัง
①มุมการพับแบบ L-fold ต้องอยู่ในแนวที่ถูกต้อง โดยทั่วไปอยู่ที่ 89.5–90 องศา
②ให้สังเกตการเสียรูปของชิ้นงานขณะดึงกลับหลังจากใช้ไม้บรรทัดแล้ว
③ลำดับการประมวลผลต้องถูกต้อง
④สำหรับการประมวลผลพิเศษ สามารถใช้วิธีการต่อไปนี้ในการประมวลผลได้:
——- วิธีการแยกเส้นศูนย์กลาง (การประมวลผลแบบเยื้องศูนย์)
——-การประมวลผลรูปตัว V ขนาดเล็ก (จำเป็นต้องเพิ่มค่าสัมประสิทธิ์การดัดงอ)
——-ขึ้นรูปแม่พิมพ์ได้ง่าย
——-การปรับรูปทรงแม่พิมพ์ด้านล่าง
4. พับกลับด้านแล้วแผ่ให้เรียบ
การพับแบบกลับด้านเพื่อปรับให้เรียบเรียกว่า ขอบตาย (dead edge)
ขั้นตอนการประมวลผลของขอบที่ตายแล้ว:
① ขั้นแรกให้ดัดและสอดเข้าไปโดยทำมุมประมาณ 35 องศา
② ใช้แม่พิมพ์รีดให้เรียบจนเรียบและแน่น
>การเลือกโหมด
โดยพิจารณาจากความหนาของวัสดุ 5-6 เท่า ให้เลือกความกว้างของร่องตัววีของแม่พิมพ์ด้านล่างที่มีความลึก 30 องศา และเลือกแม่พิมพ์ด้านบนตามเงื่อนไขเฉพาะของขอบตายในการตัดเฉือน
>ข้อควรระวัง
ให้ความสำคัญกับความขนานของด้านทั้งสองของด้านที่ตายแล้ว เมื่อขนาดของการประมวลผลของด้านที่ตายแล้วยาวขึ้น สามารถพับด้านที่แบนราบก่อนแล้วจึงทำให้แบนราบได้ สำหรับขอบที่ตายแล้วที่สั้นกว่า สามารถใช้แผ่นรองในการประมวลผลได้
5. กดฮาร์ดแวร์
ใช้เครื่องพับเพื่อกดและประกอบชิ้นส่วนโลหะเข้าด้วยกัน โดยทั่วไปจะใช้แม่พิมพ์ ตัวยึด และกระบวนการขึ้นรูปแม่พิมพ์เสริมอื่นๆ
โดยปกติแล้วจะมี: น็อตอัด, สลักอัด, สกรูอัด และอุปกรณ์อื่นๆ
>ข้อควรระวัง
①เมื่อต้องการหลีกเลี่ยงรูปทรงของชิ้นงานในการแปรรูป ควรหลีกเลี่ยงตำแหน่งนั้นๆ ด้วย
②หลังจากดำเนินการเสร็จสิ้นแล้ว ให้ตรวจสอบแรงบิด ว่าแรงผลักเป็นไปตามมาตรฐานหรือไม่ และว่าชิ้นส่วนและชิ้นงานแนบสนิทและแน่นดีหรือไม่
③หลังจากดัดแล้ว เมื่อกดชิ้นงานใกล้กับเครื่องมือกล ให้สังเกตตำแหน่งการประมวลผลและความขนานของแม่พิมพ์ด้วย
④หากเป็นส่วนที่นูนออกมา โปรดสังเกตว่าต้องไม่มีรอยแตกบนส่วนที่นูนออกมา และส่วนที่นูนออกมาต้องไม่สูงกว่าพื้นผิวของชิ้นงาน
6. การขึ้นรูปแม่พิมพ์แบบง่าย
เนื้อหาการแปรรูปโดยทั่วไปของการขึ้นรูปแม่พิมพ์ง่าย ได้แก่: ความแตกต่างของหน้าตัดขนาดเล็ก ตะขอ สะพานดึง ถุงดึง เศษโลหะจากการกด และรูปทรงที่ไม่เป็นรูปทรงปกติบางอย่าง
หลักการออกแบบแม่พิมพ์ที่ใช้งานง่าย หมายถึง “หลักการออกแบบแม่พิมพ์ที่ใช้งานง่ายสำหรับการตัดด้วยเลเซอร์”
แม่พิมพ์แบบง่ายโดยทั่วไปจะถูกจัดวางหรือจัดวางเองโดยอัตโนมัติหลังจากใช้งาน
สิ่งที่สำคัญที่สุดสำหรับการแปรรูปเนื้อหาข้างต้นด้วยกระบวนการขึ้นรูปที่ง่ายคือ ฟังก์ชันและข้อกำหนดในการประกอบต้องไม่ได้รับผลกระทบ และรูปลักษณ์ภายนอกต้องเป็นปกติ
2. ปัญหาทั่วไปในกระบวนการผลิตด้วยเครื่องพับ และวิธีแก้ไข
1. ปรากฏการณ์การลื่นไถลระหว่างการประมวลผล
>การวิเคราะห์สาเหตุ:
①โดยทั่วไปแล้ว จะเลือกความกว้างของร่องรูปตัว V ที่ (4-6)T เมื่อเลือกแม่พิมพ์ดัด หากขนาดการดัดน้อยกว่าครึ่งหนึ่งของความกว้างของร่องรูปตัว V ที่เลือกไว้ จะเกิดการลื่นไถลขึ้น
②ร่องรูปตัว V ที่เลือกนั้นใหญ่เกินไป
③กระบวนการบำบัด
>สารละลาย;
①วิธีการเบี่ยงเบนจากเส้นศูนย์กลาง (การประมวลผลแบบเยื้องศูนย์) หากขนาดภายในของวัสดุที่ดัดงอมีขนาดเล็กกว่า (4-6)T/2 ให้ชดเชยให้มากที่สุดเท่าที่จะทำได้
②กระบวนการผลิตวัสดุบุรอง
③ใช้ร่องรูปตัว V ขนาดเล็กในการดัด และใช้ร่องรูปตัว V ขนาดใหญ่ในการเพิ่มแรงดัน
④เลือกใช้ร่องรูปตัว V ที่มีขนาดเล็กกว่า
2. ความกว้างในการดัดภายในแคบกว่าความกว้างของแม่พิมพ์มาตรฐาน
>การวิเคราะห์สาเหตุ:
เนื่องจากความกว้างมาตรฐานขั้นต่ำของแม่พิมพ์ด้านล่างของเตียงพับคือ 10 มม. ส่วนที่โค้งงอจึงน้อยกว่า 10 มม. หากเป็นการโค้งงอ 90 องศา ความยาวจะต้องไม่น้อยกว่า √2(L+V/2)+T สำหรับการโค้งงอแบบนี้ แม่พิมพ์จะต้องยึดติดกับฐานแม่พิมพ์ (ยกเว้นการเคลื่อนที่ขึ้นด้านบนที่ไม่จำกัด) เพื่อป้องกันการเคลื่อนที่ของแม่พิมพ์และทำให้ชิ้นงานเสียหายหรือเกิดอุบัติเหตุทางความปลอดภัย
>สารละลาย:
①เพิ่มขนาด (โดยตกลงกับลูกค้า) กล่าวคือ เพิ่มความกว้างของรอยพับด้านใน
②การขึ้นรูปแม่พิมพ์ที่ง่าย
③การลับคมเครื่องมือ (ซึ่งจะทำให้ต้นทุนการผลิตเพิ่มขึ้น)
3. รูที่เจาะอยู่ใกล้กับแนวโค้งมากเกินไป การโค้งงอจะทำให้รูนั้นดึงวัสดุและทำให้วัสดุบิดเบี้ยว
>การวิเคราะห์สาเหตุ:
สมมติว่าระยะห่างระหว่างรูและเส้นโค้งคือ L เมื่อ L<(4–6)T/2 รูจะดึงวัสดุ สาเหตุหลักคือในระหว่างกระบวนการดัด วัสดุจะเสียรูปเนื่องจากแรงดึง ซึ่งนำไปสู่ปรากฏการณ์การดึงและการหมุนของวัสดุ
สำหรับแผ่นที่มีความหนาต่างกัน โดยพิจารณาจากความกว้างของร่องในแม่พิมพ์มาตรฐานที่มีอยู่ ค่า L ขั้นต่ำจะเป็นดังนี้:
>สารละลาย:
①เพิ่มขนาดและตัดขอบที่พับออกหลังจากขึ้นรูปเสร็จแล้ว
②ขยายรูให้ตรงกับแนวโค้ง (ต้องไม่ส่งผลกระทบต่อรูปลักษณ์และการใช้งาน และลูกค้าต้องยินยอม)
③การประมวลผลแบบเซแคนท์หรือการประมวลผลแบบจีบ
④การประมวลผลแม่พิมพ์แบบเยื้องศูนย์
⑤ปรับขนาดรู
4. ระยะห่างระหว่างขอบที่วาดกับเส้นโค้งงอมีน้อย และชิ้นส่วนที่วาดจะเสียรูปหลังจากดัดงอ
>การวิเคราะห์สาเหตุ:
เมื่อ L<(4–6)T/2 เนื่องจากแบบร่างสัมผัสกับแม่พิมพ์ด้านล่าง แบบร่างจึงเสียรูปเนื่องจากแรงในระหว่างกระบวนการดัด
>สารละลาย:
①กระบวนการตัดเฉือนหรือกระบวนการบีบอัด
②ปรับขนาดภาพวาด
③โดยใช้กรรมวิธีขึ้นรูปพิเศษ
④การประมวลผลแม่พิมพ์แบบเยื้องศูนย์
5. ขอบด้านยาวที่ตายแล้วจะบิดเบี้ยวหลังจากถูกทำให้เรียบ
>การวิเคราะห์สาเหตุ:
เนื่องจากมีขอบตายยาว ทำให้ไม่ยึดติดแน่นเมื่อถูกรีดให้เรียบ ส่งผลให้ปลายแผ่นโลหะบิดเบี้ยวหลังจากรีดเรียบแล้ว﹔สถานการณ์นี้เกี่ยวข้องกับตำแหน่งการแผ่ราบเป็นอย่างมาก ดังนั้นโปรดใส่ใจกับตำแหน่งการแผ่ราบเมื่อทำการแผ่ราบ
>สารละลาย:
①พับมุมที่บิดเบี้ยว (ดูแผนภาพ) ก่อนพับขอบด้านที่ไม่โค้งงอ แล้วจึงคลี่ให้เรียบ
②ปรับพื้นผิวให้เรียบทีละขั้นตอน:
——กดที่ปลายก่อนเพื่อให้ขอบด้านที่ไม่โค้งงอลงด้านล่าง
—— กดรากให้แบนราบ
หมายเหตุ: ประสิทธิภาพในการปรับระดับขึ้นอยู่กับทักษะการใช้งานของผู้ปฏิบัติงาน ดังนั้นโปรดสังเกตสถานการณ์จริงขณะปรับระดับ
6. สะพานชักสูงนั้นแตกหักง่าย
>การวิเคราะห์สาเหตุ:
①เนื่องจากความสูงของสะพานชักสูงเกินไป วัสดุจึงถูกดึงยืดอย่างรุนแรงและแตกหัก
②มุมของแม่พิมพ์แบบง่ายนั้นยังไม่ได้ถูกขัด หรือการขัดนั้นไม่เพียงพอ
③ความแข็งแรงของวัสดุต่ำเกินไป หรือตัวสะพานแคบเกินไป
>สารละลาย:
①ขยายรูที่เจาะไว้ด้านที่แตกหักให้ยาวขึ้น
②เพิ่มความกว้างของสะพานสูบน้ำ
③การเจียรแต่งมุม R ของแม่พิมพ์แบบง่าย เพื่อเพิ่มการเปลี่ยนผ่านของส่วนโค้ง
④เติมน้ำมันหล่อลื่นลงในสะพานชัก (ดังนั้น วิธีนี้จะทำให้พื้นผิวของชิ้นงานสกปรก จึงไม่สามารถใช้กับชิ้นส่วนอลูมิเนียม ฯลฯ ได้)
7. ในระหว่างกระบวนการขึ้นรูปที่ง่าย ขนาดของกระบวนการจะเปลี่ยนแปลงไป
>การวิเคราะห์สาเหตุ:
เนื่องจากแรงบีบไปข้างหน้าของชิ้นงานระหว่างกระบวนการตัดเฉือน ทำให้ชิ้นงานเคลื่อนที่ไปข้างหน้า ส่งผลให้ขนาดของมุมเอียงเล็กด้านหน้า L เพิ่มขึ้น
>สารละลาย:
①ขัดส่วนที่แรเงาในภาพออก โดยทั่วไปแล้วให้เติมสีให้เท่ากับส่วนต่างที่เกิดขึ้น
②เจียรชิ้นส่วนที่ใช้กำหนดตำแหน่งอัตโนมัติทั้งหมดของแม่พิมพ์แบบง่ายออก แล้วตั้งตำแหน่งใหม่หลังจากเปลี่ยนแม่พิมพ์เพื่อใช้งาน
8. ขนาดโดยรวมของชิ้นงานที่ตัด (หมายถึงการคลี่ออก) เล็กหรือใหญ่เกินไป ซึ่งไม่ตรงกับพื้นผิวกลม
>การวิเคราะห์สาเหตุ:
①โครงการนี้ถูกขยายออกไปอย่างไม่ถูกต้อง
②ขนาดช่องว่างไม่ถูกต้อง
>สารละลาย:
ค่าเบี่ยงเบนที่กำหนดไว้สำหรับการพับแต่ละครั้งจะถูกคำนวณโดยพิจารณาจากปริมาณค่าเบี่ยงเบนรวมในทิศทางการเบี่ยงเบนและจำนวนมีดดัด
หากค่าความคลาดเคลื่อนของการกระจายที่คำนวณได้อยู่ในช่วงความคลาดเคลื่อนที่ยอมรับได้ ชิ้นงานนั้นก็ถือว่าใช้ได้
—หากขนาดใหญ่เกินไป สามารถตัดแต่งโดยใช้ร่องรูปตัว V ขนาดเล็กได้
—หากขนาดเล็กเกินไป สามารถแปรรูปโดยใช้ร่องรูปตัว V ขนาดใหญ่ได้
9. หลังจากปิดรูแล้ว มันอาจจะแตก หรือรอยต่ออาจจะไม่แน่น ทำให้เกิดการเสียรูปได้
>การวิเคราะห์สาเหตุ:
①การแตกเกิดจากมุม R ของหัวเจาะเล็กเกินไป หรือครีบของขอบโลหะใหญ่เกินไป
②การที่ท่อไม่แน่นสนิทนั้นเกิดจากการขยายตัวของรูสูบน้ำที่ไม่เพียงพอ
③ความผิดรูปเกิดจากการเคลื่อนตัวของรูหรือวิธีการเชื่อมต่อที่ไม่ถูกต้อง
>สารละลาย:
①ให้ใช้เหล็กตอกที่มีมุม R ขนาดใหญ่แทน
หมายเหตุ: รอยขรุขระรอบรูเมื่อทำการเจาะรูให้มีขอบ
②เพิ่มแรงกด รูสำหรับใส่ผักสลัดจะขยายและลึกขึ้น ให้ใช้ที่เจาะรูปตัว R ขนาดใหญ่แทน
③เปลี่ยนวิธีการเชื่อมต่อและสาเหตุของการเคลื่อนตัวของรู
10. สลักบิดเบี้ยวหรือเสียรูปหลังจากกด
>การวิเคราะห์สาเหตุ:
①ในกระบวนการผลิตผลิตภัณฑ์นั้น ไม่มีชิ้นงานที่เป็นพื้นผิวเรียบ
②แรงกดบนพื้นผิวด้านล่างของชิ้นงานไม่สม่ำเสมอ หรือแรงกดมากเกินไป
>สารละลาย:
①เมื่อทำการกดหมุดลงไป ชิ้นงานจะต้องถูกทำให้เรียบก่อน
②สร้างโครงรองรับ
③ปรับแรงดันใหม่
④เพิ่มช่วงแรงของพื้นผิวด้านล่างและลดช่วงแรงของพื้นผิวด้านบน
11. ด้านทั้งสองไม่ขนานกันหลังจากความแตกต่างของระดับ
>การวิเคราะห์สาเหตุ:
①แม่พิมพ์ไม่ได้ถูกปรับเทียบ
②ปะเก็นแม่พิมพ์ด้านบนและด้านล่างไม่ได้ปรับตั้งอย่างถูกต้อง
③พื้นผิวแม่พิมพ์ด้านบนและด้านล่างมีตัวเลือกที่แตกต่างกัน
>สารละลาย:
①ตรวจสอบเชื้อราอีกครั้ง
②เพิ่มหรือลดขนาดปะเก็น (สำหรับวิธีการปรับแต่งโดยละเอียด โปรดดูที่ “เทคโนโลยีการประมวลผลส่วน”)
③แม่พิมพ์นั้นแปลกประหลาด
④เปลี่ยนพื้นผิวที่จะใช้ขึ้นรูป เพื่อให้พื้นผิวแม่พิมพ์ด้านบนและด้านล่างเหมือนกัน
12. รอยพับบนพื้นผิวของผลิตภัณฑ์ลึกเกินไป
>การวิเคราะห์สาเหตุ:
①ร่องรูปตัว V ของแม่พิมพ์ด้านล่างมีขนาดเล็ก
②มุม R ของร่องตัววีด้านล่างของแม่พิมพ์มีขนาดเล็ก
③วัสดุนั้นนุ่มเกินไป
>สารละลาย:
①โดยใช้กระบวนการร่องตัววีขนาดใหญ่
②ใช้กระบวนการขึ้นรูปแม่พิมพ์มุม R ขนาดใหญ่
③การดัดงอวัสดุรองนอน (แผ่นเหล็กหรือ Ugliad)
13. ส่วนโค้งใกล้เคียงจะเสียรูปหลังจากดัดงอ
>การวิเคราะห์สาเหตุ:
เครื่องจักรทำงานด้วยความเร็วสูงในระหว่างกระบวนการดัด และความเร็วในการดัดขึ้นของชิ้นงานในระหว่างกระบวนการเปลี่ยนรูปนั้นมากกว่าความเร็วในการเคลื่อนที่ของมือผู้ปฏิบัติงานที่จับชิ้นงานอยู่
>สารละลาย:
①ลดความเร็วในการทำงานของเครื่องจักร
②เพิ่มความเร็วในการรองรับมือของผู้ปฏิบัติงาน
14. ชิ้นส่วนอลูมิเนียมมักเกิดรอยแตกเมื่อถูกดัดงอ
>การวิเคราะห์สาเหตุ:
เนื่องจากวัสดุ AL มีโครงสร้างผลึกพิเศษ จึงแตกหักได้ง่ายเมื่อเส้นขนานถูกดัดงอ
>สารละลาย:
①เมื่อทำการตัดชิ้นงาน ให้พิจารณาตัดวัสดุอลูมิเนียมในทิศทางตั้งฉากกับทิศทางการดัด (แม้ว่าทิศทางการดัดของวัสดุจะตั้งฉากกับเส้นก็ตาม)
②เพิ่มมุม R ของแม่พิมพ์ด้านบน
วันที่โพสต์: 3 มิถุนายน 2564