
1. మడత యంత్రం ప్రాసెసింగ్ కంటెంట్
1. L మడత
కోణాన్ని బట్టి దీనిని 90˚ మడత మరియు 90˚ కాని మడతగా విభజించారు.
ప్రాసెసింగ్ ప్రకారం, దీనిని సాధారణ ప్రాసెసింగ్ (L>V/2) మరియు ప్రత్యేక ప్రాసెసింగ్ (L) గా విభజించారు.
>పదార్థం, పలక మందం మరియు ఆకృతి కోణాన్ని బట్టి అచ్చును ఎంపిక చేస్తారు.
>ఆధారపడటం యొక్క సూత్రం
①రెండు పోస్ట్-ఫిక్స్డ్ పొజిషనింగ్ సూత్రం ఆధారంగా, మరియు వర్క్పీస్ ఆకారం ప్రకారం పొజిషనింగ్ చేయడం.
②బ్యాక్ రూల్ను అమర్చేటప్పుడు కలిగే వంపును గమనించండి, మరియు అది వర్క్పీస్ యొక్క వంపు కొలతతో ఒకే సెంటర్ లైన్పై ఉండాలి.
③చిన్న వంపుల విషయంలో, వ్యతిరేక దిశలో అమర్చడం ఉత్తమం.
④రూల్ను వెనుకకు, కిందికి మధ్యలో అమర్చడం మంచిది. (వెనక్కి వాలినప్పుడు, రూల్స్ సులభంగా వంగిపోవు)
⑤వెనుక నియమానికి దగ్గరగా ఉండటం మంచిది.
⑥పొడవైన వైపు మంచిది.
⑦స్థానాన్ని సరిచేయడానికి జిగ్లను ఉపయోగించండి (కర్ణం యొక్క క్రమరహిత స్థానం).
>ముందుజాగ్రత్తలు
①వివిధ పొజిషనింగ్ ప్రాసెసింగ్ పద్ధతులలో, ప్రాసెసింగ్ సమయంలో పొజిషనింగ్ పద్ధతిపై మరియు పోస్ట్-రెగ్యులేషన్ యొక్క కదలిక విధానంపై శ్రద్ధ వహించండి.
②అచ్చును అమర్చేటప్పుడు అది వంగుతుంది, మరియు వంగినప్పుడు పనిముక్క ఆకారం మారిపోకుండా నివారించడానికి దానిని వెనక్కి లాగాలి.
③పెద్ద వర్క్పీస్ను అంతర్గతంగా వంచేటప్పుడు, వర్క్పీస్ యొక్క పెద్ద ఆకారం మరియు వంచాల్సిన ప్రదేశం చిన్నదిగా ఉండటం వలన, టూల్ మరియు వంచాల్సిన ప్రదేశం ఒకదానిపై ఒకటి సరిగ్గా అమరడం కష్టమవుతుంది. దీని ఫలితంగా వర్క్పీస్ను సరైన స్థానంలో ఉంచడం కష్టమవుతుంది లేదా వంచిన వర్క్పీస్ దెబ్బతింటుంది. పై పరిస్థితిని నివారించడానికి, మీరు ప్రాసెసింగ్ యొక్క నిలువు దిశలో ఒక పొజిషనింగ్ పాయింట్ను జోడించవచ్చు. దీనివల్ల ప్రాసెసింగ్ రెండు దిశలలో జరుగుతుంది, ఇది ప్రాసెసింగ్ పొజిషనింగ్ను సౌకర్యవంతంగా చేస్తుంది, ప్రాసెసింగ్ భద్రతను మెరుగుపరుస్తుంది, వర్క్పీస్ దెబ్బతినకుండా నివారిస్తుంది మరియు ఉత్పత్తి సామర్థ్యాన్ని పెంచుతుంది.
2. N రెట్లు
వివిధ ఆకారాలను బట్టి N-ఫోల్డ్లకు వేర్వేరు ప్రాసెసింగ్ పద్ధతులు అవసరం. వంచేటప్పుడు, మెటీరియల్ యొక్క లోపలి పరిమాణం 4MM కంటే ఎక్కువగా ఉండాలి, మరియు X పరిమాణం అచ్చు యొక్క ఆకారం ద్వారా పరిమితం చేయబడుతుంది. ఒకవేళ మెటీరియల్ యొక్క లోపలి పరిమాణం 4MM కంటే తక్కువగా ఉంటే, ప్రాసెసింగ్ కోసం ఒక ప్రత్యేక పద్ధతిని ఉపయోగించాలి.
>మెటీరియల్ మందం, పరిమాణం, పదార్థం మరియు వంపు కోణం ప్రకారం అచ్చును ఎంచుకోండి.
>ఆధారపడటం యొక్క సూత్రం
①వర్క్పీస్ అచ్చుకు అడ్డుపడకుండా చూసుకోండి
②స్థాన కోణం 90 డిగ్రీల కంటే కొద్దిగా తక్కువగా ఉండేలా చూసుకోండి.
③ప్రత్యేక పరిస్థితులు మినహా, నిర్ణయం తీసుకున్న తర్వాత రెండు నియమాలను ఉపయోగించడం ఉత్తమం.
>ముందుజాగ్రత్తలు
①L-ఆకారంలో మడిచిన తర్వాత, ప్రాసెసింగ్ మరియు అమరికను సులభతరం చేయడానికి, ఆశించిన కోణం 90 డిగ్రీలు లేదా 90 డిగ్రీల కంటే కొద్దిగా తక్కువగా ఉండాలి.
②రెండవ మడత ప్రక్రియ సమయంలో, పొజిషనింగ్ స్థానం ప్రాసెసింగ్ ఉపరితలంపై మధ్యలో ఉండాలి.
3. Z మడత
దీనిని సోపాన వ్యత్యాసం అని కూడా అంటారు, అంటే ఒక వంపు ధనాత్మకంగా, మరొకటి వ్యతిరేకంగా ఉండటం. కోణాన్ని బట్టి, కర్ణానికి మరియు సరళ రేఖకు మధ్య ఉన్న వ్యత్యాసాన్ని విభజిస్తారు.
బెండింగ్ ప్రాసెసింగ్ యొక్క కనిష్ట పరిమాణం ప్రాసెసింగ్ మోల్డ్ ద్వారా పరిమితం చేయబడుతుంది మరియు గరిష్ట ప్రాసెసింగ్ పరిమాణం ప్రాసెసింగ్ మెషిన్ ఆకారం ద్వారా నిర్ణయించబడుతుంది. సాధారణ పరిస్థితులలో, Z-ఫోల్డ్ చేయబడిన మెటీరియల్ యొక్క అంతర్గత కొలత 3.5T కంటే తక్కువగా ఉన్నప్పుడు, సెగ్మెంటల్ డిఫరెన్షియల్ మోడ్ ప్రాసెసింగ్ ఉపయోగించబడుతుంది. ఇది 3.5T కంటే ఎక్కువగా ఉన్నప్పుడు, సాధారణ ప్రాసెసింగ్ పద్ధతిని అవలంబిస్తారు.
>ఆధారపడటం యొక్క సూత్రం
①అనుకూలమైన స్థానం మరియు మంచి స్థిరత్వం.
②సాధారణ స్థానం L మడత మాదిరిగానే ఉంటుంది.
③సెకండరీ పొజిషనింగ్ ప్రకారం, ప్రాసెస్ చేయబడిన వర్క్పీస్ మరియు దిగువ డై సమతలంగా ఉండాలి.
>ముందుజాగ్రత్తలు
①ఎల్-ఫోల్డ్ యొక్క ప్రాసెసింగ్ కోణం సాధారణంగా 89.5—90 డిగ్రీలలో ఉండాలి.
②రూల్ తర్వాత వెనక్కి లాగేటప్పుడు వర్క్పీస్లో కలిగే రూపాంతరాన్ని గమనించండి.
③ప్రాసెసింగ్ క్రమం సరిగ్గా ఉండాలి.
④ప్రత్యేక ప్రాసెసింగ్ కోసం, ఈ క్రింది పద్ధతులను ఉపయోగించవచ్చు:
——- సెంటర్ లైన్ సెపరేషన్ పద్ధతి (ఎక్సెంట్రిక్ ప్రాసెసింగ్)
చిన్న V ప్రాసెసింగ్ (వంగే గుణకాన్ని పెంచాలి)
సులభమైన అచ్చు తయారీ
దిగువ డైని పునరాకృతి చేయడం
4. వ్యతిరేక దిశలో మడిచి, చదును చేయండి
రివర్స్ ఫోల్డ్ ఫ్లాటెనింగ్ను డెడ్ ఎడ్జ్ అని కూడా అంటారు.
డెడ్ ఎడ్జ్ యొక్క ప్రాసెసింగ్ దశలు:
① మొదట వంచి, సుమారు 35 డిగ్రీల కోణంలో చొప్పించండి.
② అది చదునుగా మరియు గట్టిగా అయ్యేంత వరకు చదును చేయడానికి ఫ్లాటెనింగ్ డైని ఉపయోగించండి.
>మోడ్ ఎంపిక
మెటీరియల్ మందానికి 5-6 రెట్లు అనుగుణంగా, 30 డిగ్రీల లోతు ఉన్న దిగువ మోల్డ్ యొక్క V-గ్రూవ్ వెడల్పును ఎంచుకోండి మరియు మెషీనింగ్ డెడ్ ఎడ్జ్ యొక్క నిర్దిష్ట పరిస్థితులకు అనుగుణంగా ఎగువ మోల్డ్ను ఎంచుకోండి.
>ముందుజాగ్రత్తలు
చదును చేయబడిన వైపు యొక్క రెండు వైపులా సమాంతరతపై శ్రద్ధ వహించండి. చదును చేయబడిన వైపు యొక్క ప్రాసెసింగ్ పరిమాణం పొడవుగా ఉన్నప్పుడు, చదును చేయబడిన వైపును మొదట మడిచి, ఆపై చదును చేయవచ్చు. చిన్న చదును చేయబడిన అంచుల కోసం, ప్రాసెసింగ్ కొరకు ప్యాడింగ్ను ఉపయోగించవచ్చు.
5. ప్రెస్ హార్డ్వేర్
సాధారణంగా ఒక కావిటీ, ఒక ఫిక్చర్ మరియు ఇతర సహాయక మోల్డ్ ప్రాసెసింగ్ను ఉపయోగించి, హార్డ్వేర్ను నొక్కి, జత చేయడానికి ఫోల్డింగ్ మెషీన్ను వాడండి.
సాధారణ పరిస్థితులలో ఇవి ఉంటాయి: కంప్రెషన్ నట్స్, కంప్రెషన్ స్టడ్స్, కంప్రెషన్ స్క్రూలు మరియు ఇతర హార్డ్వేర్.
>ముందుజాగ్రత్తలు
①ప్రాసెసింగ్ కోసం వర్క్పీస్ ఆకారాన్ని తప్పించవలసి వచ్చినప్పుడు, ఆ స్థానాన్ని తప్పించాలి.
②ప్రాసెసింగ్ పూర్తయ్యాక, టార్క్ను, థ్రస్ట్ ప్రమాణానికి చేరిందో లేదో, మరియు హార్డ్వేర్, వర్క్పీస్ సమతలంగా, బిగుతుగా ఉన్నాయో లేదో తనిఖీ చేయండి.
③వంచిన తర్వాత, మెషిన్ టూల్ పక్కన నొక్కేటప్పుడు, ప్రాసెసింగ్ స్థానం మరియు అచ్చు యొక్క సమాంతరతపై శ్రద్ధ వహించండి.
④అది ఉబ్బెత్తుగా ఉంటే, ఆ ఉబ్బెత్తుపై పగుళ్లు ఉండకూడదని, మరియు ఆ ఉబ్బెత్తు పనిముక్క ఉపరితలం కంటే ఎత్తుగా ఉండకూడదని దయచేసి గమనించండి.
6. సాధారణ అచ్చు తయారీ
సులభమైన అచ్చు తయారీ యొక్క సాధారణ ప్రాసెసింగ్ అంశాలలో ఇవి ఉంటాయి: చిన్న విభాగాల వ్యత్యాసం, హుక్, డ్రా బ్రిడ్జ్, డ్రా బ్యాగ్, ప్రెస్ ష్రాప్నెల్ మరియు కొన్ని క్రమరహిత ఆకారాలు.
సులభ అచ్చు రూపకల్పన సూత్రం “లేజర్ కటింగ్ సులభ అచ్చు రూపకల్పన సూత్రం”ను సూచిస్తుంది.
సులభమైన అచ్చులను సాధారణంగా ఉపయోగించిన తర్వాత అమర్చవచ్చు లేదా అవి వాటంతట అవే అమరిపోతాయి.
సులభమైన అచ్చు తయారీ పద్ధతితో పై పదార్థాన్ని ప్రాసెస్ చేయడంలో అత్యంత ముఖ్యమైన విషయం ఏమిటంటే, దాని పనితీరు మరియు అసెంబ్లీ అవసరాలు ప్రభావితం కాకుండా, దాని రూపం సాధారణంగా ఉండాలి.
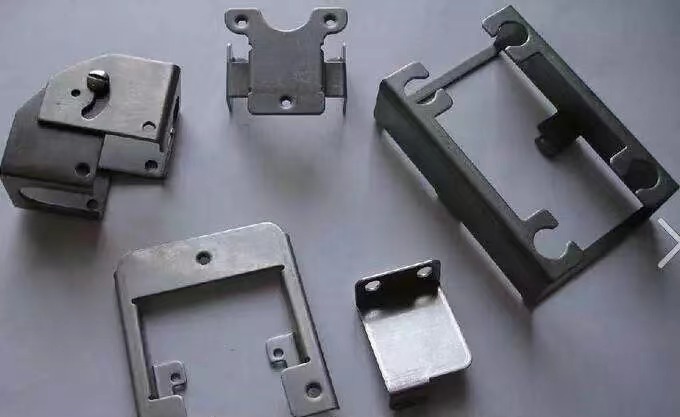
2. ఫోల్డింగ్ మెషీన్ ప్రాసెసింగ్లో సాధారణ సమస్యలు మరియు పరిష్కారాలు
1. ప్రాసెసింగ్ సమయంలో జారిపోయే దృగ్విషయం
>కారణ విశ్లేషణ:
①సాధారణంగా, బెండింగ్ మోల్డ్ను ఎంచుకునేటప్పుడు (4-6)T యొక్క V గ్రూవ్ వెడల్పును ఎంపిక చేస్తారు. బెండింగ్ పరిమాణం, ఎంచుకున్న V-గ్రూవ్ వెడల్పులో సగం కంటే తక్కువగా ఉన్నప్పుడు, జారడం జరుగుతుంది.
②ఎంచుకున్న V గ్రూవ్ చాలా పెద్దదిగా ఉంది
③ప్రక్రియ చికిత్స
>పరిష్కారం;
①సెంటర్లైన్ విచలన పద్ధతి (ఎక్సెంట్రిక్ ప్రాసెసింగ్). వంచిన పదార్థం యొక్క లోపలి కొలత (4-6)T/2 కంటే తక్కువగా ఉంటే, వీలైనంత వరకు సర్దుబాటు చేయండి.
②లైనింగ్ మెటీరియల్ ప్రాసెసింగ్.
③వంచడానికి చిన్న V గ్రూవ్ను మరియు ఒత్తిడి కలిగించడానికి పెద్ద V గ్రూవ్ను ఉపయోగించండి.
④చిన్న V గ్రూవ్ను ఎంచుకోండి.
2. అంతర్గత వంపు వెడల్పు ప్రామాణిక అచ్చు వెడల్పు కంటే తక్కువగా ఉంటుంది
>కారణ విశ్లేషణ:
ఫోల్డింగ్ బెడ్ యొక్క దిగువ మోల్డ్ యొక్క కనీస ప్రామాణిక వెడల్పు 10MM కాబట్టి, వంగే భాగం 10MM కంటే తక్కువగా ఉంటుంది. ఒకవేళ అది 90-డిగ్రీల వంపు అయితే, దాని పొడవు √2(L+V/2)+T కంటే తక్కువ ఉండకూడదు. ఈ రకమైన వంపు కోసం, మోల్డ్ స్థానభ్రంశం చెందకుండా మరియు వర్క్పీస్ పాడైపోకుండా లేదా భద్రతా ప్రమాదం జరగకుండా నివారించడానికి, మోల్డ్ను తప్పనిసరిగా మోల్డ్ బేస్పై స్థిరపరచాలి (పైకి వెళ్లే స్వేచ్ఛకు ఎటువంటి పరిమితి లేదు).
>పరిష్కారం:
①పరిమాణాన్ని పెంచండి (కస్టమర్తో అంగీకరించాలి), అంటే, లోపలి మడత వెడల్పును పెంచండి.
②సులభమైన అచ్చు ప్రాసెసింగ్
③గ్రైండింగ్ టూల్స్ (దీనివల్ల ప్రాసెసింగ్ ఖర్చులు పెరుగుతాయి)
3. రంధ్రం వంపు రేఖకు చాలా దగ్గరగా ఉంది, వంపు కారణంగా రంధ్రం పదార్థాన్ని లాగి, పదార్థాన్ని తిప్పుతుంది.
>కారణ విశ్లేషణ:
రంధ్రానికి మరియు వంపు రేఖకు మధ్య దూరం L అని అనుకుంటే, L<(4–6)T/2 అయినప్పుడు, రంధ్రం పదార్థాన్ని లాగుతుంది. దీనికి ప్రధాన కారణం, వంపు ప్రక్రియ సమయంలో తన్యత బలం కారణంగా పదార్థం రూపాంతరం చెందుతుంది, ఇది పదార్థం లాగబడటం మరియు తిరగడం అనే దృగ్విషయానికి దారితీస్తుంది.
వివిధ ప్లేట్ మందాల కోసం, ఇప్పటికే ఉన్న ప్రామాణిక అచ్చు యొక్క గాడి వెడల్పు ప్రకారం, కనిష్ట L విలువ ఈ క్రింది విధంగా ఉంటుంది:
>పరిష్కారం:
①పరిమాణాన్ని పెంచి, ఆకృతినిచ్చిన తర్వాత మడచిన అంచును కత్తిరించండి.
②రంధ్రాన్ని వంపు రేఖ వరకు విస్తరించండి (దీనివల్ల రూపం మరియు పనితీరుపై ఎటువంటి ప్రభావం ఉండకూడదు, మరియు వినియోగదారుడు అంగీకరించాలి).
③సెకెంట్ ప్రాసెసింగ్ లేదా క్రింపింగ్ ప్రాసెసింగ్
④అచ్చు వికేంద్ర ప్రాసెసింగ్
⑤రంధ్రం పరిమాణాన్ని సవరించండి
4. డ్రాయింగ్ అంచు మరియు బెండింగ్ లైన్ మధ్య దూరం తక్కువగా ఉండటం వల్ల, వంచిన తర్వాత డ్రాయింగ్ భాగం వికృతంగా మారుతుంది.
>కారణ విశ్లేషణ:
L<(4–6)T/2 అయినప్పుడు, డ్రాయింగ్ దిగువ డైతో సంపర్కంలో ఉన్నందున, బెండింగ్ ప్రక్రియలో డ్రాయింగ్ బలం ద్వారా విరూపణ చెందుతుంది.
>పరిష్కారం:
①సెకెంట్ ప్రాసెసింగ్ లేదా క్రింపింగ్ ప్రాసెసింగ్.
②డ్రాయింగ్ పరిమాణాన్ని సవరించండి.
③ప్రత్యేక అచ్చు ప్రాసెసింగ్ను ఉపయోగించడం
④అచ్చు వికేంద్ర ప్రాసెసింగ్
5. పొడవైన నిర్జీవ అంచు చదును చేసిన తర్వాత వంకరగా మారింది
>కారణ విశ్లేషణ:
పొడవైన అంచు ఉండటం వలన, దానిని చదును చేసినప్పుడు అది గట్టిగా అతుక్కోదు, దీనివల్ల చదును చేసిన తర్వాత కొన వంకరగా మారుతుంది.﹔ఈ పరిస్థితికి ఫ్లాటెనింగ్ పొజిషన్తో చాలా సంబంధం ఉంది, కాబట్టి ఫ్లాటెనింగ్ చేసేటప్పుడు ఫ్లాటెనింగ్ పొజిషన్పై శ్రద్ధ వహించండి.
>పరిష్కారం:
①వంగిన అంచులను మడవడానికి ముందు, వంగిన మూలలను మడవండి (రేఖాచిత్రాన్ని చూడండి), ఆపై వాటిని చదును చేయండి.
②అనేక దశల్లో చదును చేయండి:
——నిర్జీవ అంచు కిందికి వంగేలా చేయడానికి ముందుగా చివరను నొక్కండి.
వేళ్ళను చదును చేయండి.
గమనిక: చదును చేసే ప్రభావం ఆపరేటర్ యొక్క నిర్వహణ నైపుణ్యాలపై ఆధారపడి ఉంటుంది, కాబట్టి చదును చేసేటప్పుడు దయచేసి వాస్తవ పరిస్థితిపై శ్రద్ధ వహించండి.
6. ఎక్కువ ఎత్తు ఉన్న డ్రా బ్రిడ్జ్ సులభంగా విరిగిపోతుంది
>కారణ విశ్లేషణ:
①డ్రా బ్రిడ్జ్ ఎత్తు చాలా ఎక్కువగా ఉండటం వల్ల, దాని మెటీరియల్ తీవ్రంగా సాగి తెగిపోతుంది.
②సులభమైన అచ్చు యొక్క మూలలను గ్రైండ్ చేయలేదు లేదా గ్రైండింగ్ సరిపోలేదు.
③పదార్థం యొక్క దృఢత్వం చాలా తక్కువగా ఉంది లేదా బ్రిడ్జ్ బాడీ చాలా ఇరుకుగా ఉంది.
>పరిష్కారం:
①విరిగిన వైపున ఉన్న రంధ్రాన్ని పొడిగించండి.
②పంపింగ్ బ్రిడ్జ్ వెడల్పును పెంచండి.
③ఆర్క్ పరివర్తనను పెంచడానికి సులభమైన అచ్చు R కోణాన్ని గ్రైండింగ్ చేయడం.
④డ్రా బ్రిడ్జ్కు కందెన నూనెను జోడించండి. (అందువల్ల, ఈ పద్ధతి వర్క్పీస్ ఉపరితలాన్ని మురికిగా చేస్తుంది, కాబట్టి దీనిని AL భాగాలు మొదలైన వాటికి ఉపయోగించలేరు.)
7. సులభమైన అచ్చు ప్రాసెసింగ్ సమయంలో, ప్రాసెసింగ్ పరిమాణం కదులుతుంది
>కారణ విశ్లేషణ:
మెషీనింగ్ ప్రక్రియ సమయంలో వర్క్పీస్పై పనిచేసే ముందుకు నెట్టే బలం కారణంగా, వర్క్పీస్ ముందుకు స్థానభ్రంశం చెందుతుంది, దీని ఫలితంగా ముందు వైపు ఉండే చిన్న వంపు కోణం పరిమాణం L పెరుగుతుంది.
>పరిష్కారం:
①చిత్రంలోని నీడ పడిన భాగాన్ని తుడిచివేయండి. సాధారణంగా, తేడా ఎంత ఉందో అంత మేకప్ వేయండి.
②ఈజీ మోల్డ్లోని స్వయంగా అమరే భాగాలన్నింటినీ అరగదీసి, మార్చిన తర్వాత ఉపయోగించడానికి స్థానాన్ని అమర్చండి.
8. బ్లాంకింగ్ (విప్పడం) యొక్క మొత్తం పరిమాణం చాలా చిన్నదిగా లేదా చాలా పెద్దదిగా ఉండటం వల్ల అది గుండ్రని ఉపరితలానికి సరిపోలడం లేదు.
>కారణ విశ్లేషణ:
①ప్రాజెక్ట్ తప్పుగా విస్తరించబడింది.
②బ్లాంకింగ్ సైజు తప్పుగా ఉంది.
>పరిష్కారం:
విచలన దిశలోని మొత్తం విచలనం మరియు బెండింగ్ కత్తుల సంఖ్య ఆధారంగా, ప్రతి మడతకు కేటాయించిన విచలనాన్ని లెక్కిస్తారు.
గణించిన పంపిణీ టాలరెన్స్, టాలరెన్స్ పరిధిలో ఉంటే, వర్క్పీస్ ఆమోదయోగ్యమైనది.
పరిమాణం మరీ పెద్దగా ఉంటే, దానిని చిన్న V గ్రూవ్తో ప్రాసెస్ చేయవచ్చు.
పరిమాణం చాలా చిన్నగా ఉంటే, దానిని పెద్ద V గ్రూవ్తో ప్రాసెస్ చేయవచ్చు.
9. రంధ్రం మూసివేసిన తర్వాత, అది పగిలిపోతుంది, లేదా కీలు బిగుతుగా ఉండదు, మరియు అది వికృతంగా మారుతుంది.
>కారణ విశ్లేషణ:
①పంచింగ్ పంచ్ యొక్క R కోణం చాలా చిన్నదిగా ఉండటం లేదా ఫ్లాంజింగ్ యొక్క బుర్ చాలా పెద్దదిగా ఉండటం వల్ల పగిలిపోతుంది.
②పంపింగ్ రంధ్రం సరిపోనంతగా విస్తరించకపోవడం వల్ల బిగుతు లోపిస్తుంది.
③రంధ్రం స్థానభ్రంశం లేదా తప్పుడు జాయింట్ పద్ధతి వల్ల ఈ వైకల్యం ఏర్పడుతుంది.
>పరిష్కారం:
①దానికి బదులుగా పెద్ద R కోణం ఉన్న పంచ్ను ఉపయోగించండి.
గమనిక: రంధ్రానికి ఫ్లాంజ్ ఉన్నప్పుడు, రంధ్రం చుట్టూ ఉండే బుర్రలు.
②ఒత్తిడిని పెంచండి, సలాడ్ రంధ్రం పెరిగి లోతుగా అవుతుంది, దానికి బదులుగా పెద్ద R-యాంగిల్ పంచ్ను ఉపయోగించండి.
③జాయింటింగ్ పద్ధతిని మరియు రంధ్రం స్థానభ్రంశం యొక్క కారణాన్ని మార్చండి.
10. నొక్కిన తర్వాత స్టడ్ వంకరగా లేదా వికృతంగా మారుతుంది
>కారణ విశ్లేషణ:
①ఉత్పత్తిని తయారుచేసేటప్పుడు చదునైన పనిముక్క ఉండదు.
②పనిముక్క యొక్క దిగువ ఉపరితలంపై ఒత్తిడి అసమానంగా ఉంది లేదా ఒత్తిడి చాలా ఎక్కువగా ఉంది.
>పరిష్కారం:
①స్టడ్ను నొక్కేటప్పుడు, వర్క్పీస్ను చదునుగా చేయాలి.
②ఆధార చట్రాన్ని తయారు చేయండి.
③ఒత్తిడిని తిరిగి సర్దుబాటు చేయండి.
④దిగువ ఉపరితలం యొక్క బల పరిధిని పెంచి, ఎగువ ఉపరితలం యొక్క బల పరిధిని తగ్గించండి.
11. స్థాయి వ్యత్యాసం తర్వాత రెండు వైపులా సమాంతరంగా లేవు
>కారణ విశ్లేషణ:
①అచ్చు క్రమాంకనం చేయబడలేదు.
②ఎగువ మరియు దిగువ డై గాస్కెట్లు సరిగ్గా సర్దుబాటు చేయబడలేదు.
③పై మరియు కింది అచ్చు ముఖభాగాలకు వేర్వేరు ఎంపికలు ఉన్నాయి.
>పరిష్కారం:
①మోల్డ్ను మళ్లీ తనిఖీ చేయండి.
②గాస్కెట్ను పెంచండి లేదా తగ్గించండి. (నిర్దిష్ట సర్దుబాటు పద్ధతుల కోసం, “సెగ్మెంట్ ప్రాసెసింగ్ టెక్నాలజీ” చూడండి)
③అచ్చు విచిత్రంగా ఉంది.
④పై మరియు కింది అచ్చు ఉపరితలాలు ఒకేలా ఉండేలా, తీసుకోవాల్సిన ఉపరితలాన్ని మార్చండి.
12. ఉత్పత్తి ఉపరితలంపై ఉన్న మడత చాలా లోతుగా ఉంది
>కారణ విశ్లేషణ:
①దిగువ అచ్చు V గాడి చిన్నది
②దిగువ అచ్చు V గాడి యొక్క R కోణం చిన్నది
③పదార్థం చాలా మృదువుగా ఉంది.
>పరిష్కారం:
①పెద్ద V గ్రూవ్ ప్రాసెసింగ్ను ఉపయోగించడం
②పెద్ద R కోణ అచ్చు ప్రాసెసింగ్ను ఉపయోగించండి
③పరుపు పదార్థాన్ని వంచడం (స్టీల్ ప్యాడ్ లేదా ఉగ్లియాడ్)
13. వంచిన తర్వాత సమీప వంపు వికృతంగా మారుతుంది
>కారణ విశ్లేషణ:
వంచే ప్రక్రియ సమయంలో యంత్రం వేగంగా నడుస్తుంది, మరియు రూపాంతర ప్రక్రియ సమయంలో వర్క్పీస్ పైకి వంగే వేగం, వర్క్పీస్ను పట్టుకున్న ఆపరేటర్ చేతి కదలిక వేగం కంటే ఎక్కువగా ఉంటుంది.
>పరిష్కారం:
①యంత్రం యొక్క ఆపరేటింగ్ వేగాన్ని తగ్గించండి
②ఆపరేటర్ చేతి మద్దతు వేగాన్ని పెంచండి.
14. AL భాగాలను వంచినప్పుడు పగుళ్లు ఏర్పడే అవకాశం ఉంది.
>కారణ విశ్లేషణ:
AL పదార్థానికి ప్రత్యేకమైన స్ఫటిక నిర్మాణం ఉన్నందున, సమాంతర రేఖలు వంగినప్పుడు అది సులభంగా విరిగిపోతుంది.
>పరిష్కారం:
①బ్లాంకింగ్ చేసేటప్పుడు, AL మెటీరియల్ను వంపు దిశకు లంబంగా కత్తిరించడాన్ని పరిగణించండి (మెటీరియల్ యొక్క వంపు దిశ లైన్కు లంబంగా ఉన్నప్పటికీ).
②ఎగువ మోల్డ్ R కోణాన్ని పెంచండి
పోస్ట్ చేసిన సమయం: జూన్-03-2021