
1. மடிப்பு இயந்திர செயலாக்க உள்ளடக்கம்
1. எல் மடிப்பு
கோணத்தின் அடிப்படையில், இது 90˚ மடிப்பு மற்றும் 90˚ அல்லாத மடிப்பு எனப் பிரிக்கப்பட்டுள்ளது.
செயலாக்கத்தின் அடிப்படையில், இது பொதுச் செயலாக்கம் (L>V/2) மற்றும் சிறப்புச் செயலாக்கம் (L>V/2) எனப் பிரிக்கப்பட்டுள்ளது.
>பயன்படுத்தப்படும் பொருள், தகட்டின் தடிமன் மற்றும் உருவாக்கும் கோணம் ஆகியவற்றின் அடிப்படையில் அச்சு தேர்ந்தெடுக்கப்படுகிறது.
>நம்பிக்கைக் கொள்கை
①இரண்டு தூண்களை நிலையாகப் பொருத்தும் கொள்கையின் அடிப்படையிலும், பணிப்பொருளின் வடிவத்திற்கு ஏற்ப நிலைநிறுத்துதல்.
②பின் அளவுகோலை வைக்கும்போது ஏற்படும் விலகலைக் கவனத்தில் கொள்ளவும்; மேலும், அது வேலைப் பொருளின் வளைவுப் பரிமாணத்துடன் ஒரே மையக் கோட்டில் இருக்க வேண்டும்.
③சிறிய வளைவுகளில், தலைகீழாக நிலைநிறுத்துவது சிறந்தது.
④அளவுகோலை பின்னோக்கியும், நடுவில் தாழ்வாகவும் அமைப்பது நல்லது. (பின்னால் சாயும்போது, அளவுகோல்கள் எளிதில் சாயாது)
⑤பின்பக்க விதியை ஒட்டியே இருப்பது நல்லது.
⑥நீளமான பக்கம் சிறந்தது.
⑦நிலைநிறுத்தலுக்கு உதவ கருவிகளைப் பயன்படுத்தவும் (கர்ணத்தின் ஒழுங்கற்ற நிலைநிறுத்தம்).
>தற்காப்பு நடவடிக்கைகள்
①பல்வேறு நிலைப்படுத்தல் செயலாக்க முறைகளில், செயலாக்கத்தின் போது நிலைப்படுத்தல் முறையையும், பிந்தைய ஒழுங்குபடுத்தலின் இயக்க முறையையும் கவனத்தில் கொள்ளவும்.
②அச்சைப் பொருத்தும் போது அது வளைக்கப்படுகிறது, மேலும் அவ்வாறு வளைந்திருக்கும் போது வேலைப்பொருள் உருக்குலைவதைத் தடுக்க, அந்த அச்சைப் பின்னோக்கி இழுக்க வேண்டும்.
③பெரிய வேலைப்பொருளை உள்நோக்கி வளைக்கும்போது, அதன் பெரிய வடிவம் மற்றும் சிறிய வளைக்கும் பகுதி காரணமாக, கருவியும் வளைக்கும் பகுதியும் ஒன்றுடன் ஒன்று பொருந்துவது கடினமாகிறது. இதன் விளைவாக, வேலைப்பொருளை சரியான இடத்தில் நிலைநிறுத்துவது சிரமமாகிறது அல்லது வளைக்கப்பட்ட வேலைப்பொருள் சேதமடைகிறது. மேற்கண்ட சூழ்நிலையைத் தவிர்ப்பதற்காக, செயலாக்கத்தின் நீளவாக்கில் ஒரு நிலைநிறுத்தும் புள்ளியைச் சேர்க்கலாம். இதனால், செயலாக்கத்தை இரண்டு திசைகளில் நிலைநிறுத்த முடியும். இது செயலாக்கத்தை நிலைநிறுத்துவதை வசதியாக்குகிறது, செயலாக்கப் பாதுகாப்பை மேம்படுத்துகிறது, வேலைப்பொருள் சேதமடைவதைத் தவிர்க்கிறது, மற்றும் உற்பத்தித் திறனை அதிகரிக்கிறது.
2. N மடிப்பு
வெவ்வேறு வடிவங்களுக்கு ஏற்ப N-மடிப்புகளுக்கு வெவ்வேறு செயலாக்க முறைகள் தேவைப்படுகின்றன. வளைக்கும்போது, பொருளின் உள் அளவு 4MM-க்கு அதிகமாக இருக்க வேண்டும், மேலும் X-மடிப்பின் அளவு அச்சின் வடிவத்தால் வரையறுக்கப்படுகிறது. பொருளின் உள் அளவு 4MM-க்குக் குறைவாக இருந்தால், செயலாக்கத்திற்கு ஒரு சிறப்பு முறையைப் பயன்படுத்தவும்.
>பொருளின் தடிமன், அளவு, மூலப்பொருள் மற்றும் வளைக்கும் கோணம் ஆகியவற்றின் அடிப்படையில் அச்சினைத் தேர்ந்தெடுக்கவும்.
>நம்பிக்கைக் கொள்கை
①வேலைப்பொருள் அச்சில் குறுக்கிடாமல் இருப்பதை உறுதிசெய்யவும்.
②நிலை கோணம் 90 பாகையை விட சற்றுக் குறைவாக இருப்பதை உறுதிசெய்யவும்.
③சிறப்புச் சூழ்நிலைகளைத் தவிர, இரண்டு பிந்தைய நிர்ணய விதிகளைப் பயன்படுத்துவது சிறந்தது.
>தற்காப்பு நடவடிக்கைகள்
①L-வடிவத்தில் வளைத்த பிறகு, செயலாக்கத்தையும் நிலைநிறுத்தலையும் எளிதாக்கும் வகையில், எதிர்பார்க்கப்படும் கோணம் 90 டிகிரியாகவோ அல்லது 90 டிகிரியை விட சற்றுக் குறைவாகவோ இருக்க வேண்டும்.
②இரண்டாவது மடிப்புச் செயலாக்கத்தின் போது, நிலைநிறுத்தும் நிலையானது செயலாக்கப் பரப்பின் மையத்தில் அமைய வேண்டும்.
3. Z மடிப்பு
இது படி வேறுபாடு என்றும் அழைக்கப்படுகிறது, அதாவது ஒரு வளைவு நேர்மறையாகவும் மற்றொன்று எதிர்மறையாகவும் இருக்கும். கோணத்தைப் பொறுத்து, கர்ணத்திற்கும் நேர்கோட்டுக்கும் இடையிலான வேறுபாடு பிரிக்கப்படுகிறது.
வளைத்தல் செயலாக்கத்தின் குறைந்தபட்ச அளவு, செயலாக்க அச்சினால் வரையறுக்கப்படுகிறது, மற்றும் அதிகபட்ச செயலாக்க அளவு, செயலாக்க இயந்திரத்தின் வடிவத்தால் தீர்மானிக்கப்படுகிறது. சாதாரண சூழ்நிலைகளில், Z-மடிக்கப்பட்ட பொருளின் உள் பரிமாணம் 3.5T-க்கும் குறைவாக இருக்கும்போது, பகுதிவாரியான வேறுபாட்டு முறை செயலாக்கம் பயன்படுத்தப்படுகிறது. அது 3.5T-க்கும் அதிகமாக இருக்கும்போது, சாதாரண செயலாக்க முறை பின்பற்றப்படுகிறது.
>நம்பிக்கைக் கொள்கை
①வசதியான நிலைப்படுத்தல் மற்றும் நல்ல நிலைத்தன்மை.
②பொதுவான நிலை L மடிப்பைப் போன்றதே ஆகும்.
③இரண்டாம் நிலை நிலைநிறுத்தத்திற்கு, பதப்படுத்தப்பட்ட பணிப்பொருளும் கீழ் அச்சும் ஒரே மட்டத்தில் இருக்க வேண்டும்.
>தற்காப்பு நடவடிக்கைகள்
①L-மடிப்பின் செயலாக்கக் கோணம், பொதுவாக 89.5 முதல் 90 டிகிரி வரை இருக்க வேண்டும்.
②அளவுகோலைப் பயன்படுத்திய பிறகு, வேலைப் பொருளைப் பின்வாங்கும் போது ஏற்படும் உருக்குலைவைக் கவனத்தில் கொள்ளவும்.
③செயலாக்க வரிசை சரியாக இருக்க வேண்டும்.
④சிறப்புச் செயலாக்கத்திற்கு, பின்வரும் முறைகளைப் பயன்படுத்தலாம்:
மையக்கோட்டுப் பிரிப்பு முறை (மையவிலக்குச் செயலாக்கம்)
சிறிய V வடிவ செயலாக்கம் (வளைவு குணகத்தை அதிகரிக்க வேண்டும்)
எளிதான அச்சு உருவாக்கம்
கீழ் அச்சின் வடிவத்தை மாற்றுதல்
4. பின்புறமாக மடித்து தட்டையாக்கவும்
பின்புற மடிப்புத் தட்டையாக்கம், டெட் எட்ஜ் என்றும் அழைக்கப்படுகிறது.
முட்டு விளிம்பின் செயலாக்கப் படிகள்:
① முதலில் சுமார் 35 டிகிரிக்கு வளைத்துச் செருகவும்.
② தட்டையாகவும் இறுக்கமாகவும் ஆகும் வரை, தட்டையாக்கும் அச்சைப் பயன்படுத்தித் தட்டையாக்கவும்.
>பயன்முறை தேர்வு
பொருளின் தடிமனை 5-6 மடங்குக்கு ஏற்ப, 30 டிகிரி ஆழம் கொண்ட கீழ் அச்சின் V-குழி அகலத்தையும், எந்திர வேலைப்பாட்டின் இறுதி விளிம்பின் குறிப்பிட்ட நிபந்தனைகளுக்கு ஏற்ப மேல் அச்சையும் தேர்ந்தெடுக்கவும்.
>தற்காப்பு நடவடிக்கைகள்
மடிந்த பக்கத்தின் இரு பக்கங்களின் இணைகோட்டுத்தன்மையில் கவனம் செலுத்துங்கள். மடிந்த பக்கத்தின் செயலாக்க அளவு நீளமாக இருக்கும்போது, தட்டையான பக்கத்தை முதலில் மடித்து, பின்னர் தட்டையாக்கலாம். குட்டையான மடிந்த விளிம்புகளுக்கு, செயலாக்கத்திற்காக திண்டு பயன்படுத்தலாம்.
5. பிரஸ் ஹார்டுவேர்
பொதுவாக ஒரு குழி, ஒரு பொருத்தி மற்றும் பிற துணை அச்சு செயலாக்கங்களைப் பயன்படுத்தி, மடிப்பு இயந்திரத்தின் மூலம் வன்பொருளை அழுத்திப் பொருத்தவும்.
சாதாரண சூழ்நிலைகளில் அழுத்த நட்டுகள், அழுத்த ஸ்டட்கள், அழுத்த திருகுகள் மற்றும் பிற வன்பொருட்கள் உள்ளன.
>தற்காப்பு நடவடிக்கைகள்
①செயலாக்கத்தின் போது பணிப்பொருளின் வடிவத்தைத் தவிர்க்க வேண்டியிருக்கும் போது, அந்த நிலையையும் தவிர்க்க வேண்டும்.
②செயலாக்கத்திற்குப் பிறகு, முறுக்குவிசையையும், உந்துவிசை தரநிலையை அடைகிறதா என்பதையும், வன்பொருளும் பணிப்பொருளும் சமமாகவும் இறுக்கமாகவும் பொருந்தியுள்ளனவா என்பதையும் சரிபார்க்கவும்.
③வளைத்த பிறகு, இயந்திரக் கருவிக்கு அருகில் அழுத்தும் போது, செயலாக்க நிலை மற்றும் அச்சின் இணைகோட்டுத்தன்மை ஆகியவற்றில் கவனம் செலுத்துங்கள்.
④அது ஒரு புடைப்பாக இருந்தால், அந்தப் புடைப்பில் விரிசல்கள் இருக்கக்கூடாது என்பதையும், அந்தப் புடைப்பு வேலைப் பொருளின் மேற்பரப்பை விட உயரமாக இருக்கக்கூடாது என்பதையும் கவனத்தில் கொள்ளவும்.
6. எளிய அச்சு உருவாக்கம்
எளிதான அச்சு உருவாக்கத்தின் பொதுவான செயலாக்க உள்ளடக்கத்தில் சிறிய பகுதி வேறுபாடு, கொக்கி, இழு பாலம், இழு பை, அழுத்த சிதறல்கள் மற்றும் சில ஒழுங்கற்ற வடிவங்கள் ஆகியவை அடங்கும்.
எளிதான அச்சின் வடிவமைப்பு கொள்கை என்பது “லேசர் வெட்டு எளிதான அச்சு வடிவமைப்பு கொள்கை” என்பதைக் குறிக்கிறது.
எளிதான அச்சுகள் பொதுவாகப் பயன்பாட்டிற்குப் பிறகு நிலைநிறுத்தப்படுகின்றன அல்லது தானாகவே நிலைநிறுத்தப்படுகின்றன.
மேற்கண்ட உள்ளடக்கத்தை எளிதான அச்சு செயலாக்கத்தின் மூலம் தயாரிப்பதில் மிக முக்கியமான விஷயம் என்னவென்றால், அதன் செயல்பாடு மற்றும் பொருத்தும் தேவைகள் பாதிக்கப்படாமல், தோற்றம் இயல்பாக இருக்க வேண்டும்.
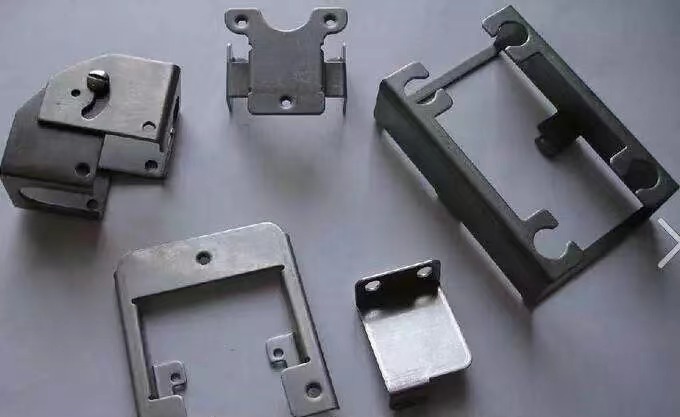
2. மடிப்பு இயந்திரச் செயலாக்கத்தில் ஏற்படும் பொதுவான சிக்கல்களும் அவற்றிற்கான தீர்வுகளும்
1. செயலாக்கத்தின் போது நழுவுதல் நிகழ்வு
>காரணப் பகுப்பாய்வு:
①பொதுவாக, வளைக்கும் அச்சினைத் தேர்ந்தெடுக்கும்போது (4-6)T என்ற V-வடிவ பள்ளத்தின் அகலம் தேர்ந்தெடுக்கப்படுகிறது. வளைக்கும் அளவு, தேர்ந்தெடுக்கப்பட்ட V-வடிவ பள்ளத்தின் அகலத்தில் பாதியைக் காட்டிலும் குறைவாக இருக்கும்போது, நழுவுதல் ஏற்படும்.
②தேர்ந்தெடுக்கப்பட்ட V பள்ளம் மிகவும் பெரியதாக உள்ளது
③செயல்முறை சிகிச்சை
>தீர்வு;
①மையக்கோட்டு விலகல் முறை (மையவிலக்கு செயலாக்கம்). வளைக்கப்பட்ட பொருளின் உள் பரிமாணம் (4-6)T/2 ஐ விட சிறியதாக இருந்தால், முடிந்தவரை ஈடுசெய்யவும்.
②உள்ளுறைப் பொருள் பதப்படுத்துதல்.
③வளைப்பதற்குச் சிறிய V பள்ளத்தையும், அழுத்தம் கொடுப்பதற்குப் பெரிய V பள்ளத்தையும் பயன்படுத்தவும்.
④சிறிய V வடிவ பள்ளத்தைத் தேர்ந்தெடுக்கவும்.
2. உள் வளைவின் அகலம், நிலையான அச்சு அகலத்தை விடக் குறுகியதாக உள்ளது.
>காரணப் பகுப்பாய்வு:
மடிப்புப் படுகையின் கீழ் அச்சின் குறைந்தபட்ச தரநிலை அகலம் 10MM என்பதால், வளையும் பகுதி 10MM-க்கும் குறைவாக இருக்க வேண்டும். அது 90-டிகிரி வளைவாக இருந்தால், அதன் நீளம் √2(L+V/2)+T-க்குக் குறைவாக இருக்கக்கூடாது. இந்த வகையான வளைவிற்கு, அச்சின் இடப்பெயர்ச்சியைத் தவிர்ப்பதற்கும், அதன்மூலம் பணிப்பொருள் வீணாவதையோ அல்லது பாதுகாப்பு விபத்து ஏற்படுவதையோ தடுப்பதற்கும், அச்சானது அச்சு அடித்தளத்தில் நிலைநிறுத்தப்பட வேண்டும் (மேல்நோக்கிய திசையின் சுதந்திரத்திற்கு எந்தக் கட்டுப்பாடும் இல்லாத பட்சத்தில் தவிர).
>தீர்வு:
①அளவை அதிகரிக்கவும் (வாடிக்கையாளருடன் ஒப்புக்கொள்ளப்பட வேண்டும்), அதாவது, உள் மடிப்பின் அகலத்தை அதிகரிக்கவும்.
②எளிதான அச்சு செயலாக்கம்
③அரைக்கும் கருவிகள் (இது செயலாக்கச் செலவுகள் அதிகரிக்க வழிவகுக்கும்)
3. துளையானது வளைவுக் கோட்டிற்கு மிக அருகில் இருப்பதால், அந்த வளைவானது துளையிலிருந்து பொருளை இழுத்துத் திருப்பும்.
>காரணப் பகுப்பாய்வு:
துளைக்கும் வளைவுக் கோட்டிற்கும் இடையிலான தூரம் L எனில், L<(4–6)T/2 ஆக இருக்கும்போது, துளை பொருளை இழுக்கும். இதற்கான முக்கிய காரணம், வளைக்கும் செயல்முறையின் போது, இழுவிசையின் காரணமாகப் பொருள் உருக்குலைந்து, பொருள் இழுக்கப்பட்டுத் திரும்பும் நிகழ்வுக்கு வழிவகுக்கிறது.
வெவ்வேறு தகடு தடிமன்களுக்கு, தற்போதுள்ள நிலையான அச்சின் பள்ள அகலத்தின்படி, குறைந்தபட்ச L மதிப்பு பின்வருமாறு:
>தீர்வு:
①அளவை அதிகரித்து, வடிவமைத்த பிறகு மடித்த விளிம்பை ஒழுங்குபடுத்துங்கள்.
②துளையை வளைவுக் கோடு வரை விரிவாக்கவும் (இது தோற்றத்தையும் செயல்பாட்டையும் பாதிக்கக் கூடாது, மேலும் வாடிக்கையாளர் இதற்கு ஒப்புக்கொள்ள வேண்டும்).
③செகண்ட் செயலாக்கம் அல்லது கிரிம்பிங் செயலாக்கம்
④அச்சு மையவிலக்கு செயலாக்கம்
⑤துளையின் அளவை மாற்றவும்
4. வரைதல் விளிம்புக்கும் வளைவுக் கோட்டிற்கும் இடையிலான தூரம் குறைவாக இருப்பதால், வளைத்த பிறகு வரைதல் பகுதி உருக்குலைந்து விடுகிறது.
>காரணப் பகுப்பாய்வு:
L<(4–6)T/2 ஆக இருக்கும்போது, வரைபடம் கீழ் அச்சுடன் தொடர்பில் இருப்பதால், வளைக்கும் செயல்முறையின் போது வரைபடம் விசையால் சிதைக்கப்படுகிறது.
>தீர்வு:
①வெட்டுச் செயலாக்கம் அல்லது நெளிவுச் செயலாக்கம்.
②வரைபடத்தின் அளவை மாற்றவும்.
③சிறப்பு அச்சு செயலாக்கத்தைப் பயன்படுத்தி
④அச்சு மையவிலக்கு செயலாக்கம்
5. நீண்ட முட்டு விளிம்பு தட்டையாக்கப்பட்ட பிறகு வளைந்துவிடும்.
>காரணப் பகுப்பாய்வு:
நீண்ட முனை இருப்பதால், தட்டையாக்கும்போது அது இறுக்கமாக ஒட்டுவதில்லை, இதனால் தட்டையாக்கிய பிறகு அதன் முனை வளைந்துவிடுகிறது.﹔இந்த நிலைமைக்கு சமப்படுத்தும் நிலை பெரிதும் தொடர்புடையது, எனவே சமப்படுத்தும் போது அந்த நிலையைக் கவனத்தில் கொள்ளுங்கள்.
>தீர்வு:
①மடிந்த மூலைகளை (வரைபடத்தைப் பார்க்கவும்) மடித்துவிட்டு, பின்னர் அவற்றைச் சமப்படுத்தவும்.
②பல படிகளில் தட்டையாக்குதல்:
முட்டு விளிம்பைக் கீழ்நோக்கி வளைப்பதற்கு, முதலில் அதன் முனையை அழுத்தவும்.
வேர்களைத் தட்டையாக்கவும்.
குறிப்பு: தட்டையாக்கும் விளைவானது இயக்குபவரின் இயக்கத் திறனைப் பொறுத்தது, எனவே தட்டையாக்கும்போது உண்மையான சூழ்நிலையைக் கவனத்தில் கொள்ளவும்.
6. அதிக உயரமுள்ள தூக்குப்பாலம் எளிதில் உடைந்துவிடும்.
>காரணப் பகுப்பாய்வு:
①தூக்குப்பாலத்தின் உயரம் மிகவும் அதிகமாக இருப்பதால், அதிலுள்ள பொருள் கடுமையாக நீண்டு உடைந்துவிடுகிறது.
②எளிதான அச்சின் மூலைகள் தேய்க்கப்படவில்லை அல்லது தேய்ப்பு போதுமானதாக இல்லை.
③பொருளின் உறுதித்தன்மை மிகவும் குறைவாக உள்ளது அல்லது பாலத்தின் கட்டமைப்பு மிகவும் குறுகலாக உள்ளது.
>தீர்வு:
①உடைந்த பக்கத்தில் உள்ள கைவினைத் துளையை நீளமாக்குங்கள்.
②நீரேற்றுப் பாலத்தின் அகலத்தை அதிகரிக்கவும்.
③வில்லின் நிலைமாற்றத்தை அதிகரிக்க, எளிதான அச்சின் R கோணத்தை மெருகேற்றுதல்.
④இழுவைப் பாலத்தில் மசகு எண்ணெயைச் சேர்க்கவும். (ஆகையால், இந்த முறை வேலைப் பொருளின் மேற்பரப்பை அழுக்காக்கும், அதனால் இதை அலுமினிய பாகங்கள் போன்றவற்றுக்குப் பயன்படுத்த முடியாது.)
7. எளிதான அச்சு செயலாக்கத்தின் போது, செயலாக்க அளவு நகரும்.
>காரணப் பகுப்பாய்வு:
இயந்திரச் செயலாக்கத்தின் போது, பணிப்பொருளின் மீது செயல்படும் முன்னோக்கிய அழுத்தும் விசையின் காரணமாக, பணிப்பொருள் முன்னோக்கி இடப்பெயர்வு அடைகிறது. இதன் விளைவாக, முன்பக்கச் சிறிய சாய்வுக் கோணத்தின் அளவு L அதிகரிக்கிறது.
>தீர்வு:
①படத்தில் நிழலிடப்பட்ட பகுதியைத் தேய்த்து அகற்றவும். பொதுவாக, எவ்வளவு வித்தியாசம் உள்ளதோ, அந்த அளவிற்கு ஈடுசெய்யவும்.
②எளிதான அச்சில் உள்ள தானாக நிலைநிறுத்திக்கொள்ளும் பாகங்கள் அனைத்தையும் தேய்த்து அகற்றிவிட்டு, பயன்படுத்துவதற்காக மாற்றிய பிறகு அதன் நிலையை அமைக்கவும்.
8. விரித்தலின் மொத்த அளவு மிகவும் சிறியதாகவோ அல்லது மிகவும் பெரியதாகவோ இருந்து, வட்டமான மேற்பரப்புடன் பொருந்தவில்லை.
>காரணப் பகுப்பாய்வு:
①திட்டம் தவறான முறையில் விரிவாக்கப்பட்டுள்ளது.
②வெற்று அளவு தவறாக உள்ளது.
>தீர்வு:
விலகல் திசையில் உள்ள மொத்த விலகல் அளவு மற்றும் வளைக்கும் கத்திகளின் எண்ணிக்கையின் அடிப்படையில், ஒவ்வொரு மடிப்புக்கும் ஒதுக்கப்பட்ட விலகல் கணக்கிடப்படுகிறது.
கணக்கிடப்பட்ட பரவல் சகிப்புத்தன்மை, அனுமதிக்கப்பட்ட வரம்பிற்குள் இருந்தால், அந்தப் பணிப்பொருள் ஏற்றுக்கொள்ளத்தக்கது.
அளவு மிகவும் பெரியதாக இருந்தால், அதை ஒரு சிறிய V வடிவ பள்ளம் கொண்டு வடிவமைக்கலாம்.
அளவு மிகவும் சிறியதாக இருந்தால், அதை ஒரு பெரிய V பள்ளம் கொண்டு வடிவமைக்கலாம்.
9. துளை மூடப்பட்ட பிறகு, அது வெடித்துவிடும், அல்லது இணைப்பு இறுக்கமாக இல்லாமல் உருக்குலைந்துவிடும்.
>காரணப் பகுப்பாய்வு:
①துளையிடும் கருவியின் R கோணம் மிகவும் சிறியதாக இருப்பதாலோ அல்லது விளிம்பின் கூர்முனை மிகவும் பெரியதாக இருப்பதாலோ இந்த வெடிப்பு ஏற்படுகிறது.
②பம்பிங் துளை போதுமான அளவு விரிவடையாததே இறுக்கமின்மைக்குக் காரணம்.
③துளை இடப்பெயர்வு அல்லது தவறான இணைப்பு முறையால் இந்த உருக்குலைவு ஏற்படுகிறது.
>தீர்வு:
①அதற்குப் பதிலாக, பெரிய R கோணம் கொண்ட ஒரு பஞ்சைப் பயன்படுத்துங்கள்.
குறிப்பு: துளைக்கு விளிம்பு இடப்படும்போது, அத்துளையைச் சுற்றிப் புடைப்புகள் உருவாகும்.
②அழுத்தத்தை அதிகரித்தால், சாலட் குழி பெரிதாகி ஆழமாகும்; அதற்குப் பதிலாக ஒரு பெரிய R-கோண பஞ்சைப் பயன்படுத்துங்கள்.
③இணைக்கும் முறையையும், துளை இடப்பெயர்ச்சிக்கான காரணத்தையும் மாற்றவும்.
10. அழுத்திய பிறகு ஸ்டட் கோணலாகவோ அல்லது உருக்குலைந்தோ காணப்படுகிறது.
>காரணப் பகுப்பாய்வு:
①பொருளைப் பதப்படுத்தும் போது தட்டையான வேலைப்பொருள் எதுவும் இருப்பதில்லை.
②பணிப்பொருளின் கீழ்ப்பரப்பில் உள்ள அழுத்தம் சீரற்றதாக உள்ளது அல்லது அழுத்தம் மிக அதிகமாக உள்ளது.
>தீர்வு:
①ஸ்டட்டை அழுத்தும் போது, வேலைப் பொருளைத் தட்டையாக்க வேண்டும்.
②ஆதரவு சட்டகத்தை உருவாக்குங்கள்.
③அழுத்தங்களைச் சரிசெய்யவும்.
④கீழ் மேற்பரப்பின் விசை வரம்பை அதிகரித்து, மேல் மேற்பரப்பின் விசை வரம்பைக் குறைக்கவும்.
11. மட்ட வேறுபாட்டிற்குப் பிறகு இரு பக்கங்களும் இணையாக இல்லை.
>காரணப் பகுப்பாய்வு:
①அச்சு அளவுத்திருத்தம் செய்யப்படவில்லை.
②மேல் மற்றும் கீழ் டை கேஸ்கெட்டுகள் சரியாகச் சரிசெய்யப்படவில்லை.
③மேல் மற்றும் கீழ் அச்சுப் பரப்புகளில் வெவ்வேறு தேர்வுகள் உள்ளன.
>தீர்வு:
①அச்சை மீண்டும் சரிபார்க்கவும்.
②கேஸ்கெட்டை அதிகரிக்கவும் அல்லது குறைக்கவும். (குறிப்பிட்ட சரிசெய்தல் முறைகளுக்கு, “பகுதி செயலாக்கத் தொழில்நுட்பம்” பகுதியைப் பார்க்கவும்)
③அந்த அச்சு விசித்திரமானது.
④மேல் மற்றும் கீழ் அச்சுப் பரப்புகள் ஒரே மாதிரியாக இருக்குமாறு, பொருத்தும் பரப்பை மாற்றவும்.
12. பொருளின் மேற்பரப்பில் உள்ள மடிப்பு மிகவும் ஆழமாக உள்ளது.
>காரணப் பகுப்பாய்வு:
①கீழ் அச்சு V பள்ளம் சிறியது
②கீழ் அச்சு V பள்ளத்தின் R கோணம் சிறியது
③பொருள் மிகவும் மென்மையாக உள்ளது.
>தீர்வு:
①பெரிய V பள்ளம் செயலாக்கத்தைப் பயன்படுத்துதல்
②பெரிய R கோண அச்சு செயலாக்கத்தைப் பயன்படுத்தவும்
③படுக்கை விரிப்புப் பொருளை வளைத்தல் (எஃகுத் திண்டு அல்லது உக்லியாட்)
13. வளைத்த பிறகு அருகிலுள்ள வளைவு உருக்குலைந்து விடுகிறது.
>காரணப் பகுப்பாய்வு:
வளைக்கும் செயல்முறையின் போது இயந்திரம் வேகமாக இயங்குகிறது, மேலும் உருமாற்றச் செயல்முறையின்போது பணிப்பொருளின் மேல்நோக்கிய வளைவு வேகம், பணிப்பொருளைப் பிடித்திருக்கும் இயக்குபவரின் கையின் இயக்க வேகத்தை விட அதிகமாக உள்ளது.
>தீர்வு:
①இயந்திரத்தின் இயக்க வேகத்தைக் குறைக்கவும்
②இயக்குபவரின் கை ஆதரவின் வேகத்தை அதிகரிக்கவும்.
14. அலுமினிய பாகங்கள் வளைக்கப்படும்போது விரிசல் ஏற்பட வாய்ப்புள்ளது.
>காரணப் பகுப்பாய்வு:
AL பொருளுக்கு ஒரு சிறப்பு படிக அமைப்பு இருப்பதால், அதன் இணை கோடுகளை வளைக்கும்போது அது எளிதில் உடைந்துவிடும்.
>தீர்வு:
①வெட்டும்போது, வளைக்கும் திசைக்குச் செங்குத்தான திசையில் அலுமினியப் பொருளை வெட்டுவதைக் கருத்தில் கொள்ளுங்கள் (பொருளின் வளைக்கும் திசை கோட்டிற்குச் செங்குத்தாக இருந்தாலும் கூட).
②மேல் அச்சு R கோணத்தை அதிகரிக்கவும்
பதிவிட்ட நேரம்: ஜூன்-03-2021