
1. फोल्डिंग मशीन प्रक्रिया सामग्री
1. एल फोल्ड
कोनानुसार, त्याचे ९०° घडी आणि ९०° नसलेली घडी असे वर्गीकरण केले जाते.
प्रक्रियेनुसार, त्याचे सामान्य प्रक्रिया (L>V/2) आणि विशेष प्रक्रिया (L) मध्ये विभाजन केले जाते.
>साच्याची निवड सामग्री, प्लेटची जाडी आणि आकार देण्याच्या कोनानुसार केली जाते.
>विश्वासाचे तत्त्व
①दोन खांबांवर स्थिर स्थितीनिर्धारण करण्याच्या तत्त्वावर आधारित, आणि कार्यवस्तूच्या आकारानुसार स्थितीनिर्धारण.
२बॅक रूल ठेवल्यावर होणाऱ्या विचलनाकडे लक्ष द्या आणि ते वर्कपीसच्या बेंडिंग डायमेन्शनच्या (वाकण्याच्या मापाच्या) मध्य रेषेवरच असणे आवश्यक आहे.
③लहान वळणांच्या बाबतीत, उलट स्थिती अधिक चांगली असते.
२पट्टी मागे आणि मध्यभागी खाली लावणे चांगले. (मागे झुकल्यावर पट्ट्या सहज कलत नाहीत)
२मागच्या नियमाच्या जवळ राहणे चांगले आहे.
⑥लांब बाजू चांगली आहे.
⑦स्थिती निश्चित करण्यास मदत करण्यासाठी जिग्सचा वापर करा (कर्णाची अनियमित स्थिती).
>सावधगिरी
①विविध पोझिशनिंग प्रक्रिया पद्धतींमध्ये, प्रक्रियेदरम्यान पोझिशनिंग पद्धतीकडे आणि पोस्ट-रेग्युलेशनच्या हालचाल मोडकडे लक्ष द्या.
२साचा बसवताना वाकवला जातो, आणि वाकवल्यामुळे वर्कपीसचा आकार बदलू नये म्हणून त्याला मागे खेचले पाहिजे.
③जेव्हा मोठ्या वर्कपीसला आतून वाकवले जाते, तेव्हा वर्कपीसचा मोठा आकार आणि वाकवण्याचे क्षेत्र लहान असल्यामुळे, टूल आणि वाकवण्याचे क्षेत्र एकमेकांवर जुळणे कठीण होते, ज्यामुळे वर्कपीसचे पोझिशनिंग करणे अवघड होते किंवा वाकलेल्या वर्कपीसला नुकसान पोहोचते. ही परिस्थिती टाळण्यासाठी, प्रक्रियेच्या लांबीच्या दिशेने एक पोझिशनिंग पॉईंट जोडता येतो, जेणेकरून प्रक्रियेचे पोझिशनिंग दोन दिशांनी होते. यामुळे प्रक्रियेचे पोझिशनिंग सोयीस्कर होते, प्रक्रियेची सुरक्षितता सुधारते, वर्कपीसचे नुकसान टळते आणि उत्पादन कार्यक्षमता वाढते.
2. एन फोल्ड
एन-फोल्ड्सना वेगवेगळ्या आकारांनुसार वेगवेगळ्या प्रक्रिया पद्धतींची आवश्यकता असते. वाकवताना, मटेरियलचा आतील आकार ४ मिमी पेक्षा जास्त असावा लागतो आणि एक्स-आकाराचे माप मोल्डच्या आकाराने मर्यादित असते. जर मटेरियलचा आतील आकार ४ मिमी पेक्षा कमी असेल, तर प्रक्रियेसाठी एक विशेष पद्धत वापरली जाते.
>सामग्रीची जाडी, आकार, सामग्री आणि वाकण्याच्या कोनानुसार साचा निवडा.
>विश्वासाचे तत्त्व
①वर्कपीसमुळे मोल्डला अडथळा येणार नाही याची खात्री करा.
२पोझिशन अँगल ९० अंशांपेक्षा किंचित कमी असल्याची खात्री करा.
③विशेष परिस्थिती वगळता, दोन पोस्ट-डिटरमायनिंग नियम वापरणे सर्वोत्तम आहे.
>सावधगिरी
①एल-फोल्डिंग करून वाकवल्यानंतर, प्रक्रिया आणि स्थिती निश्चिती सुलभ होण्यासाठी अपेक्षित कोन ९० अंश किंवा ९० अंशांपेक्षा किंचित कमी असावा.
२दुसऱ्या घडीच्या प्रक्रियेदरम्यान, पोझिशनिंगची जागा प्रक्रिया पृष्ठभागाच्या मध्यभागी असणे आवश्यक आहे.
3. झेड फोल्ड
याला पायरीतील फरक असेही म्हणतात, म्हणजेच एक धन आणि दुसरे उलटे वळण. कोनानुसार, कर्ण आणि सरळ पट्टीमधील फरकाने भागले जाते.
वाकवण्याच्या प्रक्रियेचा किमान आकार प्रक्रिया साच्याद्वारे मर्यादित असतो आणि कमाल प्रक्रिया आकार प्रक्रिया यंत्राच्या आकारानुसार निश्चित केला जातो. सामान्य परिस्थितीत, जेव्हा Z-फोल्ड केलेल्या सामग्रीचे आतील परिमाण ३.५ टनांपेक्षा कमी असते, तेव्हा खंडीय विभेदक पद्धत प्रक्रिया वापरली जाते. जेव्हा ते ३.५ टनांपेक्षा जास्त असते, तेव्हा सामान्य प्रक्रिया पद्धत अवलंबली जाते.
>विश्वासाचे तत्त्व
①सोयीस्कर स्थिती आणि चांगली स्थिरता.
२सर्वसाधारण स्थिती एल-फोल्ड सारखीच आहे.
③दुय्यम स्थितीनिर्धारणासाठी प्रक्रिया केलेला वर्कपीस आणि खालचा डाय एका रेषेत असणे आवश्यक आहे.
>सावधगिरी
①एल-फोल्डचा प्रोसेसिंग कोन योग्य ठिकाणी असणे आवश्यक आहे, जो साधारणपणे ८९.५ ते ९० अंश असतो.
२पट्टीने मागे खेचताना वर्कपीसच्या विरूपणाकडे लक्ष द्या.
③प्रक्रियेचा क्रम अचूक असला पाहिजे.
२विशेष प्रक्रियेसाठी, खालील पद्धतींचा वापर केला जाऊ शकतो:
मध्य रेषेचे पृथक्करण पद्धत (विकेंद्रित प्रक्रिया)
लहान व्ही प्रक्रिया (वाकण्याचा गुणांक वाढवणे आवश्यक आहे)
सोपे साचा बनवणे
खालच्या डायला पुन्हा आकार देणे
4. उलटी घडी घालून सपाट करा
उलट्या घडीला सपाट करण्याला डेड एज असेही म्हणतात.
डेड एजच्या प्रक्रियेचे टप्पे:
① प्रथम सुमारे ३५ अंशांमध्ये वाकवून घाला.
२ ते सपाट आणि घट्ट होईपर्यंत सपाट करण्यासाठी फ्लॅटनिंग डायचा वापर करा.
>मोड निवड
मटेरियलच्या जाडीच्या ५-६ पटानुसार, खालच्या मोल्डच्या व्ही-ग्रूव्हची रुंदी ३० अंशांच्या खोलीसह निवडा आणि मशीनिंग डेड एजच्या विशिष्ट परिस्थितीनुसार वरचा मोल्ड निवडा.
>सावधगिरी
डेड साइडच्या दोन्ही बाजूंच्या समांतरतेकडे लक्ष द्या. जेव्हा डेड साइडचा प्रक्रिया आकार लांब असतो, तेव्हा सपाट बाजू प्रथम दुमडून नंतर सपाट केली जाऊ शकते. लहान डेड कडांसाठी, प्रक्रियेसाठी पॅडिंगचा वापर केला जाऊ शकतो.
5. प्रेस हार्डवेअर
हार्डवेअर दाबून जोडण्यासाठी फोल्डिंग मशीनचा वापर करा, ज्यामध्ये सामान्यतः कॅव्हिटी, फिक्स्चर आणि इतर सहायक मोल्ड प्रक्रियेचा उपयोग केला जातो.
सामान्य परिस्थितीत यामध्ये असतात: कॉम्प्रेशन नट, कॉम्प्रेशन स्टड, कॉम्प्रेशन स्क्रू आणि इतर हार्डवेअर.
>सावधगिरी
①जेव्हा प्रक्रियेसाठी वर्कपीसचा आकार टाळणे आवश्यक असते, तेव्हा ती स्थिती टाळली पाहिजे.
२प्रक्रियेनंतर, टॉर्क तपासा, थ्रस्ट मानकापर्यंत पोहोचतो की नाही, आणि हार्डवेअर व वर्कपीस एकमेकांना समांतर आणि घट्ट बसले आहेत की नाही हे पाहा.
③वाकवल्यानंतर, मशीन टूलच्या बाजूला दाबताना, प्रक्रिया स्थिती आणि मोल्डच्या समांतरतेकडे लक्ष द्या.
२जर तो फुगवटा असेल, तर कृपया लक्षात घ्या की त्या फुगवट्यावर भेगा नसाव्यात आणि तो फुगवटा वस्तूच्या पृष्ठभागापेक्षा उंच नसावा.
6. साधे साचा बनवणे
सुलभ मोल्ड फॉर्मिंगच्या सामान्य प्रक्रियेमध्ये लहान छेदातील फरक, हुक, ड्रॉ ब्रिज, ड्रॉ बॅग, प्रेस शॅपनेल आणि काही अनियमित आकारांचा समावेश होतो.
इझी मोल्डचे डिझाइन तत्त्व हे “लेझर कटिंग इझी मोल्ड डिझाइन तत्त्व” आहे.
सुलभ साचे सामान्यतः वापरानंतर योग्य जागी ठेवले जातात किंवा आपोआप योग्य जागी बसतात.
सुलभ मोल्ड प्रक्रियेद्वारे वरील सामग्रीच्या प्रक्रियेसाठी सर्वात महत्त्वाची गोष्ट म्हणजे तिचे कार्य आणि जोडणीच्या आवश्यकतांवर परिणाम होऊ नये आणि तिचे स्वरूप सामान्य राहावे.
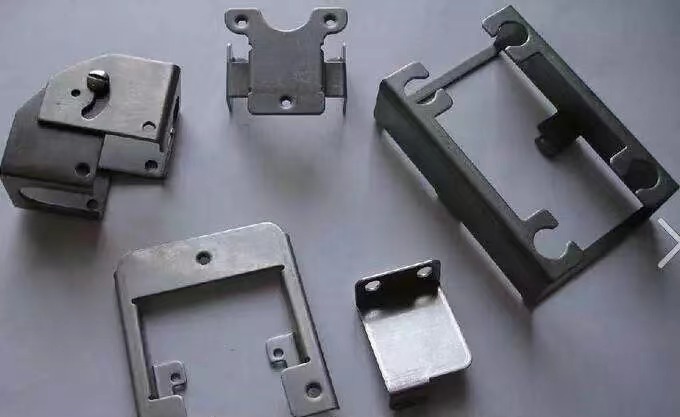
2. फोल्डिंग मशीन प्रक्रियेतील सामान्य समस्या आणि उपाय
१. प्रक्रियेदरम्यान घसरण्याची घटना
>कारण विश्लेषण:
①साधारणपणे, बेंडिंग मोल्ड निवडताना (4-6)T ची V-ग्रूव्ह रुंदी निवडली जाते. जेव्हा बेंडिंगचा आकार निवडलेल्या V-ग्रूव्ह रुंदीच्या निम्म्यापेक्षा कमी असतो, तेव्हा घसरण (स्लिपिंग) होते.
२निवडलेला व्ही ग्रूव्ह खूप मोठा आहे
③प्रक्रिया उपचार
>उपाय;
①मध्यरेषेतील विचलन पद्धत (विकेंद्रित प्रक्रिया). जर वाकवलेल्या पदार्थाचे आतील परिमाण (4-6)T/2 पेक्षा लहान असेल, तर शक्य तितके ते भरून काढावे.
२अस्तर सामग्रीची प्रक्रिया.
③वाकवण्यासाठी लहान व्ही-ग्रूव्ह आणि दाब देण्यासाठी मोठा व्ही-ग्रूव्ह वापरा.
२लहान व्ही ग्रूव्ह निवडा.
२. आतील वाकवण्याची रुंदी मानक साच्याच्या रुंदीपेक्षा कमी असते.
>कारण विश्लेषण:
फोल्डिंग बेडच्या खालच्या मोल्डची किमान मानक रुंदी १० मिमी असल्याने, वाकणारा भाग १० मिमी पेक्षा कमी असतो. जर ते ९०-अंशाचे वाकणे असेल, तर त्याची लांबी √2(L+V/2)+T पेक्षा कमी नसावी. या प्रकारच्या वाकण्यासाठी, मोल्डची जागा बदलणे आणि वर्कपीस खराब होणे किंवा सुरक्षिततेचा अपघात टाळण्यासाठी, मोल्डला मोल्ड बेसवर निश्चितपणे बसवले पाहिजे (वरच्या दिशेने हालचाल करण्यास मनाई नसल्यास वगळता).
>उत्तर:
①आकार वाढवा (ग्राहकाच्या संमतीने), म्हणजेच आतील घडीची रुंदी वाढवा.
२सोपी मोल्ड प्रक्रिया
③साधने घासणे (यामुळे प्रक्रिया खर्चात वाढ होईल)
३. छिद्र वाकण्याच्या रेषेच्या खूप जवळ आहे, वाकल्यामुळे छिद्र पदार्थाला खेचून वळवेल.
>कारण विश्लेषण:
छिद्र आणि वाकण्याच्या रेषेमधील अंतर L आहे असे गृहीत धरल्यास, जेव्हा L<(4–6)T/2 असते, तेव्हा छिद्र पदार्थाला खेचेल. याचे मुख्य कारण असे आहे की, वाकण्याच्या प्रक्रियेदरम्यान, ताण शक्तीमुळे पदार्थ विकृत होतो, ज्यामुळे पदार्थ खेचला जाण्याची आणि वळण्याची घटना घडते.
प्लेटच्या वेगवेगळ्या जाडीसाठी, विद्यमान मानक मोल्डच्या ग्रूव्ह रुंदीनुसार, किमान L मूल्य खालीलप्रमाणे आहे:
>उत्तर:
①आकार वाढवा, आणि आकार दिल्यानंतर दुमडलेली कडा कापून टाका.
२छिद्र वाकण्याच्या रेषेपर्यंत मोठे करावे (यामुळे देखाव्यावर आणि कार्यक्षमतेवर कोणताही परिणाम होऊ नये आणि ग्राहकाची याला संमती असावी).
③सेकंट प्रक्रिया किंवा क्रिम्पिंग प्रक्रिया
२साचा विलक्षण प्रक्रिया
२छिद्राचा आकार बदला
४. रेखांकन कडा आणि वाकवण्याची रेषा यांमधील अंतर कमी आहे, आणि वाकवल्यानंतर रेखांकन केलेला भाग विकृत होतो.
>कारण विश्लेषण:
जेव्हा L<(4–6)T/2 असते, तेव्हा ड्रॉइंग खालच्या डायच्या संपर्कात असल्यामुळे, वाकवण्याच्या प्रक्रियेदरम्यान बलामुळे ड्रॉइंग विकृत होते.
>उत्तर:
①छेदन प्रक्रिया किंवा दाबण्याची प्रक्रिया.
२रेखांकनाचा आकार बदला.
③विशेष मोल्ड प्रक्रियेचा वापर करून
२साचा विलक्षण प्रक्रिया
५. सपाट केल्यानंतर लांब निर्जीव कडा वाकडी झाली आहे.
>कारण विश्लेषण:
लांब निर्जीव कडेमुळे, सपाट केल्यावर ते घट्ट चिकटत नाही, ज्यामुळे सपाट केल्यावर टोक वाकडे होते.﹔या परिस्थितीचा सपाट करण्याच्या स्थितीशी खूप संबंध आहे, म्हणून सपाट करताना सपाट करण्याच्या स्थितीकडे लक्ष द्या.
>उत्तर:
①वाकलेले कोपरे (आकृती पहा) खराब कडा दुमडण्यापूर्वी दुमडा आणि नंतर त्यांना सपाट करा.
२अनेक टप्प्यांमध्ये सपाट करा:
बंद कडा खाली वाकवण्यासाठी आधी टोक दाबा.
मुळे चपटी करा.
टीप: सपाट करण्याचा परिणाम हा ऑपरेटरच्या हाताळणी कौशल्यावर अवलंबून असतो, त्यामुळे सपाट करताना कृपया प्रत्यक्ष परिस्थितीकडे लक्ष द्या.
६. जास्त उंचीचा उचलपूल सहज तुटतो.
>कारण विश्लेषण:
①उचलपुलाची उंची खूप जास्त असल्यामुळे, त्यातील सामग्री मोठ्या प्रमाणात ताणली जाते आणि ती तुटते.
२इझी मोल्डचे कोपरे घासलेले नाहीत किंवा घासणे पुरेसे झालेले नाही.
③सामग्रीची कणखरता खूपच कमी आहे किंवा ब्रिजचा भाग खूपच अरुंद आहे.
>उत्तर:
①तुटलेल्या बाजूला यानाच्या छिद्राची लांबी वाढवा.
२पंपिंग ब्रिजची रुंदी वाढवा.
③आर्क ट्रान्झिशन वाढवण्यासाठी इझी मोल्डचा R अँगल ग्राइंड करणे.
२ड्रॉ ब्रिजला स्नेहन तेल लावा. (त्यामुळे, या पद्धतीमुळे वर्कपीसचा पृष्ठभाग खराब होईल, म्हणून ती AL पार्ट्स इत्यादींसाठी वापरली जाऊ शकत नाही.)
७. सोप्या मोल्ड प्रक्रियेदरम्यान, प्रक्रियेचा आकार बदलेल.
>कारण विश्लेषण:
मशीनिंग प्रक्रियेदरम्यान वर्कपीसवर पुढे दाब पडणाऱ्या शक्तीमुळे, वर्कपीस पुढे सरकतो, परिणामी पुढच्या लहान झुकण्याच्या कोनाचा आकार L वाढतो.
>उत्तर:
①चित्रातील छायांकित भाग पुसून टाका. साधारणपणे जेवढा फरक असेल तेवढा मेकअप करा.
२इझी मोल्डचे सर्व सेल्फ-पोझिशनिंग भाग घासून काढून टाका आणि वापरण्यासाठी बदलल्यानंतर स्थिती निश्चित करा.
८. ब्लँकिंगचा एकूण आकार (उलगडल्यानंतरचा) खूप लहान किंवा खूप मोठा आहे, जो गोलाकार पृष्ठभागाशी जुळत नाही.
>कारण विश्लेषण:
①प्रकल्प चुकीच्या पद्धतीने विस्तारित केला आहे.
२ब्लँकिंगचा आकार चुकीचा आहे.
>उत्तर:
विचलनाच्या दिशेतील एकूण विचलन आणि वाकवणाऱ्या चाकूंच्या संख्येनुसार, प्रत्येक घडीसाठी वाटप केलेले विचलन मोजले जाते.
जर गणना केलेली वितरण सहनशीलता सहनशीलतेच्या मर्यादेत असेल, तर कार्यवस्तू स्वीकारार्ह आहे.
—–जर आकार खूप मोठा असेल तर, त्यावर लहान व्ही-ग्रूव्हने प्रक्रिया करता येते.
—–जर आकार खूपच लहान असेल, तर त्यावर मोठ्या व्ही-ग्रूव्हने प्रक्रिया करता येते.
९. छिद्र बंद झाल्यावर ते फुटेल, किंवा जोड घट्ट राहणार नाही आणि तो वाकडे होईल.
>कारण विश्लेषण:
①पंचिंग पंचचा R कोन खूप लहान असल्यामुळे किंवा फ्लॅंजिंगचा बुर खूप मोठा असल्यामुळे फुटण्याची क्रिया घडते.
२पंपिंग होलचा विस्तार अपुरा झाल्यामुळे घट्टपणाचा अभाव आहे.
③छिद्राच्या विस्थापनामुळे किंवा चुकीच्या जोडणी पद्धतीमुळे विरूपण होते.
>उत्तर:
①त्याऐवजी मोठ्या 'R' कोनाचा पंच वापरा.
टीप: छिद्राला फ्लॅंज लावल्यावर त्याच्या भोवती खरखरेपणा येतो.
२दाब वाढवा, सॅलडसाठी पाडलेले छिद्र मोठे आणि खोल होईल, त्याऐवजी मोठा आर-अँगल पंच वापरा.
③जोडण्याची पद्धत आणि छिद्र विस्थापनाचे कारण बदला.
१०. दाब दिल्यानंतर स्टड वाकडा किंवा विकृत झाला आहे.
>कारण विश्लेषण:
①उत्पादनावर प्रक्रिया करताना सपाट तुकडा नसतो.
२कार्यवस्तूच्या खालच्या पृष्ठभागावरील दाब असमान आहे किंवा दाब खूप जास्त आहे.
>उत्तर:
①स्टड दाबताना, वर्कपीस सपाट केला पाहिजे.
२आधाराची चौकट तयार करा.
③दाब पुन्हा समायोजित करा.
२खालच्या पृष्ठभागाची बल मर्यादा वाढवा आणि वरच्या पृष्ठभागाची बल मर्यादा कमी करा.
११. पातळीतील फरकानंतर दोन्ही बाजू समांतर नाहीत.
>कारण विश्लेषण:
①साचा कॅलिब्रेट केलेला नाही.
२वरचे आणि खालचे डाय गॅस्केट योग्यरित्या समायोजित केलेले नाहीत.
③वरच्या आणि खालच्या मोल्डच्या पृष्ठभागांसाठी वेगवेगळे पर्याय आहेत.
>उत्तर:
①बुरशी पुन्हा तपासा.
२गॅस्केट वाढवा किंवा कमी करा. (विशिष्ट समायोजन पद्धतींसाठी, “सेगमेंट प्रोसेसिंग टेक्नॉलॉजी” पहा)
③साचा विकेंद्रित आहे.
२पृष्ठभाग बदला, जेणेकरून साच्याचे वरचे आणि खालचे पृष्ठभाग एकसारखे होतील.
१२. उत्पादनाच्या पृष्ठभागावरील घडी खूप खोल आहे
>कारण विश्लेषण:
①खालच्या मोल्डमधील व्ही-ग्रूव्ह लहान आहे
२खालच्या मोल्डच्या व्ही ग्रूव्हचा आर कोन लहान आहे
③कापड खूपच मऊ आहे.
>उत्तर:
①मोठ्या व्ही ग्रूव्ह प्रक्रियेचा वापर करून
२मोठ्या R कोनाच्या मोल्ड प्रक्रियेचा वापर करा
③बिछान्याच्या साहित्याचे वाकणे (स्टील पॅड किंवा उगलियाड)
१३. वाकल्यानंतर जवळचा वाकलेला भाग विकृत होतो.
>कारण विश्लेषण:
वाकवण्याच्या प्रक्रियेदरम्यान मशीन वेगाने चालते आणि विरूपण प्रक्रियेदरम्यान वर्कपीसचा वरच्या दिशेने वाकण्याचा वेग हा वर्कपीसला धरून असलेल्या ऑपरेटरच्या हाताच्या हालचालीच्या वेगापेक्षा जास्त असतो.
>उत्तर:
①मशीनचा कार्य वेग कमी करा
२ऑपरेटरच्या हँड सपोर्टची गती वाढवा.
१४. AL चे भाग वाकवल्यास त्यांना तडे जाण्याची शक्यता असते.
>कारण विश्लेषण:
AL पदार्थाची स्फटिक रचना विशेष असल्यामुळे, समांतर रेषा वाकवल्यास तो सहज तुटतो.
>उत्तर:
①ब्लँकिंग करताना, AL मटेरियलला वाकण्याच्या दिशेला लंब दिशेने कापण्याचा विचार करा (जरी मटेरियलची वाकण्याची दिशा रेषेला लंब असली तरीही).
२वरच्या मोल्डचा R कोन वाढवा
पोस्ट करण्याची वेळ: ०३-जून-२०२१