
1. 折り機加工内容
1. L字型に折り畳む
角度によって、90°折りと非90°折りに分けられます。
処理方法に応じて、一般処理(L>V/2)と特殊処理(L)に分けられます。
>金型は、材料、板厚、成形角度に応じて選定される。
>信頼の原則
①2つのポスト固定位置決め原理に基づき、ワークピースの形状に応じて位置決めを行う。
②バックルールを配置する際は、たわみに注意し、ワークピースの曲げ寸法と同じ中心線上に配置する必要があります。
③小さな曲がり角の場合は、逆向きに配置する方が良い。
④定規は後ろ向きに、中央より少し低めに設置するのが良いでしょう。(後ろにもたれかかった時に、定規が傾きにくくなります。)
⑤後方ルールに沿う方が良いでしょう。
⑥長い方のほうが良い。
⑦位置決めを補助するために治具を使用します(斜辺の位置が不規則な場合)。
>予防
①様々な位置決め処理方法において、処理中の位置決め方法と後部調整の動作モードに注意してください。
②金型は取り付け時に曲げられるため、曲げた状態で加工物が変形するのを防ぐために、金型を元の位置に戻す必要がある。
③大型ワークピースを内側に曲げる場合、ワークピースの形状が大きく曲げ領域が小さいため、工具と曲げ領域が重なり合うことが難しく、ワークピースの位置決めが困難になったり、曲げたワークピースが損傷したりする可能性があります。上記のような状況を回避するために、加工の長手方向に位置決めポイントを追加することで、加工を2方向から位置決めすることが可能になり、加工位置決めが容易になり、加工の安全性が向上し、ワークピースの損傷を防ぎ、生産効率が向上します。
2. N折り
N字折り加工では、形状に応じて異なる加工方法が必要です。曲げ加工を行う際は、材料の内径が4mm以上である必要があり、X字型のサイズは金型の形状によって制限されます。材料の内径が4mm未満の場合は、特別な加工方法を用いる必要があります。
>金型は、材料の厚さ、サイズ、材質、曲げ角度に応じて選択してください。
>信頼の原則
①加工物が金型に干渉しないようにしてください。
②位置角度が90度よりわずかに小さいことを確認してください。
③特別な事情がない限り、事後決定ルールを2つ使用するのが最適です。
>予防
①L字折り曲げ加工後、加工や位置決めを容易にするため、想定される角度は90度、または90度よりわずかに小さい角度であるべきです。
②2回目の折り加工時には、位置決め位置が加工面の中心に位置する必要がある。
3. Z折り
これは段差とも呼ばれ、一方が正の曲げ、もう一方が逆の曲げであることを意味します。角度に応じて、斜辺と直線との差を分割します。
曲げ加工の最小サイズは加工金型によって制限され、最大加工サイズは加工機の形状によって決まります。通常、Z曲げ加工材の内径が3.5T未満の場合は、セグメント差動モード加工が用いられます。3.5Tを超える場合は、通常の加工方法が採用されます。
>信頼の原則
①設置場所を選びにくく、安定性も良好です。
②基本的な構造はL字型折り畳みと同じです。
③二次位置決めでは、加工対象物と下型が面一になっている必要がある。
>予防
①L字折り加工時の角度は、一般的に89.5~90度である必要がある。
②定規を過ぎて引き戻す際に、加工物の変形に注意してください。
③処理順序は正しくなければならない。
④特殊な処理を行う場合は、以下の方法を用いることができます。
――中心線分離法(偏心加工)
―――小V加工(曲げ係数を上げる必要がある)
――成形が容易
―下型を再成形する
4. 裏返して折り、平らにする
逆折り畳みによる平坦化は、デッドエッジとも呼ばれる。
デッドエッジの処理手順:
① まず、約35度の角度に曲げて挿入します。
② 平らにする金型を使って、平らでしっかりとした状態になるまで平らにしてください。
>モード選択
材料の厚さの5~6倍を基準として、深さ30度のV溝幅の下型を選択し、加工デッドエッジの具体的な条件に応じて上型を選択する。
>予防
デッドサイドの両側の平行度に注意してください。デッドサイドの加工サイズが長い場合は、平らな面を先に折り曲げてから平らにすることができます。デッドサイドが短い場合は、パディングを使用して加工できます。
5. プレスハードウェア
一般的には、金型キャビティ、治具、その他の補助的な金型加工を用いて、折り曲げ機で部品をプレス成形し、接合する。
通常の状況では、圧縮ナット、圧縮スタッド、圧縮ネジ、その他のハードウェアが存在します。
>予防
①加工対象物の形状を避ける必要がある場合は、その位置を避ける必要があります。
②加工後、トルク、推力が基準値に達しているか、ハードウェアとワークピースが面一でしっかりと固定されているかを確認してください。
③曲げ加工後、工作機械の横でプレス加工を行う際は、加工位置と金型の平行度に注意してください。
④膨らみがある場合は、膨らみに亀裂がないこと、また、膨らみが加工物の表面よりも高くないことを確認してください。
6. シンプルな金型成形
容易な金型成形の一般的な加工内容には、小断面差、フック、ドローブリッジ、ドローバッグ、プレス破片、およびいくつかの不規則な形状が含まれます。
容易な金型の設計原理とは、「レーザー切断容易金型の設計原理」を指します。
イージーモールドは、一般的に使用後に所定の位置に配置されるか、または自動的に所定の位置に配置される。
上記内容を容易な金型加工で処理する上で最も重要なことは、その機能や組み立て要件に影響がなく、外観も正常であることです。
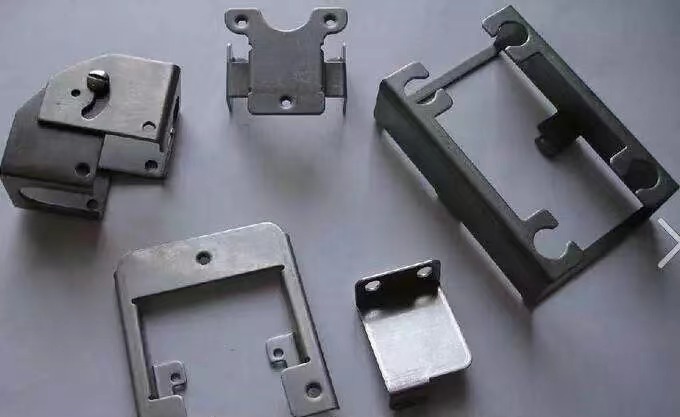
2. 折り畳み機加工における一般的な問題点とその解決策
1. 加工中の滑り現象
>原因分析:
①一般的に、曲げ金型を選定する際には、V溝の幅を(4~6)Tに設定します。曲げ寸法が選定したV溝幅の半分未満の場合、滑りが発生します。
②選択されたV溝が大きすぎます
③処理工程
>解決;
①中心線偏差法(偏心加工)。曲げ加工材の内径が(4-6)T/2より小さい場合は、可能な限り補正する。
②裏地材の加工。
③曲げるには小さなV溝を、加圧するには大きなV溝を使用してください。
④より小さいV溝を選択してください。
2. 内側の曲げ幅は標準金型幅よりも狭い。
>原因分析:
折り曲げベッドの下型における最小標準幅は10mmであるため、曲げ部分は10mm未満となります。90度の曲げの場合、その長さは√2(L+V/2)+T以上でなければなりません。このような曲げの場合、金型がずれてワークピースが不良品になったり、安全事故を引き起こしたりしないよう、金型は金型ベースに固定する必要があります(上方向の自由度は制限されません)。
>解決:
①サイズを大きくする(お客様と合意の上)、つまり、内側の折り目の幅を大きくする。
②金型加工が容易
③研削工具(これにより加工コストが増加します)
3. 穴が曲げ線に近すぎると、曲げによって穴が材料を引っ張って材料が回転します。
>原因分析:
穴と曲げ線の間の距離をLとすると、L<(4–6)T/2の場合、穴が材料を引っ張ります。主な理由は、曲げ加工中に引張力によって材料が変形し、材料の引っ張りや回転といった現象が生じるためです。
板厚が異なる場合、既存の標準金型の溝幅に応じて、最小L値は以下のとおりです。
>解決:
①サイズを大きくし、成形後に折り目の端をトリミングする。
②穴を曲げ線まで広げる(外観や機能に影響がなく、顧客の同意を得られること)。
③割線加工または圧着加工
④金型偏心加工
⑤穴のサイズを変更する
4. 描画端と曲げ線の間の距離が小さいため、曲げ後に描画部分が変形する。
>原因分析:
L<(4–6)T/2 の場合、図面が下型と接触しているため、曲げ加工中に図面が力によって変形します。
>解決:
①割線加工または圧着加工。
②描画サイズを変更します。
③特殊な金型加工を使用する
④金型偏心加工
5. 長いデッドエッジは、平らにした後に歪む。
>原因分析:
デッドエッジが長いため、平らにしたときにしっかりと固定されず、平らにした後に端が反ってしまう。﹔この状況は、平らにする位置と大きく関係しているので、平らにする際は平らにする位置に注意してください。
>解決:
①端を折り曲げる前に、歪んだ角を折り曲げ(図を参照)、その後平らにします。
②複数ステップで平坦化する:
——まず端を押して、デッドエッジを下向きに曲げてください。
――根を平らにする。
注:平坦化の効果は作業者の操作スキルに左右されるため、平坦化作業を行う際は実際の状況に注意してください。
6. 高さのある跳ね橋は壊れやすい
>原因分析:
①跳ね橋の高さが高すぎるため、橋の部材に過度の張力がかかり、破損してしまう。
②イージーモールドの角が研磨されていないか、研磨が不十分です。
③材料の靭性が低すぎるか、ブリッジ本体が狭すぎるかのどちらかです。
>解決:
①破断した側の加工穴を長くする。
②揚水橋の幅を広げる。
③円弧の移行性を高めるために、イージーモールドのR角を研磨する。
④ドローブリッジに潤滑油を塗布する。(ただし、この方法では加工対象物の表面が汚れるため、アルミニウム部品などには使用できません。)
7. 簡単な金型加工中、加工サイズが移動します
>原因分析:
加工工程中のワークピースの前方への圧縮力により、ワークピースが前方に移動し、その結果、前方の小さな傾斜角サイズLが増加します。
>解決:
①写真の影になっている部分を薄くしてください。一般的には、その差と同じくらいの量を塗り重ねてください。
②イージーモールドの自己位置決め部分をすべて削り取り、使用時に位置を変更してから位置決めを行う。
8. ブランキングの全体サイズ(展開時のサイズ)が小さすぎるか大きすぎるため、円形の表面に合わない。
>原因分析:
①プロジェクトの拡張方法が間違っている。
②ブランキングサイズが間違っています。
>解決:
偏差方向の総偏差量と曲げ刃の数に基づいて、各折り目に割り当てられる偏差が計算されます。
計算された分布許容誤差が許容範囲内であれば、ワークピースは合格です。
サイズが大きすぎる場合は、小さなV溝で加工することができます。
サイズが小さすぎる場合は、大きなV溝で加工することができます。
9. 穴が塞がれた後、破裂したり、接合部がしっかり固定されず、変形したりします。
>原因分析:
①破裂の原因は、パンチのR角が小さすぎるか、フランジのバリが大きすぎるためです。
②気密性が不十分なのは、ポンプ穴の拡張が不十分なためです。
③変形は、穴の位置ずれまたは接合方法の誤りによって引き起こされます。
>解決:
①代わりに、R字角度の大きいパンチを使用してください。
注:穴がフランジ加工されている場合、穴の周囲にバリが発生します。
②圧力を上げると、サラダの穴が大きくなり深くなるので、代わりに大きなR字型のパンチを使用してください。
③接合方法と穴のずれの原因を変更する。
10. 圧入後にスタッドが歪んだり変形したりする。
>原因分析:
①製品加工時に、平面状の加工対象物は存在しない。
②加工対象物の下面にかかる圧力が不均一であるか、または圧力が大きすぎる。
>解決:
①スタッドを圧入する際は、ワークピースを平らにする必要があります。
②支持フレームを作成する。
③圧力を再調整してください。
④下面の力の作用範囲を広げ、上面の力の作用範囲を狭める。
11. 段差があるため、両側は平行ではない。
>原因分析:
①金型は校正されていません。
②上下の金型ガスケットが正しく調整されていません。
③上型と下型の面には異なる選択肢がある。
>解決:
①カビの状態を再確認してください。
②ガスケットの厚みを増減してください。(具体的な調整方法については、「セグメント加工技術」を参照してください。)
③その型は風変わりだ。
④上型と下型の成形面が同じになるように、成形面を変更する。
12. 製品表面のしわが深すぎる
>原因分析:
①下型V溝は小さい
②下型V溝のR角は小さい
③素材が柔らかすぎる。
>解決:
①大型V溝加工を使用する
②大きなR角の金型加工を使用する
③寝具材の曲げ加工(スチールパッドまたはウグリアド)
13. 曲げ加工後、近位曲げ部は変形する。
>原因分析:
曲げ加工中は機械が高速で動作し、変形過程における加工物の曲げ速度は、加工物を保持する作業者の手の動きの速度よりも速い。
>解決:
①機械の動作速度を落とす
②オペレーターの手を支える速度を上げる。
14. AL部品は曲げると亀裂が入りやすい。
>原因分析:
AL材は特殊な結晶構造を持つため、平行線が曲げられると破損しやすい。
>解決:
①ブランキング加工を行う際は、AL材を曲げ方向に対して垂直な方向に切断することを検討してください(材料の曲げ方向が切断線に対して垂直な場合でも)。
②上型R角度を大きくする
投稿日時:2021年6月3日