
1. Elaborazione del contenuto della piegatrice
1. piega a L
In base all'angolo, si divide in piega a 90° e piega non a 90°.
In base alla lavorazione, si divide in lavorazione generale (L>V/2) e lavorazione speciale (L
>Lo stampo viene selezionato in base al materiale, allo spessore della lamiera e all'angolo di formatura.
>Principio di fiducia
①Basato sul principio di posizionamento a due montanti fissi e posizionamento in base alla forma del pezzo.
②Prestare attenzione alla flessione quando si posiziona una guida posteriore, che deve trovarsi sulla stessa linea centrale della dimensione di curvatura del pezzo.
③In caso di curve strette, è preferibile il posizionamento inverso.
④È meglio posizionare il righello all'indietro e più in basso al centro. (Quando ci si appoggia all'indietro, il righello non si inclina facilmente)
⑤È meglio rimanere vicini alla regola della difesa.
⑥Il lato lungo è migliore.
⑦Utilizzare dime per facilitare il posizionamento (posizionamento irregolare dell'ipotenusa).
>Precauzioni
①Presta attenzione al metodo di posizionamento durante la lavorazione e alla modalità di movimento della post-regolazione nei vari metodi di lavorazione del posizionamento.
②Lo stampo viene piegato durante l'installazione e deve essere riportato nella posizione originale per evitare che il pezzo si deformi.
③Quando un pezzo di grandi dimensioni viene piegato internamente, a causa della sua forma ingombrante e della ridotta area di piegatura, l'utensile e l'area di piegatura faticano a sovrapporsi, con conseguente difficoltà di posizionamento del pezzo o rischio di danneggiarlo. Per ovviare a questo problema, è possibile aggiungere un punto di posizionamento nella direzione longitudinale della lavorazione, consentendo così un posizionamento bidirezionale. Ciò facilita il posizionamento, migliora la sicurezza di lavorazione, previene danni al pezzo e aumenta l'efficienza produttiva.
2. N volte
Le pieghe a N richiedono metodi di lavorazione differenti a seconda della forma. Durante la piegatura, la dimensione interna del materiale deve essere superiore a 4 mm, mentre la dimensione sull'asse X è limitata dalla forma dello stampo. Se la dimensione interna del materiale è inferiore a 4 mm, è necessario utilizzare un metodo di lavorazione speciale.
>Scegliere lo stampo in base allo spessore del materiale, alle dimensioni, al materiale stesso e all'angolo di curvatura.
>Principio di fiducia
①Assicurarsi che il pezzo in lavorazione non interferisca con lo stampo
②Assicurarsi che l'angolo di posizione sia leggermente inferiore a 90 gradi.
③Salvo circostanze particolari, è preferibile utilizzare due regole post-determinanti.
>Precauzioni
①Dopo la piegatura a L, l'angolo previsto dovrebbe essere di 90 gradi o leggermente inferiore a 90 gradi per facilitare la lavorazione e il posizionamento.
②Durante la seconda fase di piegatura, la posizione di posizionamento deve essere centrata sulla superficie di lavorazione.
3. piega Z
Si chiama anche differenza di gradino, ovvero una curvatura positiva e l'altra negativa. In base all'angolo, viene suddivisa la differenza tra l'ipotenusa e il bordo rettilineo.
La dimensione minima della lavorazione di piegatura è limitata dallo stampo di lavorazione, mentre la dimensione massima è determinata dalla forma della macchina di lavorazione. In circostanze normali, quando la dimensione interna del materiale piegato a Z è inferiore a 3,5T, si utilizza la lavorazione in modalità differenziale segmentale. Quando è superiore a 3,5T, si adotta il metodo di lavorazione standard.
>Principio di fiducia
①Posizionamento comodo e buona stabilità.
②La posizione generale è la stessa della piega a L.
③Il posizionamento secondario richiede che il pezzo in lavorazione e la matrice inferiore siano a filo.
>Precauzioni
①L'angolo di lavorazione della piega a L deve essere impostato correttamente, generalmente tra 89,5 e 90 gradi.
②Presta attenzione alla deformazione del pezzo durante la trazione dopo aver seguito la riga.
③L'ordine di elaborazione deve essere corretto.
④Per lavorazioni speciali, è possibile utilizzare i seguenti metodi:
— Metodo di separazione della linea centrale (elaborazione eccentrica)
——-Lavorazione a V piccola (necessario aumentare il coefficiente di curvatura)
—-Formatura facile
—Rimodellare lo stampo inferiore
4. Piegare al contrario e appiattire
La piegatura inversa è anche detta appiattimento a bordo morto.
Le fasi di elaborazione del bordo morto:
① Innanzitutto piegare e inserire con un'angolazione di circa 35 gradi.
② Utilizzare una matrice per appiattire fino a ottenere una superficie piatta e compatta.
>Selezione della modalità
In base a uno spessore del materiale pari a 5-6 volte lo spessore totale, selezionare la larghezza della scanalatura a V dello stampo inferiore con una profondità di 30 gradi e selezionare lo stampo superiore in base alle specifiche condizioni del bordo morto di lavorazione.
>Precauzioni
Presta attenzione al parallelismo dei due lati del bordo morto. Quando la dimensione di lavorazione del bordo morto è maggiore, il lato appiattito può essere piegato prima e poi appiattito. Per bordi morti più corti, è possibile utilizzare un'imbottitura per la lavorazione.
5. Hardware per la stampa
Utilizzare una piegatrice per pressare e accoppiare la ferramenta, generalmente utilizzando una cavità, un dispositivo di fissaggio e altri processi ausiliari di stampaggio.
In circostanze normali sono presenti: dadi di compressione, prigionieri di compressione, viti di compressione e altra ferramenta.
>Precauzioni
①Quando è necessario evitare la forma del pezzo durante la lavorazione, è opportuno evitare la posizione.
②Dopo la lavorazione, verificare la coppia, accertarsi che la spinta raggiunga il valore standard e che la ferramenta e il pezzo in lavorazione siano a filo e ben serrati.
③Dopo la piegatura, durante la pressatura in prossimità della macchina utensile, prestare attenzione alla posizione di lavorazione e al parallelismo dello stampo.
④Se si tratta di una sporgenza, si prega di fare attenzione che non vi siano crepe sulla sporgenza e che quest'ultima non sia più alta della superficie del pezzo.
6. semplice formatura dello stampo
Il contenuto generale della lavorazione di stampi facili comprende: piccole differenze di sezione, gancio, ponte di trazione, sacco di trazione, schegge di pressatura e alcune forme irregolari.
Il principio di progettazione dello stampo facile si riferisce al "principio di progettazione dello stampo facile per il taglio laser".
Gli stampi facili da usare vengono generalmente posizionati o si posizionano automaticamente dopo l'uso.
La cosa più importante per la lavorazione del contenuto di cui sopra con una facile lavorazione tramite stampaggio è che la sua funzionalità e i requisiti di assemblaggio non vengano compromessi e che l'aspetto sia normale.
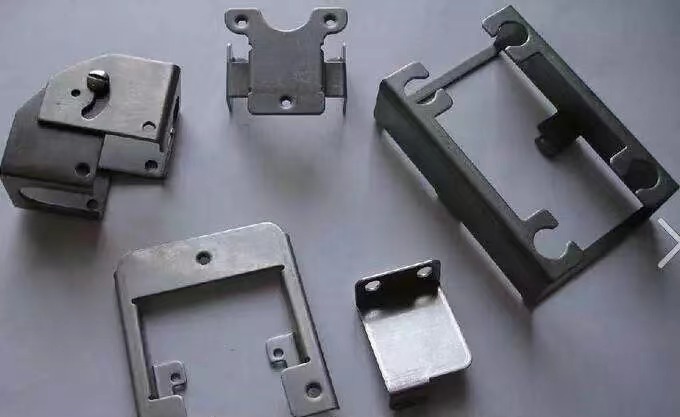
2. Problemi comuni nella lavorazione con macchine piegatrici e relative soluzioni
1. Il fenomeno dello slittamento durante la lavorazione
>Analisi delle cause:
①Generalmente, quando si seleziona lo stampo di piegatura, si sceglie una larghezza della scanalatura a V di (4-6)T. Quando la dimensione della piegatura è inferiore alla metà della larghezza della scanalatura a V selezionata, si verifica lo slittamento.
②La scanalatura a V selezionata è troppo grande
③Trattamento del processo
>Soluzione;
①Metodo di deviazione della linea centrale (lavorazione eccentrica). Se la dimensione interna del materiale piegato è inferiore a (4-6)T/2, compensare il più possibile
②Lavorazione del materiale di rivestimento.
③Utilizzare una scanalatura a V piccola per piegare e una scanalatura a V grande per pressurizzare.
④Scegli una scanalatura a V più piccola.
2. La larghezza di curvatura interna è inferiore alla larghezza dello stampo standard.
>Analisi delle cause:
Poiché la larghezza minima standard dello stampo inferiore del piano di piegatura è di 10 mm, la parte piegata è inferiore a 10 mm. Se si tratta di una piega a 90 gradi, la sua lunghezza non deve essere inferiore a √2(L+V/2)+T. Per questo tipo di piegatura, lo stampo deve essere fissato alla base dello stampo (tranne per la libertà di movimento verso l'alto che non è limitata) per evitare lo spostamento dello stampo e causare lo scarto del pezzo o incidenti.
>Soluzione:
①aumentare le dimensioni (da concordare con il cliente), ovvero aumentare la larghezza della piega interna.
②facile lavorazione degli stampi
③utensili di rettifica (ciò comporterà un aumento dei costi di lavorazione)
3. Il foro è troppo vicino alla linea di piegatura, la piegatura farà sì che il foro tiri il materiale e giri il materiale
>Analisi delle cause:
Ipotizzando che la distanza tra il foro e la linea di piegatura sia L, quando L<(4–6)T/2, il foro tirerà il materiale. La ragione principale è che durante il processo di piegatura, il materiale si deforma a causa della forza di trazione, che porta al fenomeno di trazione e rotazione del materiale.
Per diversi spessori di lamiera, in base alla larghezza della scanalatura dello stampo standard esistente, il valore minimo di L è il seguente:
>Soluzione:
①Aumentare le dimensioni e rifilare il bordo piegato dopo la formatura.
②allargare il foro fino alla linea di piegatura (non deve compromettere l'aspetto e la funzionalità, e il cliente deve essere d'accordo).
③lavorazione secante o lavorazione a crimpatura
④lavorazione eccentrica dello stampo
⑤modificare la dimensione del foro
4. La distanza tra il bordo di disegno e la linea di piegatura è piccola e la parte disegnata si deforma dopo la piegatura
>Analisi delle cause:
Quando L<(4–6)T/2, poiché il disegno è a contatto con la matrice inferiore, il disegno viene deformato dalla forza durante il processo di piegatura.
>Soluzione:
①lavorazione secante o lavorazione a crimpatura.
②modificare le dimensioni del disegno.
③utilizzando una speciale lavorazione degli stampi
④lavorazione eccentrica dello stampo
5. Il bordo morto lungo è deformato dopo essere stato appiattito
>Analisi delle cause:
A causa del lungo bordo morto, non aderisce saldamente quando viene appiattito, il che provoca una deformazione dell'estremità dopo l'operazione.﹔Questa situazione ha molto a che fare con la posizione di appiattimento, quindi presta attenzione alla posizione di appiattimento durante l'appiattimento
>Soluzione:
①Piegate gli angoli deformati (vedi diagramma) prima di piegare i bordi non rifiniti, quindi appiattiteli.
②Appiattire in più passaggi:
— Premi prima l'estremità per far sì che il bordo morto si pieghi verso il basso.
— Appiattire le radici.
Nota: l'effetto di appiattimento dipende dall'abilità dell'operatore, quindi si prega di prestare attenzione alla situazione reale durante l'operazione.
6. Un ponte levatoio di grande altezza si rompe facilmente
>Analisi delle cause:
①Poiché l'altezza del ponte levatoio è eccessiva, il materiale viene sottoposto a una forte tensione e si rompe.
②Gli angoli dello stampo facile non sono stati levigati oppure la levigatura non è sufficiente.
③La tenacità del materiale è troppo scarsa oppure il corpo del ponte è troppo stretto.
>Soluzione:
①allungare il foro di perforazione sul lato fratturato.
②Aumentare la larghezza del ponte di pompaggio.
③rettificare l'angolo R dello stampo facile per aumentare la transizione dell'arco.
④Aggiungere olio lubrificante al ponte di trazione. (Questo metodo, tuttavia, sporcherà la superficie del pezzo, pertanto non può essere utilizzato per componenti in alluminio, ecc.)
7. Durante la lavorazione dello stampo semplice, la dimensione di lavorazione si sposterà
>Analisi delle cause:
A causa della forza di compressione in avanti del pezzo durante il processo di lavorazione, il pezzo viene spostato in avanti, con conseguente aumento della dimensione dell'angolo di inclinazione anteriore piccolo L.
>Soluzione:
①consumare la parte ombreggiata nell'immagine. In genere, truccarsi tanto quanto la differenza.
②Levigare tutte le parti autoposizionanti dello stampo facile e impostare la posizione dopo averlo modificato per l'uso.
8. La dimensione totale della tranciatura (riferita allo sviluppo) è troppo piccola o troppo grande, e non corrisponde alla superficie rotonda.
>Analisi delle cause:
①Il progetto è stato ampliato in modo errato.
②La dimensione della troncatura è errata.
>Soluzione:
In base all'entità totale della deviazione nella direzione di deviazione e al numero di lame di piegatura, viene calcolata la deviazione assegnata a ciascuna piega.
Se la tolleranza di distribuzione calcolata rientra nell'intervallo di tolleranza, il pezzo è accettabile.
—–Se la dimensione è troppo grande, può essere lavorata con una piccola scanalatura a V.
—–Se la dimensione è troppo piccola, può essere lavorata con una scanalatura a V di grandi dimensioni.
9. Dopo la chiusura del foro, questo scoppierà, oppure la giunzione non sarà salda e si deformerà.
>Analisi delle cause:
①La rottura è dovuta al fatto che l'angolo R del punzone è troppo piccolo o la bava della flangia è troppo grande.
②La mancanza di tenuta è dovuta all'espansione inadeguata del foro di pompaggio.
③La deformazione è causata dallo spostamento del foro o da un metodo di giunzione errato.
>Soluzione:
①Utilizza invece un punzone con un ampio angolo R.
Nota: Le bave intorno al foro quando il foro è flangiato.
②Aumentando la pressione, il foro per l'insalata si allargherà e si approfondirà; in tal caso, utilizzare invece un punzone ad angolo R di grandi dimensioni.
③Modificare il metodo di giunzione e la causa della dislocazione del foro.
10. Il perno è storto o deformato dopo la pressatura
>Analisi delle cause:
①Durante la lavorazione del prodotto non esiste un pezzo piano.
②La pressione sulla superficie inferiore del pezzo è irregolare oppure eccessiva.
>Soluzione:
①Quando si preme il perno, il pezzo in lavorazione deve essere appiattito.
②Realizzare la struttura di supporto.
③regolare nuovamente la pressione.
④Aumentare il campo di forza della superficie inferiore e ridurre il campo di forza della superficie superiore.
11. I due lati non sono paralleli dopo il dislivello
>Analisi delle cause:
①Lo stampo non è calibrato.
②Le guarnizioni dello stampo superiore e inferiore non sono regolate correttamente.
③Le superfici superiore e inferiore dello stampo presentano opzioni diverse.
>Soluzione:
①Ricontrolla la muffa.
②Aumentare o diminuire la guarnizione. (Per i metodi di regolazione specifici, vedere "Tecnologia di elaborazione dei segmenti")
③Lo stampo è eccentrico.
④Modificare la superficie di appoggio in modo che le superfici superiore e inferiore dello stampo siano identiche.
12. La piega sulla superficie del prodotto è troppo profonda
>Analisi delle cause:
①la scanalatura a V dello stampo inferiore è piccola
②l'angolo R della scanalatura V dello stampo inferiore è piccolo
③Il materiale è troppo morbido.
>Soluzione:
①utilizzando la lavorazione con scanalatura a V di grandi dimensioni
②utilizzare la lavorazione dello stampo ad angolo R grande
③piegatura del materiale di base (cuscinetto in acciaio o Ugliad)
13. La curva vicina si deforma dopo la piegatura
>Analisi delle cause:
La macchina funziona ad alta velocità durante il processo di piegatura e la velocità di piegatura verso l'alto del pezzo durante il processo di deformazione è maggiore della velocità di movimento della mano dell'operatore che tiene il pezzo.
>Soluzione:
①ridurre la velocità operativa della macchina
②Aumentare la velocità del supporto manuale dell'operatore.
14. I componenti in alluminio sono soggetti a crepe quando vengono piegati
>Analisi delle cause:
Poiché il materiale AL ha una particolare struttura cristallina, si rompe facilmente quando le linee parallele vengono piegate.
>Soluzione:
①Durante la tranciatura, si consiglia di tagliare il materiale AL nella direzione perpendicolare alla direzione di piegatura (anche se la direzione di piegatura del materiale è perpendicolare alla linea).
②aumentare l'angolo R dello stampo superiore
Data di pubblicazione: 3 giugno 2021