
1. फोल्डिंग मशीन प्रसंस्करण सामग्री
1. एल फोल्ड
कोण के आधार पर, इसे 90˚ तह और गैर-90˚ तह में विभाजित किया गया है।
प्रसंस्करण के अनुसार, इसे सामान्य प्रसंस्करण (L>V/2) और विशेष प्रसंस्करण (L) में विभाजित किया गया है।
>सांचे का चयन सामग्री, प्लेट की मोटाई और निर्माण कोण के अनुसार किया जाता है।
>निर्भरता का सिद्धांत
①दो पोस्ट-फिक्स्ड पोजिशनिंग के सिद्धांत पर आधारित, और वर्कपीस के आकार के अनुसार पोजिशनिंग।
②बैक रूल को लगाते समय विक्षेपण पर ध्यान दें, और यह आवश्यक है कि यह वर्कपीस के बेंडिंग आयाम के साथ एक ही सेंटर लाइन पर हो।
③छोटे मोड़ों के मामले में, रिवर्स पोजिशनिंग बेहतर होती है।
④रूल को पीछे की ओर और बीच में नीचे की तरफ सेट करना बेहतर है। (पीछे झुकने पर रूल का झुकना आसान नहीं होता।)
⑤पीछे की ओर रहने के नियम का पालन करना बेहतर है।
⑥लंबी तरफ बेहतर है।
⑦कर्ण की स्थिति निर्धारित करने में सहायता के लिए जिग्स का उपयोग करें (कर्ण की अनियमित स्थिति के लिए)।
>सावधानियां
①विभिन्न स्थिति निर्धारण प्रक्रियाओं में, प्रक्रिया के दौरान स्थिति निर्धारण विधि और पश्चात विनियमन की गति विधि पर ध्यान दें।
②सांचे को लगाते समय उसे मोड़ा जाता है, और मुड़ने के दौरान वर्कपीस को विकृत होने से बचाने के लिए उसे वापस खींचना आवश्यक होता है।
③जब किसी बड़े वर्कपीस को आंतरिक रूप से मोड़ा जाता है, तो वर्कपीस के बड़े आकार और मोड़ने के छोटे क्षेत्र के कारण, टूल और मोड़ने वाले क्षेत्र का ओवरलैप होना मुश्किल हो जाता है, जिससे वर्कपीस की पोजिशनिंग में कठिनाई होती है या मुड़े हुए वर्कपीस को नुकसान पहुँच सकता है। इस समस्या से बचने के लिए, प्रोसेसिंग की अनुदैर्ध्य दिशा में एक पोजिशनिंग पॉइंट जोड़ा जा सकता है, जिससे प्रोसेसिंग को दो दिशाओं से पोजिशन किया जा सके। इससे प्रोसेसिंग की पोजिशनिंग सुविधाजनक हो जाती है, प्रोसेसिंग की सुरक्षा बढ़ती है, वर्कपीस को नुकसान से बचाया जा सकता है और उत्पादन क्षमता में सुधार होता है।
2. एन गुना
अलग-अलग आकृतियों के अनुसार N-फोल्ड के लिए अलग-अलग प्रसंस्करण विधियों की आवश्यकता होती है। मोड़ते समय, सामग्री का आंतरिक आकार 4 मिमी से अधिक होना चाहिए, और X आकार मोल्ड के आकार द्वारा सीमित होता है। यदि सामग्री का आंतरिक आकार 4 मिमी से कम है, तो प्रसंस्करण के लिए एक विशेष विधि का उपयोग करें।
>सामग्री की मोटाई, आकार, सामग्री और मोड़ने के कोण के अनुसार सांचे का चयन करें।
>निर्भरता का सिद्धांत
①सुनिश्चित करें कि वर्कपीस मोल्ड में बाधा न डाले।
②यह सुनिश्चित करें कि स्थिति कोण 90 डिग्री से थोड़ा कम हो।
③विशेष परिस्थितियों को छोड़कर, दो पूर्व-निर्धारण नियमों का उपयोग करना सर्वोत्तम है।
>सावधानियां
①एल-फोल्डिंग के बाद, अपेक्षित कोण 90 डिग्री या 90 डिग्री से थोड़ा कम होना चाहिए ताकि प्रसंस्करण और स्थिति निर्धारण में आसानी हो।
②दूसरी तह की प्रक्रिया के दौरान, स्थिति निर्धारण प्रक्रिया सतह के केंद्र में होना आवश्यक है।
3. Z तह
इसे चरण अंतर भी कहा जाता है, यानी एक धनात्मक और दूसरा विपरीत झुकाव। कोण के अनुसार, कर्ण और सीधी रेखा के बीच के अंतर को विभाजित किया जाता है।
बेंडिंग प्रोसेसिंग का न्यूनतम आकार प्रोसेसिंग मोल्ड द्वारा सीमित होता है, और अधिकतम प्रोसेसिंग आकार प्रोसेसिंग मशीन के आकार द्वारा निर्धारित होता है। सामान्य परिस्थितियों में, जब Z-फोल्डेड सामग्री का आंतरिक आयाम 3.5T से कम होता है, तो सेगमेंटल डिफरेंशियल मोड प्रोसेसिंग का उपयोग किया जाता है। जब यह 3.5T से अधिक होता है, तो सामान्य प्रोसेसिंग विधि अपनाई जाती है।
>निर्भरता का सिद्धांत
①सुविधाजनक स्थिति और अच्छी स्थिरता।
②सामान्य स्थिति एल फोल्ड के समान ही होती है।
③द्वितीयक स्थिति निर्धारण के लिए यह आवश्यक है कि संसाधित वर्कपीस और निचला डाई एक ही तल में हों।
>सावधानियां
①एल-फोल्ड का प्रोसेसिंग कोण सामान्यतः 89.5-90 डिग्री पर होना चाहिए।
②नियम बनाने के बाद वर्कपीस को पीछे खींचते समय उसमें होने वाले विरूपण पर ध्यान दें।
③प्रक्रिया का क्रम सही होना चाहिए।
④विशेष प्रसंस्करण के लिए, निम्नलिखित विधियों का उपयोग प्रसंस्करण हेतु किया जा सकता है:
——- केंद्र रेखा पृथक्करण विधि (सनकी प्रसंस्करण)
——-छोटे V आकार की प्रोसेसिंग (झुकने के गुणांक को बढ़ाने की आवश्यकता है)
मोल्ड बनाने में आसान
निचले डाई को नया आकार देना
4. उल्टा मोड़ें और चपटा करें
रिवर्स फोल्ड फ्लैटनिंग को डेड एज भी कहा जाता है।
डेड एज की प्रोसेसिंग के चरण:
① पहले इसे मोड़ें और लगभग 35 डिग्री पर डालें।
② इसे चपटा करने के लिए फ्लैटनिंग डाई का उपयोग करें जब तक कि यह पूरी तरह से सपाट और ठोस न हो जाए।
>मोड चयन
सामग्री की मोटाई के 5-6 गुना के अनुसार, 30 डिग्री की गहराई वाले निचले मोल्ड की वी-ग्रूव चौड़ाई का चयन करें, और मशीनिंग डेड एज की विशिष्ट स्थितियों के अनुसार ऊपरी मोल्ड का चयन करें।
>सावधानियां
डेड साइड के दोनों किनारों की समानांतरता पर ध्यान दें। यदि डेड साइड का प्रोसेसिंग साइज़ लंबा है, तो चपटे किनारे को पहले मोड़कर फिर चपटा किया जा सकता है। छोटे डेड किनारों के लिए, प्रोसेसिंग के दौरान पैडिंग का उपयोग किया जा सकता है।
5. प्रेस हार्डवेयर
हार्डवेयर को दबाने और जोड़ने के लिए फोल्डिंग मशीन का उपयोग करें, आमतौर पर एक कैविटी, एक फिक्स्चर और अन्य सहायक मोल्ड प्रोसेसिंग का उपयोग करते हुए।
सामान्य परिस्थितियों में, संपीड़न नट, संपीड़न स्टड, संपीड़न स्क्रू और अन्य हार्डवेयर मौजूद होते हैं।
>सावधानियां
①जब प्रसंस्करण के दौरान वर्कपीस के आकार से बचना आवश्यक हो, तो उस स्थिति से बचना चाहिए।
②प्रसंस्करण के बाद, टॉर्क की जांच करें, देखें कि थ्रस्ट मानक तक पहुंचता है या नहीं, और यह भी जांचें कि हार्डवेयर और वर्कपीस एक सीध में हैं और ठीक से जुड़े हुए हैं या नहीं।
③मोड़ने के बाद, मशीन टूल के बगल में दबाते समय, प्रसंस्करण स्थिति और मोल्ड की समानांतरता पर ध्यान दें।
④यदि यह एक उभार है, तो कृपया ध्यान दें कि उभार पर कोई दरार नहीं होनी चाहिए, और उभार वर्कपीस की सतह से ऊंचा नहीं होना चाहिए।
6. सरल सांचा निर्माण
आसान मोल्ड बनाने की सामान्य प्रसंस्करण सामग्री में शामिल हैं: छोटे खंड अंतर, हुक, ड्रॉ ब्रिज, ड्रॉ बैग, प्रेस शrapnel और कुछ अनियमित आकार।
आसान मोल्ड डिजाइन सिद्धांत से तात्पर्य "लेजर कटिंग आसान मोल्ड डिजाइन सिद्धांत" से है।
आसान मोल्ड आमतौर पर उपयोग के बाद अपनी जगह पर स्थापित हो जाते हैं या स्वतः ही अपनी जगह पर आ जाते हैं।
उपरोक्त सामग्री को आसान मोल्ड प्रोसेसिंग के साथ संसाधित करने के लिए सबसे महत्वपूर्ण बात यह है कि इसके कार्य और संयोजन संबंधी आवश्यकताओं पर कोई प्रभाव न पड़े और इसका स्वरूप सामान्य हो।
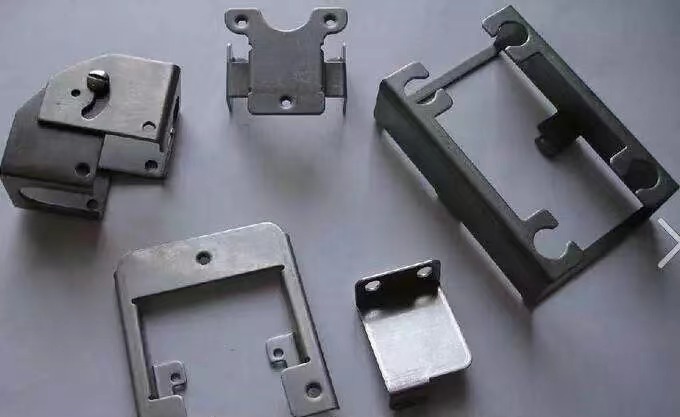
2. फोल्डिंग मशीन प्रोसेसिंग में आने वाली आम समस्याएं और उनके समाधान
1. प्रसंस्करण के दौरान फिसलने की घटना
>कारण विश्लेषण:
①सामान्यतः, बेंडिंग मोल्ड का चयन करते समय (4-6)T की V ग्रूव चौड़ाई का चयन किया जाता है। जब बेंडिंग का आकार चयनित V-ग्रूव चौड़ाई के आधे से कम होता है, तो फिसलन उत्पन्न होगी।
②चुना गया V ग्रूव बहुत बड़ा है
③प्रक्रिया उपचार
>समाधान;
①केंद्र रेखा विचलन विधि (सनकी प्रसंस्करण)। यदि मुड़ी हुई सामग्री का आंतरिक आयाम (4-6)T/2 से छोटा है, तो यथासंभव क्षतिपूर्ति करें।
②अस्तर सामग्री का प्रसंस्करण।
③मोड़ने के लिए छोटे V-आकार के खांचे का और दबाव डालने के लिए बड़े V-आकार के खांचे का उपयोग करें।
④एक छोटा V-आकार का खांचा चुनें।
2. आंतरिक बेंडिंग की चौड़ाई मानक मोल्ड की चौड़ाई से कम है।
>कारण विश्लेषण:
फोल्डिंग बेड के निचले मोल्ड की न्यूनतम मानक चौड़ाई 10 मिमी है, इसलिए बेंडिंग भाग 10 मिमी से कम है। यदि यह 90 डिग्री का बेंड है, तो इसकी लंबाई √2(L+V/2)+T से कम नहीं होनी चाहिए। इस प्रकार की बेंडिंग के लिए, मोल्ड को मोल्ड बेस पर फिक्स करना आवश्यक है (ऊपर की दिशा में गति की स्वतंत्रता को छोड़कर), ताकि मोल्ड के विस्थापन से बचा जा सके और वर्कपीस के खराब होने या सुरक्षा संबंधी दुर्घटना होने से बचा जा सके।
>समाधान:
①आकार बढ़ाएं (ग्राहक से सहमति के बाद), यानी भीतरी तह की चौड़ाई बढ़ाएं।
②आसान मोल्ड प्रसंस्करण
③पीसने के औजार (इससे प्रसंस्करण लागत में वृद्धि होगी)
3. छेद मोड़ने वाली रेखा के बहुत करीब है, मोड़ने से छेद सामग्री को खींचकर उसे घुमा देगा।
>कारण विश्लेषण:
यह मानते हुए कि छेद और बेंडिंग लाइन के बीच की दूरी L है, जब L<(4–6)T/2 होता है, तो छेद पदार्थ को खींचता है। इसका मुख्य कारण यह है कि बेंडिंग प्रक्रिया के दौरान, तनाव बल के कारण पदार्थ विकृत हो जाता है, जिससे पदार्थ के खिंचाव और घुमाव की घटना घटित होती है।
अलग-अलग प्लेट मोटाई के लिए, मौजूदा मानक मोल्ड की ग्रूव चौड़ाई के अनुसार, न्यूनतम L मान निम्नानुसार है:
>समाधान:
①आकार बढ़ाएं और बनाने के बाद मुड़े हुए किनारे को काट दें।
②छेद को मोड़ने वाली रेखा तक विस्तारित करें (इसका स्वरूप और कार्यक्षमता पर कोई प्रभाव नहीं पड़ना चाहिए, और ग्राहक की सहमति आवश्यक है)।
③सेकेंट प्रोसेसिंग या क्रिम्पिंग प्रोसेसिंग
④मोल्ड सनकी प्रसंस्करण
⑤छेद के आकार को संशोधित करें
4. रेखांकन किनारे और मोड़ने वाली रेखा के बीच की दूरी कम है, और मोड़ने के बाद रेखांकन भाग विकृत हो जाता है।
>कारण विश्लेषण:
जब L<(4–6)T/2, क्योंकि ड्राइंग निचले डाई के संपर्क में है, झुकने की प्रक्रिया के दौरान ड्राइंग बल द्वारा विकृत हो जाती है।
>समाधान:
①सेकेंट प्रोसेसिंग या क्रिम्पिंग प्रोसेसिंग।
②ड्राइंग का आकार बदलें।
③विशेष मोल्ड प्रसंस्करण का उपयोग करके
④मोल्ड सनकी प्रसंस्करण
5. चपटा करने के बाद लंबा सिरा मुड़ जाता है।
>कारण विश्लेषण:
लंबे किनारे के कारण, इसे चपटा करने पर यह मजबूती से जुड़ा नहीं रहता, जिसके कारण चपटा करने के बाद इसका सिरा मुड़ जाता है।﹔यह स्थिति समतल करने की स्थिति से काफी हद तक संबंधित है, इसलिए समतल करते समय समतल करने की स्थिति पर ध्यान दें।
>समाधान:
①मुड़े हुए कोनों को मोड़ने से पहले (आरेख देखें) उन्हें मोड़ें और फिर उन्हें समतल करें।
②कई चरणों में समतल करें:
पहले सिरे को दबाएं ताकि उसका निचला किनारा नीचे की ओर मुड़ जाए।
जड़ों को समतल करें।
नोट: समतलीकरण का प्रभाव संचालक के संचालन कौशल से संबंधित है, इसलिए समतलीकरण करते समय वास्तविक स्थिति पर ध्यान दें।
6. अधिक ऊंचाई वाला ड्रॉ ब्रिज आसानी से टूट सकता है।
>कारण विश्लेषण:
①क्योंकि पुल की ऊंचाई बहुत अधिक है, इसलिए सामग्री बुरी तरह खिंच जाती है और टूट जाती है।
②आसान सांचे के कोनों को या तो पीसा नहीं गया है या फिर पीसा पर्याप्त नहीं है।
③सामग्री की मजबूती बहुत कम है या ब्रिज का ढांचा बहुत संकरा है।
>समाधान:
①टूटी हुई तरफ शिल्प छेद को लंबा करें।
②पंपिंग ब्रिज की चौड़ाई बढ़ाएँ।
③आर्क ट्रांज़िशन को बढ़ाने के लिए ईज़ी मोल्ड आर एंगल को पीसना।
④ड्रॉ ब्रिज में चिकनाई वाला तेल डालें। (इसलिए, इस विधि से वर्कपीस की सतह गंदी हो जाएगी, इसलिए इसका उपयोग एल्युमिनियम पार्ट्स आदि के लिए नहीं किया जा सकता है।)
7. आसान मोल्ड प्रोसेसिंग के दौरान, प्रोसेसिंग का आकार बदल जाएगा।
>कारण विश्लेषण:
मशीनिंग प्रक्रिया के दौरान वर्कपीस पर लगने वाले आगे की ओर के दबाव बल के कारण, वर्कपीस आगे की ओर विस्थापित हो जाता है, जिसके परिणामस्वरूप सामने के छोटे झुकाव कोण का आकार L बढ़ जाता है।
>समाधान:
①चित्र में छायांकित भाग को हटा दें। आमतौर पर, जितना अंतर हो उतना मेकअप कर लें।
②आसान मोल्ड के सभी स्व-स्थित होने वाले हिस्सों को घिसकर हटा दें, और उपयोग करने से पहले स्थिति निर्धारित करें।
8. ब्लैंकिंग का कुल आकार (खोलने के संदर्भ में) बहुत छोटा या बहुत बड़ा है, जो गोल सतह से मेल नहीं खाता है।
>कारण विश्लेषण:
①परियोजना का विस्तार गलत तरीके से किया गया है।
②ब्लैंकिंग का आकार गलत है।
>समाधान:
विचलन की दिशा में विचलन की कुल मात्रा और मोड़ने वाले चाकूओं की संख्या के अनुसार, प्रत्येक मोड़ के लिए आवंटित विचलन की गणना की जाती है।
यदि परिकलित वितरण सहनशीलता सहनशीलता सीमा के भीतर है, तो वर्कपीस स्वीकार्य है।
अगर आकार बहुत बड़ा है, तो इसे एक छोटे वी-आकार के खांचे के साथ संसाधित किया जा सकता है।
अगर आकार बहुत छोटा है, तो इसे बड़े वी-आकार के खांचे से संसाधित किया जा सकता है।
9. छेद बंद होने के बाद, वह फट जाएगा, या जोड़ ढीला हो जाएगा और विकृत हो जाएगा।
>कारण विश्लेषण:
①पंचिंग पंच का आर कोण बहुत छोटा होने या फ्लैंजिंग का बर्र बहुत बड़ा होने के कारण यह समस्या उत्पन्न होती है।
②पंपिंग होल के अपर्याप्त विस्तार के कारण रिसाव की समस्या है।
③यह विकृति छेद के विस्थापन या गलत जोड़ विधि के कारण होती है।
>समाधान:
①इसके बजाय बड़े R कोण वाले पंच का प्रयोग करें।
नोट: जब छेद में फ्लेंज लगा होता है तो उसके चारों ओर उभार दिखाई देते हैं।
②दबाव बढ़ाएं, सलाद का छेद बड़ा और गहरा हो जाएगा; इसके बजाय एक बड़े आर-एंगल पंच का उपयोग करें।
③जोड़ करने की विधि और छेद के विस्थापन के कारण को बदलें।
10. दबाने के बाद स्टड टेढ़ा या विकृत हो जाता है
>कारण विश्लेषण:
①उत्पाद की प्रक्रिया के दौरान कोई समतल वर्कपीस नहीं होता है।
②वर्कपीस की निचली सतह पर दबाव असमान है या दबाव बहुत अधिक है।
>समाधान:
①स्टड को दबाते समय, वर्कपीस को समतल करना आवश्यक है।
②सपोर्ट फ्रेम बनाएं।
③दबाव को पुनः समायोजित करें।
④निचली सतह की बल सीमा बढ़ाएँ और ऊपरी सतह की बल सीमा घटाएँ।
11. समतल अंतर के बाद दोनों भुजाएँ समानांतर नहीं हैं।
>कारण विश्लेषण:
①सांचा कैलिब्रेटेड नहीं है।
②ऊपरी और निचली डाई गैस्केट ठीक से समायोजित नहीं हैं।
③ऊपरी और निचली मोल्ड सतहों के लिए अलग-अलग विकल्प उपलब्ध हैं।
>समाधान:
①मोल्ड की दोबारा जांच करें।
②गैस्केट को बढ़ाएँ या घटाएँ। (विशिष्ट समायोजन विधियों के लिए, "सेगमेंट प्रोसेसिंग टेक्नोलॉजी" देखें)
③यह सांचा विचित्र है।
④जिस सतह पर घोल बनाना है उसे इस प्रकार बदलें कि सांचे की ऊपरी और निचली सतहें एक समान हों।
12. उत्पाद की सतह पर बनी सिलवट बहुत गहरी है।
>कारण विश्लेषण:
①निचले मोल्ड का वी-आकार का खांचा छोटा है
②निचले मोल्ड वी ग्रूव का आर कोण छोटा है
③यह सामग्री बहुत नरम है।
>समाधान:
①बड़े वी ग्रूव प्रोसेसिंग का उपयोग करना
②बड़े R कोण मोल्ड प्रसंस्करण का उपयोग करें
③बिस्तर सामग्री को मोड़ना (स्टील पैड या उग्लियाड)
13. मोड़ने के बाद निकटवर्ती मोड़ विकृत हो जाता है
>कारण विश्लेषण:
झुकने की प्रक्रिया के दौरान मशीन तेजी से चलती है, और विरूपण प्रक्रिया के दौरान वर्कपीस की ऊपर की ओर झुकने की गति वर्कपीस को पकड़े हुए ऑपरेटर के हाथ की गति से अधिक होती है।
>समाधान:
①मशीन की परिचालन गति कम करें
②ऑपरेटर के हाथ के सहारे की गति बढ़ाएँ।
14. एल्युमिनियम के पुर्जे मोड़ने पर दरार पड़ने की संभावना रखते हैं।
>कारण विश्लेषण:
एल्युमिनियम (AL) पदार्थ की क्रिस्टलीय संरचना विशेष होने के कारण, समानांतर रेखाओं को मोड़ने पर यह आसानी से टूट जाता है।
>समाधान:
①ब्लैंकिंग करते समय, एल्युमिनियम सामग्री को झुकने की दिशा के लंबवत दिशा में काटने पर विचार करें (भले ही सामग्री के झुकने की दिशा रेखा के लंबवत हो)।
②ऊपरी मोल्ड R कोण को बढ़ाएँ
पोस्ट करने का समय: 3 जून 2021