
1. ভাঁজ করার মেশিনের প্রক্রিয়াকরণ বিষয়বস্তু
1. এল ভাঁজ
কোণ অনুসারে এটিকে ৯০° ভাঁজ এবং অ-৯০° ভাঁজে ভাগ করা হয়।
প্রক্রিয়াকরণ অনুসারে, এটিকে সাধারণ প্রক্রিয়াকরণ (L>V/2) এবং বিশেষ প্রক্রিয়াকরণ (L) -এ ভাগ করা হয়।
>উপাদান, পাতের পুরুত্ব এবং গঠন কোণ অনুসারে ছাঁচটি নির্বাচন করা হয়।
>নির্ভরতার নীতি
①দুটি পোস্ট-ফিক্সড পজিশনিং-এর নীতি এবং ওয়ার্কপিসের আকৃতি অনুযায়ী পজিশনিং-এর উপর ভিত্তি করে।
২ব্যাক রুল স্থাপন করার সময় এর বিচ্যুতির দিকে মনোযোগ দিন, এবং এটিকে ওয়ার্কপিসের নমন মাত্রার সাথে একই কেন্দ্ররেখায় থাকতে হবে।
③সামান্য বাঁকের ক্ষেত্রে বিপরীত অবস্থান শ্রেয়।
④রুলটি উল্টো করে এবং মাঝখানে নিচু করে রাখা ভালো। (পিছনে হেলান দিলে রুলগুলো সহজে কাত হয় না)
⑤পেছনের নিয়ম মেনে চলাই ভালো।
⑥লম্বা দিকটা ভালো।
⑦অবস্থান নির্ধারণে সহায়তার জন্য জিগ ব্যবহার করুন (অতিভুজের অনিয়মিত অবস্থানের ক্ষেত্রে)।
>সতর্কতা
①বিভিন্ন পজিশনিং প্রক্রিয়াকরণ পদ্ধতিতে, প্রক্রিয়াকরণের সময় পজিশনিং পদ্ধতি এবং পোস্ট-রেগুলেশনের মুভমেন্ট মোডের প্রতি মনোযোগ দিন।
২স্থাপন করার সময় ছাঁচটি বাঁকানো হয়, এবং বাঁকানোর সময় ওয়ার্কপিসটির বিকৃতি রোধ করতে এটিকে অবশ্যই পিছনে টেনে আনতে হবে।
③যখন বড় ওয়ার্কপিসকে অভ্যন্তরীণভাবে বাঁকানো হয়, তখন ওয়ার্কপিসটির বৃহত্তর আকৃতি এবং ছোট বাঁকানোর ক্ষেত্রফলের কারণে টুল এবং বাঁকানোর ক্ষেত্রফলের মধ্যে ওভারল্যাপ করা কঠিন হয়ে পড়ে, যার ফলে ওয়ার্কপিসটির অবস্থান নির্ধারণ করা কঠিন হয়ে যায় অথবা বাঁকানো ওয়ার্কপিসটি ক্ষতিগ্রস্ত হয়। উপরোক্ত পরিস্থিতি এড়ানোর জন্য, প্রক্রিয়াকরণের অনুদৈর্ঘ্য দিকে একটি পজিশনিং পয়েন্ট যোগ করা যেতে পারে, যাতে প্রক্রিয়াকরণটি দুই দিকে অবস্থান নির্ধারণ করতে পারে। এটি প্রক্রিয়াকরণের অবস্থান নির্ধারণকে সুবিধাজনক করে তোলে, প্রক্রিয়াকরণের নিরাপত্তা বাড়ায়, ওয়ার্কপিসের ক্ষতি এড়ায় এবং উৎপাদন দক্ষতা বৃদ্ধি করে।
2. এন ভাঁজ
বিভিন্ন আকৃতি অনুযায়ী এন-ফোল্ডের জন্য ভিন্ন ভিন্ন প্রক্রিয়াকরণ পদ্ধতির প্রয়োজন হয়। বাঁকানোর সময়, উপাদানের ভেতরের মাপ ৪ মিমি-এর বেশি হওয়া উচিত এবং এক্স-আকৃতির মাপ ছাঁচের আকৃতি দ্বারা সীমাবদ্ধ থাকে। যদি উপাদানের ভেতরের মাপ ৪ মিমি-এর কম হয়, তবে প্রক্রিয়াকরণের জন্য একটি বিশেষ পদ্ধতি ব্যবহার করতে হয়।
>উপাদানের পুরুত্ব, আকার, উপাদান এবং বাঁকানোর কোণ অনুযায়ী ছাঁচ নির্বাচন করুন।
>নির্ভরতার নীতি
①নিশ্চিত করুন যে ওয়ার্কপিসটি ছাঁচের কাজে বাধা সৃষ্টি না করে।
২নিশ্চিত করুন যে অবস্থান কোণটি ৯০ ডিগ্রির চেয়ে সামান্য কম।
③বিশেষ পরিস্থিতি ব্যতীত, দুটি পরবর্তী-নির্ধারণী নিয়ম ব্যবহার করাই শ্রেয়।
>সতর্কতা
①এল-আকৃতির ভাঁজ করার পর, প্রক্রিয়াকরণ এবং স্থাপনের সুবিধার জন্য প্রত্যাশিত কোণটি ৯০ ডিগ্রি বা তার সামান্য কম হওয়া উচিত।
২দ্বিতীয় ভাঁজ প্রক্রিয়াকরণের সময়, অবস্থানটিকে প্রক্রিয়াকরণ পৃষ্ঠের কেন্দ্রে রাখতে হবে।
3. জেড ভাঁজ
একে ধাপ পার্থক্যও বলা হয়, অর্থাৎ একটি ধনাত্মক এবং অন্যটি বিপরীত বাঁক। কোণ অনুসারে, অতিভুজ এবং সরল প্রান্তের মধ্যবর্তী পার্থক্যকে ভাগ করা হয়।
বেন্ডিং প্রক্রিয়াকরণের সর্বনিম্ন আকার প্রসেসিং মোল্ড দ্বারা সীমাবদ্ধ, এবং সর্বোচ্চ প্রক্রিয়াকরণের আকার প্রসেসিং মেশিনের আকৃতি দ্বারা নির্ধারিত হয়। স্বাভাবিক পরিস্থিতিতে, যখন Z-ভাঁজ করা উপাদানের অভ্যন্তরীণ মাত্রা ৩.৫ টনের কম হয়, তখন সেগমেন্টাল ডিফারেনশিয়াল মোড প্রক্রিয়াকরণ ব্যবহার করা হয়। যখন এটি ৩.৫ টনের বেশি হয়, তখন সাধারণ প্রক্রিয়াকরণ পদ্ধতি অবলম্বন করা হয়।
>নির্ভরতার নীতি
①সুবিধাজনক অবস্থান এবং ভালো স্থিতিশীলতা।
২সাধারণ অবস্থানটি এল-ফোল্ডের মতোই।
③দ্বিতীয় পর্যায়ের অবস্থানের জন্য প্রয়োজন যে, প্রক্রিয়াজাত ওয়ার্কপিস এবং নিচের ডাই যেন সমান্তরালভাবে থাকে।
>সতর্কতা
①এল-ভাঁজের প্রক্রিয়াকরণ কোণটি সঠিক হতে হবে, সাধারণত ৮৯.৫—৯০ ডিগ্রি।
২রুলটি পিছনে টানার সময় ওয়ার্কপিসের বিকৃতির দিকে মনোযোগ দিন।
③প্রক্রিয়াকরণের ক্রম অবশ্যই সঠিক হতে হবে।
④বিশেষ প্রক্রিয়াকরণের জন্য নিম্নলিখিত পদ্ধতিগুলো ব্যবহার করা যেতে পারে:
কেন্দ্র রেখা পৃথকীকরণ পদ্ধতি (উৎকেন্দ্রিক প্রক্রিয়াকরণ)
ছোট V প্রক্রিয়াকরণ (নমন সহগ বৃদ্ধি করার প্রয়োজন)
সহজ ছাঁচ তৈরি
নিচের ডাইটির পুনর্গঠন
4. উল্টো ভাঁজ করে চ্যাপ্টা করুন
বিপরীত ভাঁজের সমতলকরণকে ডেড এজ-ও বলা হয়।
ডেড এজ প্রক্রিয়াকরণের ধাপসমূহ:
① প্রথমে প্রায় ৩৫ ডিগ্রি কোণে বাঁকিয়ে প্রবেশ করান।
২ একটি ফ্ল্যাটেনিং ডাই ব্যবহার করে এটিকে সমতল ও টানটান না হওয়া পর্যন্ত চ্যাপ্টা করুন।
>মোড নির্বাচন
উপাদানের পুরুত্বের ৫-৬ গুণ অনুযায়ী, নিচের ছাঁচের ভি-গ্রুভের প্রস্থ ৩০ ডিগ্রি গভীরতার সাথে নির্বাচন করুন এবং মেশিনিং ডেড এজের নির্দিষ্ট শর্ত অনুসারে উপরের ছাঁচটি নির্বাচন করুন।
>সতর্কতা
ডেড সাইডের দুই পাশের সমান্তরালতার দিকে মনোযোগ দিন। ডেড সাইডের প্রসেসিং সাইজ বেশি হলে, চ্যাপ্টা দিকটি প্রথমে ভাঁজ করে তারপর চ্যাপ্টা করা যেতে পারে। ছোট ডেড এজের ক্ষেত্রে প্রসেসিংয়ের জন্য প্যাডিং ব্যবহার করা যেতে পারে।
5. প্রেস হার্ডওয়্যার
সাধারণত একটি ক্যাভিটি, একটি ফিক্সচার এবং অন্যান্য সহায়ক মোল্ড প্রক্রিয়াকরণ ব্যবহার করে, একটি ফোল্ডিং মেশিনের সাহায্যে হার্ডওয়্যারগুলোকে চাপ দিয়ে জোড়া লাগানো হয়।
সাধারণত কম্প্রেশন নাট, কম্প্রেশন স্টাড, কম্প্রেশন স্ক্রু এবং অন্যান্য হার্ডওয়্যার থাকে।
>সতর্কতা
①প্রক্রিয়াকরণের জন্য যখন ওয়ার্কপিসের আকৃতি এড়িয়ে চলার প্রয়োজন হয়, তখন সেই অবস্থানটি পরিহার করা উচিত।
২প্রক্রিয়াকরণের পরে, টর্ক পরীক্ষা করুন, থ্রাস্ট মান অনুযায়ী হচ্ছে কিনা তা দেখুন, এবং হার্ডওয়্যার ও ওয়ার্কপিস সমান্তরাল ও দৃঢ়ভাবে সংযুক্ত আছে কিনা তা যাচাই করুন।
③বাঁকানোর পরে, মেশিন টুলের পাশে চাপ দেওয়ার সময়, প্রক্রিয়াকরণের অবস্থান এবং ছাঁচের সমান্তরালতার দিকে মনোযোগ দিন।
④যদি এটি একটি স্ফীতি হয়, তবে অনুগ্রহ করে খেয়াল রাখবেন যেন স্ফীতিটিতে কোনো ফাটল না থাকে এবং স্ফীতিটি ওয়ার্কপিসের পৃষ্ঠতলের চেয়ে উঁচু না হয়।
6. সাধারণ ছাঁচ গঠন
সহজ ছাঁচ গঠনের সাধারণ প্রক্রিয়াকরণ বিষয়বস্তুর মধ্যে রয়েছে: ক্ষুদ্র প্রস্থচ্ছেদ পার্থক্য, হুক, ড্র ব্রিজ, ড্র ব্যাগ, প্রেস শ্র্যাপনেল এবং কিছু অনিয়মিত আকৃতি।
সহজ ছাঁচের নকশা নীতি বলতে “লেজার কাটিং সহজ ছাঁচের নকশা নীতি” বোঝায়।
ইজি মোল্ডগুলো সাধারণত ব্যবহারের পরে নির্দিষ্ট স্থানে বসে যায় বা নিজে থেকেই নির্দিষ্ট স্থানে চলে আসে।
সহজ ছাঁচ প্রক্রিয়াকরণের মাধ্যমে উপরোক্ত বিষয়বস্তু প্রক্রিয়াকরণের সবচেয়ে গুরুত্বপূর্ণ বিষয় হলো, এর কার্যকারিতা ও সংযোজনের প্রয়োজনীয়তা যেন প্রভাবিত না হয় এবং এর বাহ্যিক রূপ স্বাভাবিক থাকে।
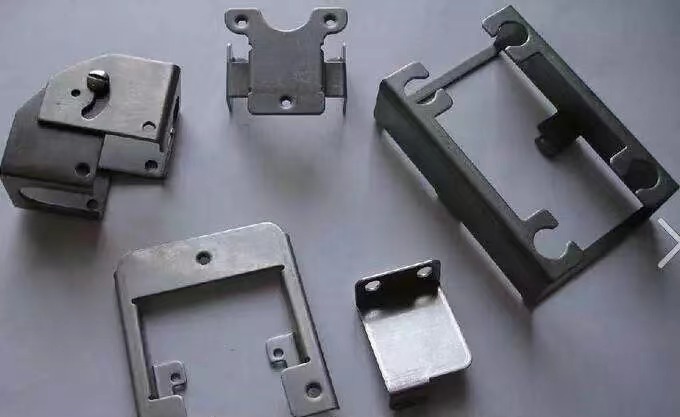
2. ফোল্ডিং মেশিন প্রক্রিয়াকরণে সাধারণ সমস্যা এবং তার সমাধান
১. প্রক্রিয়াকরণের সময় পিছলে যাওয়ার ঘটনা
>কারণ বিশ্লেষণ:
①সাধারণত, বেন্ডিং মোল্ড নির্বাচন করার সময় (4-6)T এর V গ্রুভের প্রস্থ নির্বাচন করা হয়। যখন বেন্ডিংয়ের আকার নির্বাচিত V-গ্রুভের প্রস্থের অর্ধেকের চেয়ে কম হয়, তখন পিছলে যাওয়ার ঘটনা ঘটবে।
২নির্বাচিত V খাঁজটি খুব বড়
③প্রক্রিয়া চিকিৎসা
>সমাধান;
①সেন্টারলাইন বিচ্যুতি পদ্ধতি (উৎকেন্দ্রিক প্রক্রিয়াকরণ)। যদি বাঁকানো উপাদানের অভ্যন্তরীণ মাত্রা (4-6)T/2 এর চেয়ে ছোট হয়, তবে যতটা সম্ভব পূরণ করুন।
২আস্তরণ সামগ্রীর প্রক্রিয়াকরণ।
③বাঁকানোর জন্য একটি ছোট V খাঁজ এবং চাপ প্রয়োগের জন্য একটি বড় V খাঁজ ব্যবহার করুন।
④ছোট আকারের ভি-গ্রুভ বেছে নিন।
২. অভ্যন্তরীণ বাঁকানোর প্রস্থ আদর্শ ছাঁচের প্রস্থের চেয়ে কম।
>কারণ বিশ্লেষণ:
যেহেতু ফোল্ডিং বেডের নিচের মোল্ডের সর্বনিম্ন আদর্শ প্রস্থ ১০ মিমি, তাই বাঁকানো অংশটি ১০ মিমি-এর কম হবে। যদি এটি ৯০-ডিগ্রি বাঁক হয়, তবে এর দৈর্ঘ্য √2(L+V/2)+T-এর কম হবে না। এই ধরনের বাঁকানোর জন্য, মোল্ডের স্থানচ্যুতি এড়াতে এবং ওয়ার্কপিস বাতিল হওয়া বা নিরাপত্তা দুর্ঘটনা এড়ানোর জন্য মোল্ডটিকে অবশ্যই মোল্ড বেসে স্থির করতে হবে (তবে উপরের দিকে নড়াচড়ার স্বাধীনতা সীমাবদ্ধ নয়)।
>সমাধান:
①আকার বৃদ্ধি করুন (গ্রাহকের সাথে আলোচনা সাপেক্ষে), অর্থাৎ, ভেতরের ভাঁজের প্রস্থ বৃদ্ধি করুন।
২সহজ ছাঁচ প্রক্রিয়াকরণ
③ঘষার সরঞ্জাম (এর ফলে প্রক্রিয়াকরণ খরচ বৃদ্ধি পাবে)
৩. ছিদ্রটি বাঁকানোর রেখার খুব কাছাকাছি থাকায়, বাঁকানোর ফলে ছিদ্রটি উপাদানটিকে টেনে নেবে এবং উপাদানটি ঘুরে যাবে।
>কারণ বিশ্লেষণ:
ধরা যাক, ছিদ্র এবং বাঁকানো রেখার মধ্যবর্তী দূরত্ব L, যখন L<(4–6)T/2 হবে, তখন ছিদ্রটি বস্তুটিকে টেনে নেবে। এর প্রধান কারণ হলো, বাঁকানোর প্রক্রিয়ার সময় টান বলের কারণে বস্তুটি বিকৃত হয়, যার ফলে বস্তুটি টেনে নেওয়া এবং ঘুরে যাওয়ার ঘটনা ঘটে।
বিভিন্ন প্লেটের পুরুত্বের জন্য, বিদ্যমান স্ট্যান্ডার্ড ছাঁচের খাঁজের প্রস্থ অনুসারে, সর্বনিম্ন L মান নিম্নরূপ:
>সমাধান:
①আকার বাড়িয়ে নিন এবং আকার দেওয়ার পর ভাঁজ করা প্রান্তটি ছেঁটে দিন।
২ছিদ্রটিকে বাঁকানোর রেখা পর্যন্ত প্রসারিত করুন (এর ফলে বাহ্যিক রূপ ও কার্যকারিতার উপর কোনো প্রভাব পড়বে না এবং গ্রাহকের সম্মতি থাকতে হবে)।
③সেকেন্ড প্রসেসিং বা ক্রিম্পিং প্রসেসিং
④ছাঁচ কেন্দ্রবিচ্যুত প্রক্রিয়াকরণ
⑤গর্তের আকার পরিবর্তন করুন
৪. টানা প্রান্ত এবং বাঁকানো রেখার মধ্যে দূরত্ব কম হলে, বাঁকানোর পর টানা অংশটি বিকৃত হয়ে যায়।
>কারণ বিশ্লেষণ:
যখন L<(4–6)T/2, তখন ড্রয়িংটি নিচের ডাইয়ের সংস্পর্শে থাকার কারণে, বেন্ডিং প্রক্রিয়ার সময় বলের প্রভাবে ড্রয়িংটি বিকৃত হয়।
>সমাধান:
①সেকেন্ড প্রসেসিং বা ক্রিম্পিং প্রসেসিং।
২ড্রয়িংয়ের আকার পরিবর্তন করুন।
③বিশেষ ছাঁচ প্রক্রিয়াকরণ ব্যবহার করে
④ছাঁচ কেন্দ্রবিচ্যুত প্রক্রিয়াকরণ
৫. দীর্ঘ মৃত প্রান্তটি সমতল করার পর বেঁকে যায়।
>কারণ বিশ্লেষণ:
দীর্ঘ ডেড এজ থাকার কারণে, চ্যাপ্টা করার সময় এটি শক্তভাবে সংযুক্ত থাকে না, যার ফলে চ্যাপ্টা করার পর প্রান্তটি বেঁকে যায়।﹔এই পরিস্থিতিটি সমতল করার অবস্থানের সাথে অনেকাংশে জড়িত, তাই সমতল করার সময় অবস্থানের দিকে মনোযোগ দিন।
>সমাধান:
①ডেড এজগুলো ভাঁজ করার আগে বাঁকা কোণাগুলো ভাঁজ করুন (চিত্র দেখুন), এবং তারপর সেগুলোকে সমান করে দিন।
২একাধিক ধাপে সমতল করুন:
প্রথমে প্রান্তটি চাপুন যাতে মৃত প্রান্তটি নিচের দিকে বেঁকে যায়।
শিকড়গুলো সমতল করুন।
দ্রষ্টব্য: সমতল করার কার্যকারিতা পরিচালনাকারীর দক্ষতার উপর নির্ভরশীল, তাই সমতল করার সময় প্রকৃত পরিস্থিতির দিকে মনোযোগ দিন।
৬. বেশি উচ্চতার উত্তোলনযোগ্য সেতু সহজে ভেঙে যায়।
>কারণ বিশ্লেষণ:
①ড্রব্রিজটির উচ্চতা অতিরিক্ত বেশি হওয়ায় এর উপাদান মারাত্মকভাবে প্রসারিত হয়ে ছিঁড়ে যায়।
২ইজি মোল্ডের কোণাগুলো ঘষা হয়নি অথবা ঘষা যথেষ্ট হয়নি।
③উপাদানটির দৃঢ়তা খুবই দুর্বল অথবা ব্রিজের কাঠামোটি খুব সরু।
>সমাধান:
①ভাঙা দিকের যান চলাচলের ছিদ্রটি লম্বা করুন।
২পাম্পিং ব্রিজের প্রস্থ বাড়ান।
③আর্ক ট্রানজিশন বাড়ানোর জন্য ইজি মোল্ডের R অ্যাঙ্গেল গ্রাইন্ড করা হচ্ছে।
④ড্র ব্রিজে লুব্রিকেটিং অয়েল যোগ করুন। (অতএব, এই পদ্ধতিটি ওয়ার্কপিসের পৃষ্ঠকে নোংরা করে তুলবে, তাই এটি অ্যালুমিনিয়ামের যন্ত্রাংশ ইত্যাদির জন্য ব্যবহার করা যাবে না।)
৭. সহজ ছাঁচ প্রক্রিয়াকরণের সময়, প্রক্রিয়াকরণের আকার পরিবর্তিত হবে
>কারণ বিশ্লেষণ:
মেশিনিং প্রক্রিয়ার সময় ওয়ার্কপিসের উপর সম্মুখমুখী চাপ প্রয়োগের কারণে, ওয়ার্কপিসটি সামনের দিকে সরে যায়, যার ফলে সামনের ক্ষুদ্র আনত কোণ L-এর মান বৃদ্ধি পায়।
>সমাধান:
①ছবিতে চিহ্নিত ছায়াচ্ছন্ন অংশটি মুছে ফেলুন। সাধারণত পার্থক্যের সমান পরিমাণ পূরণ করুন।
২ইজি মোল্ডের সমস্ত সেলফ-পজিশনিং অংশগুলো ঘষে তুলে ফেলুন এবং ব্যবহারের জন্য পরিবর্তন করার পর অবস্থানটি সেট করুন।
৮. খোলার পর মোট মাপ খুব ছোট বা খুব বড় হয়, যা গোলাকার পৃষ্ঠের সাথে মেলে না।
>কারণ বিশ্লেষণ:
①প্রকল্পটি ভুলভাবে সম্প্রসারিত করা হয়েছে।
২ব্ল্যাঙ্কিং সাইজটি ভুল।
>সমাধান:
বিচ্যুতির দিকের মোট বিচ্যুতির পরিমাণ এবং বাঁকানোর ছুরির সংখ্যা অনুসারে, প্রতিটি ভাঁজের জন্য বরাদ্দকৃত বিচ্যুতি গণনা করা হয়।
যদি গণনাকৃত বন্টন সহনশীলতা, সহনশীলতার সীমার মধ্যে থাকে, তবে ওয়ার্কপিসটি গ্রহণযোগ্য।
আকার খুব বড় হলে, এটিকে একটি ছোট V খাঁজ দিয়ে প্রক্রিয়াজাত করা যেতে পারে।
আকার খুব ছোট হলে, এটিকে একটি বড় V খাঁজ দিয়ে প্রক্রিয়াজাত করা যেতে পারে।
৯. ছিদ্রটি বন্ধ করার পর তা ফেটে যাবে, অথবা জোড়টি আঁটসাঁট হবে না এবং বিকৃত হয়ে যাবে।
>কারণ বিশ্লেষণ:
①ফেটে যাওয়ার কারণ হলো পাঞ্চিং পাঞ্চের R কোণ খুব ছোট হওয়া অথবা ফ্ল্যাঞ্জিংয়ের বুর খুব বড় হওয়া।
২পাম্পিং হোলের অপর্যাপ্ত প্রসারণের কারণে বায়ুরোধী অবস্থাটি তৈরি হয়েছে।
③ছিদ্রের স্থানচ্যুতি অথবা ভুল সংযোগ পদ্ধতির কারণে এই বিকৃতি ঘটে।
>সমাধান:
①এর পরিবর্তে বড় R কোণযুক্ত একটি পাঞ্চ ব্যবহার করুন।
দ্রষ্টব্য: ছিদ্রটি ফ্ল্যাঞ্জ করা হলে এর চারপাশে অমসৃণ প্রান্ত তৈরি হয়।
২চাপ বাড়ালে সালাদের গর্তটি বড় ও গভীর হবে, এর পরিবর্তে একটি বড় R-কোণযুক্ত পাঞ্চ ব্যবহার করুন।
③জোড়া লাগানোর পদ্ধতি এবং ছিদ্র স্থানচ্যুতির কারণ পরিবর্তন করুন।
১০. চাপ দেওয়ার পর স্টাডটি বেঁকে যায় বা বিকৃত হয়ে যায়।
>কারণ বিশ্লেষণ:
①পণ্যটি প্রক্রিয়াজাত করার সময় কোনো সমতল কার্যবস্তু থাকে না।
২ওয়ার্কপিসের নিচের পৃষ্ঠের চাপ অসম অথবা চাপটি খুব বেশি।
>সমাধান:
①স্টাডটি চাপ দেওয়ার সময় ওয়ার্কপিসটিকে অবশ্যই সমতল করতে হবে।
২সহায়ক কাঠামোটি তৈরি করুন।
③চাপ পুনরায় সামঞ্জস্য করুন।
④নিম্ন পৃষ্ঠের বলের পরিসর বাড়ান এবং উচ্চ পৃষ্ঠের বলের পরিসর কমান।
১১. উচ্চতার পার্থক্যের পর উভয় বাহু সমান্তরাল নয়।
>কারণ বিশ্লেষণ:
①ছাঁচটি ক্রমাঙ্কিত নয়।
২উপরের ও নিচের ডাই গ্যাসকেটগুলো সঠিকভাবে সমন্বয় করা হয়নি।
③ছাঁচের উপরের এবং নিচের পৃষ্ঠে বিভিন্ন বিকল্প রয়েছে।
>সমাধান:
①ছত্রাকটি পুনরায় পরীক্ষা করুন।
২গ্যাসকেটটি বাড়ান বা কমান। (নির্দিষ্ট সমন্বয় পদ্ধতির জন্য, “সেগমেন্ট প্রসেসিং টেকনোলজি” দেখুন।)
③ছাঁচটি খামখেয়ালী।
④পৃষ্ঠতলটি এমনভাবে পরিবর্তন করুন, যাতে ছাঁচের উপরের এবং নিচের পৃষ্ঠতল একই হয়।
১২. পণ্যটির উপরিভাগের ভাঁজটি খুব গভীর
>কারণ বিশ্লেষণ:
①নিচের ছাঁচের V খাঁজটি ছোট
২নিচের ছাঁচের V খাঁজের R কোণটি ছোট
③উপাদানটি খুব নরম।
>সমাধান:
①বড় V খাঁজ প্রক্রিয়াকরণ ব্যবহার করে
২বৃহৎ R কোণ ছাঁচ প্রক্রিয়াকরণ ব্যবহার করুন
③বিছানার উপকরণ বাঁকানো (স্টিল প্যাড বা উগ্লিয়াড)
১৩. বাঁকানোর পর নিকটবর্তী বাঁকটি বিকৃত হয়ে যায়।
>কারণ বিশ্লেষণ:
বাঁকানোর প্রক্রিয়ার সময় মেশিনটি দ্রুত চলে এবং বিকৃতি প্রক্রিয়া চলাকালীন ওয়ার্কপিসটির ঊর্ধ্বমুখী বাঁকানোর গতি, ওয়ার্কপিসটি ধরে থাকা অপারেটরের হাতের নড়াচড়ার গতির চেয়ে বেশি হয়।
>সমাধান:
①মেশিনের অপারেটিং গতি কমান
২অপারেটরের হ্যান্ড সাপোর্টের গতি বাড়ান।
১৪. অ্যালুমিনিয়ামের অংশ বাঁকালে তাতে ফাটল ধরার প্রবণতা থাকে।
>কারণ বিশ্লেষণ:
যেহেতু AL উপাদানটির একটি বিশেষ স্ফটিক কাঠামো রয়েছে, তাই সমান্তরাল রেখাগুলো বাঁকালে এটি সহজেই ভেঙে যায়।
>সমাধান:
①ব্লাঙ্কিং করার সময়, অ্যালুমিনিয়াম উপাদানটি বাঁকানোর দিকের সাথে লম্বভাবে কাটার কথা বিবেচনা করুন (এমনকি যদি উপাদানটির বাঁকানোর দিকটি রেখার সাথে লম্ব হয়)।
২উপরের ছাঁচের R কোণ বাড়ান
পোস্ট করার সময়: জুন-০৩-২০২১