
जाड प्लेट्सची वैशिष्ट्ये: प्लेट जेवढी जाड असते, तेवढी कापल्यानंतरची गुणवत्ता कमी होते. जर तुम्ही योग्य डिबरिंग उपकरणांचा वापर केला, तर तुम्ही कापल्यामुळे तयार झालेले सर्व प्रकारचे बर्स सहजपणे काढू शकता. त्याच वेळी, तुमच्यासाठी उच्च प्रक्रिया सुरक्षा आणि कमी उत्पादन खर्च सुनिश्चित करता येतो.
जेव्हा शीटची जाडी दहा मिलिमीटर किंवा त्याहून अधिक होते, तेव्हा मोठ्या प्रमाणावर वापरली जाणारी लेझर कटिंग प्रक्रिया तिच्या कार्यात्मक मर्यादेपर्यंत पोहोचते. अशा वेळी, फाउंड्री कंपन्या सहसा त्याऐवजी प्लाझ्मा कटिंग किंवा फ्लेम कटिंगसारख्या इतर प्रक्रिया वापरतात. प्लाझ्मा कटिंग प्रक्रियेमध्ये, ३००००°C पर्यंत तापमानाचा गॅस जेट प्लाझ्मा अवस्थेतील पदार्थाला वितळवून कटिंग पूर्ण करतो; तर फ्लेम कटिंगमध्ये, कापण्यासाठी खाचेच्या बाजूने पदार्थाचा प्रज्वलन बिंदू किमान ११५०°C पर्यंत (नॉन-अलॉय स्टीलसाठी) वाढवला जातो.
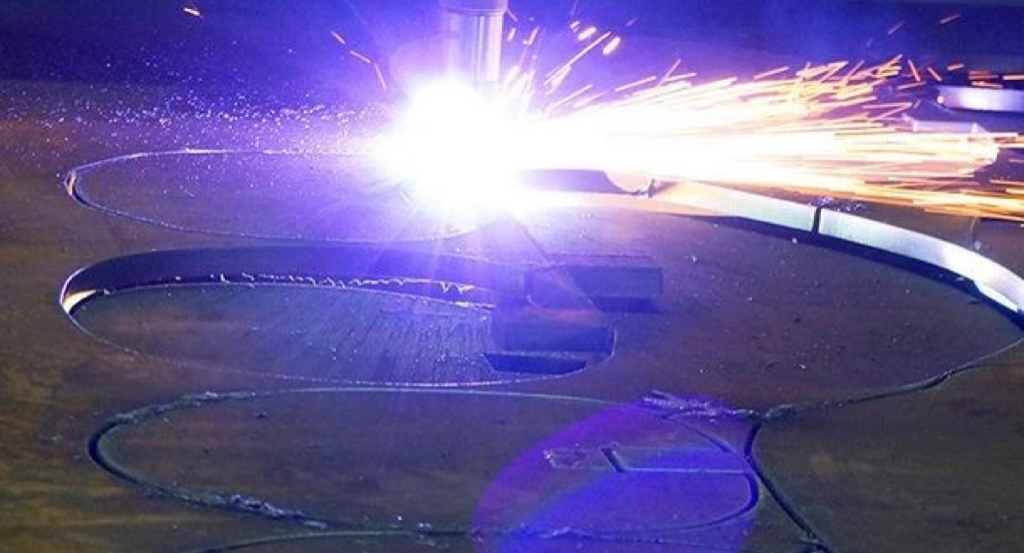
कटिंगमुळे निर्माण होणारे उच्च तापमान वर्कपीसवर खुणा सोडते आणि बर्स तयार करते. मटेरियल जितके जास्त गरम असेल, तितके बर्स अधिक स्पष्ट दिसतात - ३ मिमी किंवा त्याहून अधिक जाडीचे बर्स असणे असामान्य नाही. शीट मेटलच्या भागांची जाडी, मटेरियलची गुणवत्ता आणि रचना, पृष्ठभागाचे आणि कटिंग भागांचे तापमान इत्यादी इतर घटक देखील बर्स तयार होण्यास कारणीभूत ठरू शकतात. याव्यतिरिक्त, उपकरणाचे प्रोसेसिंग पॅरामीटर सेटिंग देखील एक प्रभाव टाकणारा घटक आहे: कर्मचाऱ्यांकडून ऑपरेशन दरम्यान इष्टतम कटिंग सेटिंगपासून जितके जास्त विचलन होते, तितके जास्त बर्स कटिंगमुळे तयार होतात. प्लाझ्मा कटिंग प्रक्रियेमध्ये, जर कटिंगचा वेग खूप कमी असेल, तर त्यामुळे बर्स तयार होण्याची प्रक्रिया अधिकच वाढते. सारांश, विविध घटकांच्या प्रभावामुळे, वर्कपीसच्या पृष्ठभागावर कमी-अधिक प्रमाणात मोठे किंवा लहान बर्स तयार होतात. अनेक अंतर्गत कट किंवा अंतर्गत छिद्रे असलेल्या लहान भागांच्या तुलनेत, साध्या बाह्य कडा असलेल्या मोठ्या भागांवर कटिंग दरम्यान कमी बर्स तयार होतात.
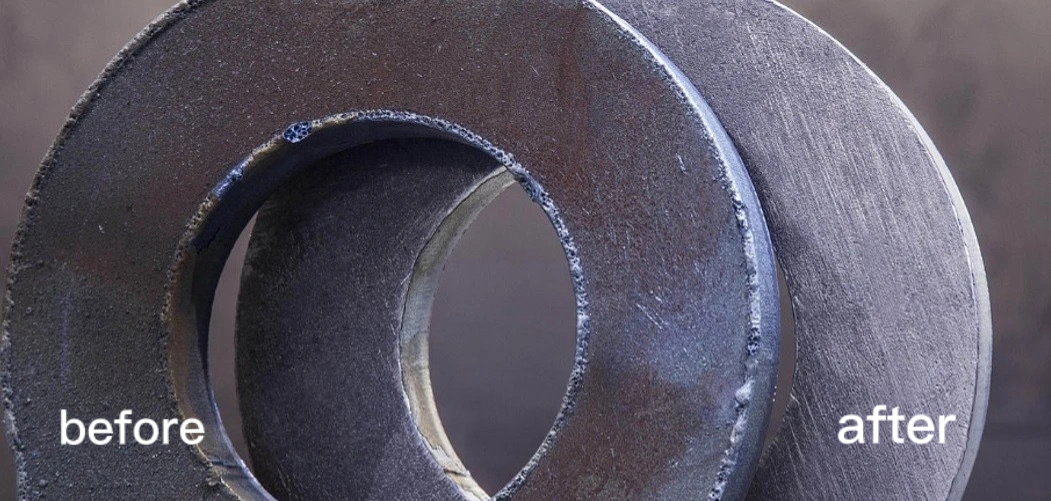
मोठे खरखरे सहजपणे काढा
काही प्रकरणांमध्ये, विशिष्ट आकाराचे बर्स सहजपणे काढून टाकता येतात: ज्योतीने कापलेला भाग थंड होऊ द्या, आणि नंतर तो जमिनीवर, पॅलेटवर किंवा कंटेनरमध्ये ठेवा. तथापि, या प्रक्रियेत कोणतीही सुरक्षा नसते. वरील कामांमुळे होणारे धोके टाळण्यासाठी संबंधित कर्मचारी किंवा ऑपरेटरने योग्य संरक्षक कपडे घालणे आवश्यक आहे. दुसरीकडे, हे हाताने पॉलिशिंग आणि डिबरिंग करणे वेळखाऊ आणि कष्टाचे आहे. कामादरम्यान उपकरणाच्या कंपनामुळे निर्माण होणारा सततचा भार कर्मचाऱ्यांच्या आरोग्यासाठी धोकादायक ठरू शकतो.
अशा प्रकारच्या जड प्रक्रियेच्या कामासाठी, तुलनेने खडतर औद्योगिक वातावरणात डिबरिंग मशीन वापरणे हा एक चांगला पर्याय आहे. डिबरिंग मशीन हाताने प्रक्रिया करण्यासाठी खूप जड असलेले शीट मेटलचे भाग हाताळू शकते. अनुभवाने हे सिद्ध झाले आहे की जाड प्लेट्सवरील मोठे बर्स काढण्यासाठी डिबरिंग रोलर हे सर्वोत्तम साधन आहे - ते प्लाझ्मा किंवा फ्लेम कटिंग भागांवरील मोठे बर्स सुरक्षितपणे आणि विश्वसनीयपणे काढू शकते. डिबरिंग रोलर वर्कपीसच्या कडेला लवचिकपणे जोडलेला असतो आणि बर्स काढण्यासाठी त्यावर गुरुत्वाकर्षण लागू केले जाते. कटिंग प्रक्रियेदरम्यान काही मिलिमीटरने उष्णतेने विकृत झालेल्या शीट मेटलवरील बर्सदेखील ते यशस्वीरित्या काढू शकते. त्यानंतर पॉलिशिंग ब्रश युनिटद्वारे, वरच्या आणि खालच्या कडा गोलाकार केल्या जाऊ शकतात आणि पॉलिशिंग प्रक्रियेदरम्यान तयार झालेले दुय्यम बर्स देखील काढले जाऊ शकतात.
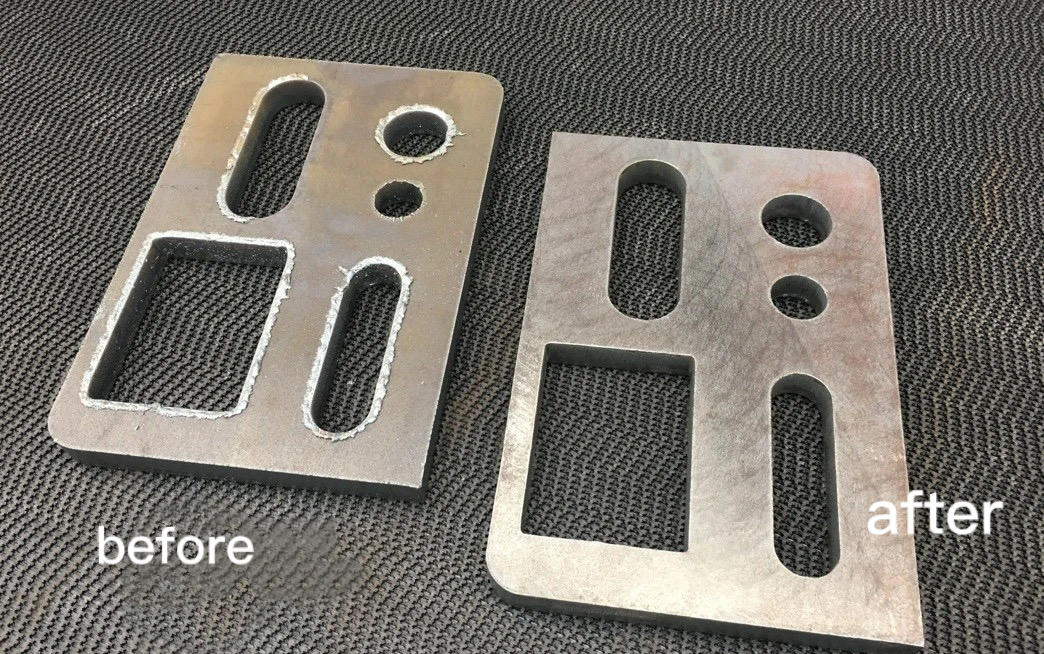
ज्योतीने कापलेल्या भागांचे अवशेष सहजपणे हाताळा
बर्स व्यतिरिक्त, फ्लेम कटिंगमुळे वर्कपीसच्या तळाशी स्लॅग आणि ऑक्साईडचे थर देखील तयार होतात. हे हट्टी घटक डिबरिंग मशीनमधील हॅमर पिनद्वारे काढले जाऊ शकतात. Aku EdgeBreaker® डिबरिंग मशीन मोठे बर्स आणि स्लॅग प्रभावीपणे काढू शकते. जोपर्यंत स्लॅग पूर्णपणे काढला जात नाही, तोपर्यंत हॅमर पिन वर्कपीसवर खालून आघात करते. हाताने केल्या जाणाऱ्या प्रक्रियेच्या तुलनेत, याचा फायदा असा आहे की जड वर्कपीस फिरवण्याची गरज नसते आणि ऑपरेटरला फक्त कापलेले वर्कपीस स्लॅग काढण्याच्या प्रक्रियेसाठी थेट उपकरणात टाकावे लागतात. यामुळे केवळ श्रमाचा ताण आणि संभाव्य धोके कमी होत नाहीत, तर संपूर्ण प्रक्रिया देखील सोपी होते. डिबरिंग उपकरणाच्या मदतीने, स्लॅग काढण्याचा वेग आणि विश्वसनीयता हाताने केल्या जाणाऱ्या कामांपेक्षा खूपच चांगली असते आणि प्रक्रिया सर्वसमावेशक असल्याने, डिबरिंगच्या संपूर्ण प्रक्रियेची सुरक्षितता सुनिश्चित होते.
पोस्ट करण्याची वेळ: २३ जून २०२१