
厚板の特性:板が厚くなるほど、切断後の品質は低下します。適切なバリ取り装置を使用すれば、切断によって発生するあらゆる種類のバリを容易に除去できます。同時に、高い工程安全性と低い製品コストを実現します。
板厚が10ミリメートル以上になると、広く用いられているレーザー切断プロセスは機能的な限界に達します。この場合、鋳造会社は通常、プラズマ切断や火炎切断などの他のプロセスを使用します。プラズマ切断プロセスでは、最高30000℃のガスジェットで材料をプラズマ状態に溶融させて切断を完了します。一方、火炎切断では、切断溝に沿って材料の発火点を少なくとも1150℃(非合金鋼の場合)まで上昇させて切断します。
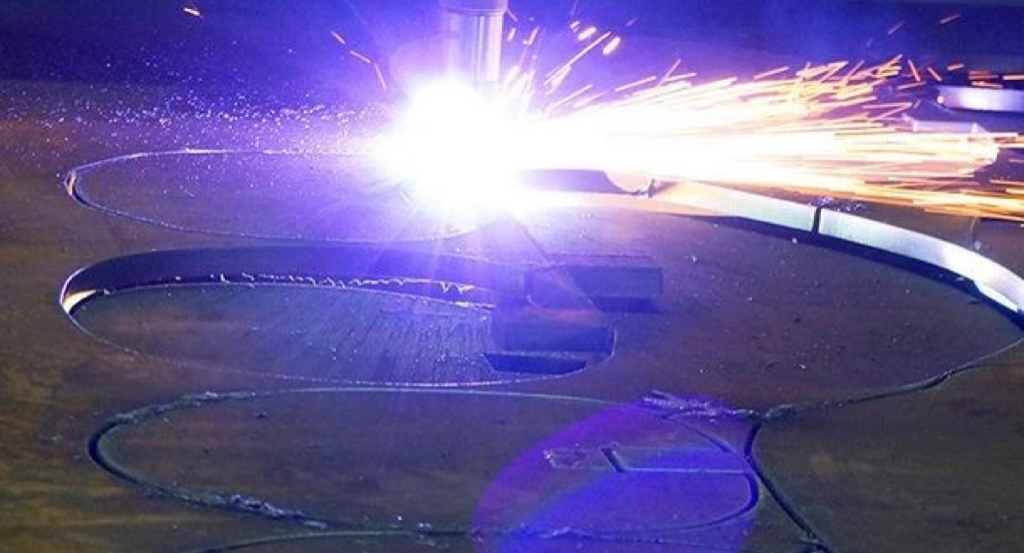
切断によって発生する高温は、ワークピースに痕跡を残し、バリを形成します。材料の温度が高いほどバリは目立ち、3mm以上の厚さのバリも珍しくありません。板金部品の厚さ、材料の品質と組成、表面温度や切断部の温度など、その他の要因もバリの形成を引き起こす可能性があります。さらに、装置の加工パラメータ設定も影響要因であり、作業員の操作中に最適な切断設定から大きくずれるほど、切断によって発生するバリが多くなります。プラズマ切断プロセスでは、切断速度が遅すぎると、バリの形成が悪化します。要約すると、さまざまな要因の作用により、ワークピースの表面には大小さまざまなバリが発生します。内部に多くの切り込みや穴がある小さな部品と比較して、単純な外形を持つ大きな部品は、切断時に発生するバリが少なくなります。
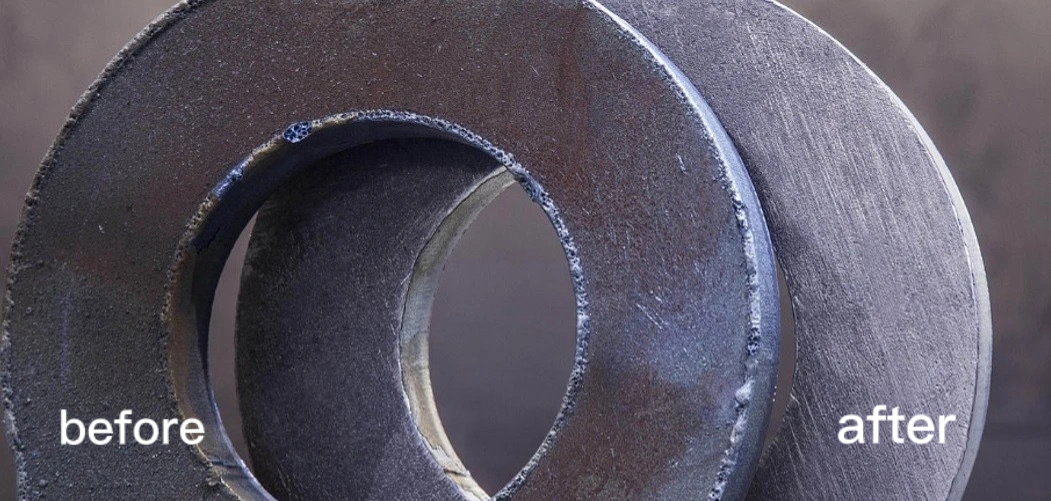
大きなバリを簡単に除去
場合によっては、特殊な形状のバリは簡単に除去できます。火炎切断した部品を冷ましてから、地面、パレット、またはコンテナに置くだけです。ただし、この作業には工程上の安全性がありません。関係者や作業員は、上記の作業によって生じる危険を防ぐために、適切な保護服を着用する必要があります。一方、この手作業による研磨とバリ取りは、時間と労力がかかります。作業中に工具の振動によって発生する継続的な負荷は、従業員の健康を危険にさらす可能性があります。
このような重作業には、比較的過酷な工業環境でバリ取り機を使用するのがより良い選択肢です。バリ取り機は、手作業で処理するには重すぎる板金部品を処理できます。バリ取りローラーは、厚板の大きなバリを除去するのに最適なツールであることが実証されています。プラズマ切断または火炎切断部品の大きなバリを安全かつ確実に除去できます。バリ取りローラーはワークピースの端に柔軟に取り付けられ、重力によってバリが除去されます。切断プロセス中に数ミリメートル熱変形した板金のバリも除去できます。その後、研磨ブラシユニットを通して、上下の端を丸めることができ、研磨プロセス中に発生した二次バリも除去できます。
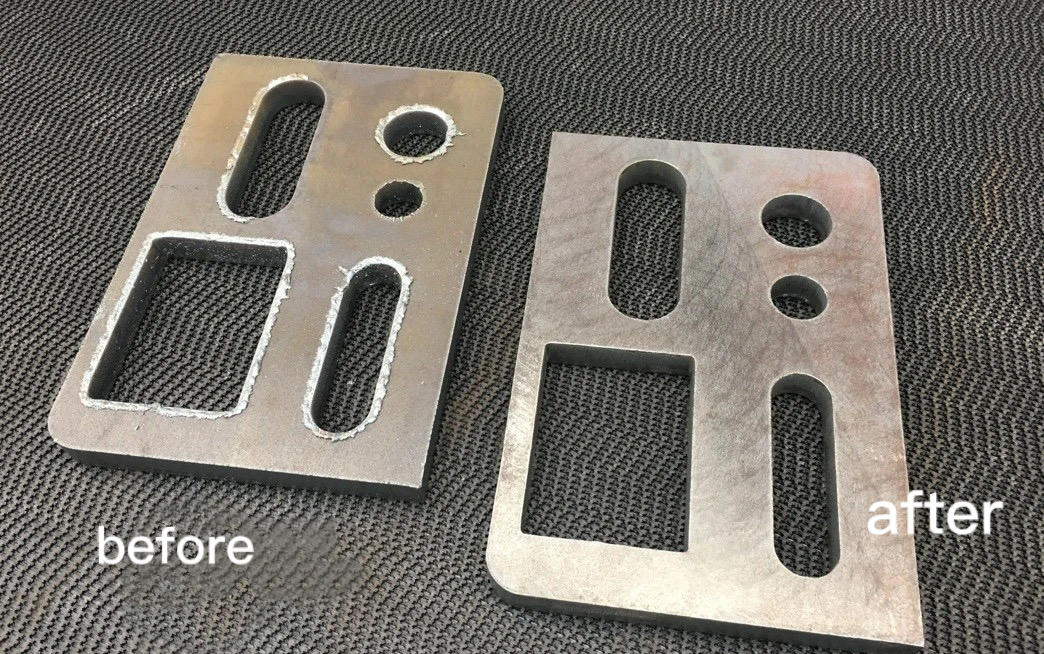
火炎切断部品の残渣も簡単に処理できます
バリに加えて、火炎切断ではワークピースの底面にスラグや酸化物層も形成されます。これらの頑固な要素は、バリ取り機のハンマーピンで除去できます。Aku EdgeBreaker® バリ取り機は、大きなバリやスラグを効果的に除去できます。ハンマーピンは、スラグが確実に除去されるまでワークピースを下から叩きます。手作業による処理と比較して、重いワークピースを回転させる必要がなく、オペレーターは切断されたワークピースをスラグ除去処理のために装置に直接投入するだけで済むという利点があります。これにより、労働力の負担と潜在的なリスクが軽減されるだけでなく、処理プロセス全体が簡素化されます。バリ取り装置を使用することで、スラグ除去の速度と信頼性は手作業よりもはるかに向上し、処理が包括的になるため、バリ取りプロセス全体の安全性が確保されます。
投稿日時:2021年6月23日