As máquinas de corte de pedra funcionan nun ambiente esixente. O po, o refrixerante, as lascas de pedra, as longas distancias de percorrido e o movemento frecuente poden danar rapidamente as guías expostas, os parafusos de bólas e outros compoñentes de precisión. Unha máquina debidamente especificadacuberta de fuelle para equipos de corte de pedraaxuda a protexer estes compoñentes, reducir o tempo de inactividade e prolongar a vida útil da máquina.
Esta guía explica os puntos clave a ter en conta ao elixir unha cuberta de fuelle.
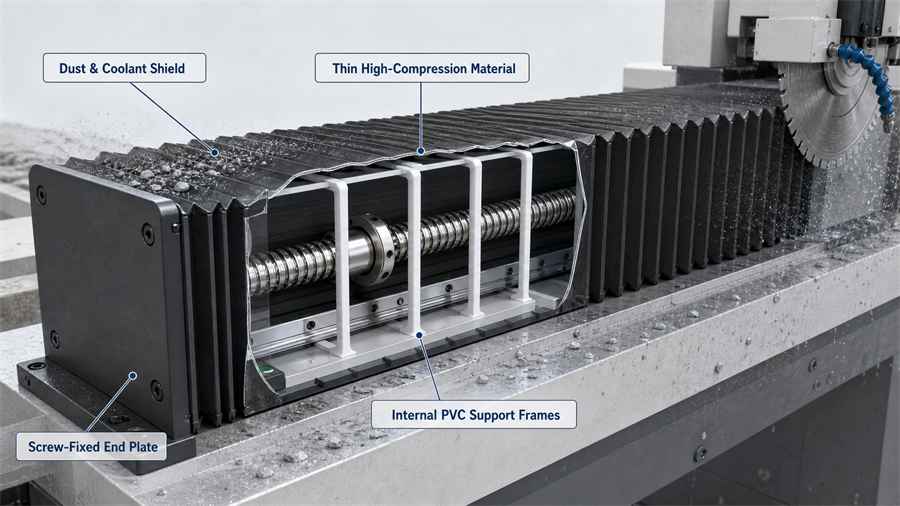
Figura 1. Unha cuberta de fuelle de longo percorrido debe combinar material exterior selado, unha estrutura plegable compacta, marcos de soporte internos de PVC e unha fixación segura da placa terminal.
1. Comprender as condicións de traballo dos equipos de corte de pedra
Antes de escoller unha cuberta, defina o entorno da máquina e os requisitos de movemento:
Alta exposición ao po:
● O procesamento da pedra xera po abrasivo fino que pode entrar nos compoñentes móbiles.
Salpicaduras de refrixerante e residuos:
● O fluído de corte, a lama e as partículas sólidas poden golpear a cuberta durante o funcionamento.
Carreiras longas:
● Os parafusos de bólas e as guías adoitan requirir unha protección prolongada nun longo rango de movemento.
Funcionamento de alta frecuencia:
● A extensión e compresión repetidas poden provocar que as cubertas débiles se deformen, colapsen ou fallen prematuramente.
A cuberta do fuelle debería deseñarse arredor destas condicións reais de funcionamento en lugar de seleccionarse só pola aparencia ou o prezo.
| Desafío operativo | Risco para a máquina | Requisito da cuberta do fuelle |
| Po de pedra abrasiva fina | Contaminación e desgaste das guías e dos parafusos de bólas | Material exterior e xuntas seladas e resistentes ao po |
| Refrixerante, lama e salpicaduras de lascas | Entrada de líquidos e degradación do material | Material resistente ao refrixerante con integridade de costuras fiable |
| Longa viaxe da máquina | Área de mecanizado utilizable reducida se a cuberta é voluminosa | Material delgado cunha alta taxa de compresión |
| Extensión e compresión frecuentes | Affundimento, colapso ou fracaso precoz | Marcos de soporte internos de PVC e puntos de conexión duradeiros |
2. Escolla de materiais para o rendemento de po, refrixerante e compresión
A selección de materiais inflúe directamente no rendemento da protección e na vida útil.
Priorizar a resistencia ao po
Para aplicacións de corte de pedra, o material de cuberta debe proporcionar unha protección fiable contra o po fino. Unha baixa resistencia ao po pode permitir que as partículas abrasivas cheguen ás pezas internas da máquina, o que aumenta o desgaste e as necesidades de mantemento.
Confirmar a resistencia do refrixerante
O material tamén debe resistir os fluídos de corte e a lama húmida. Un material de fuelle axeitado debe resistir a penetración de líquidos, a degradación da superficie e a perda de rendemento durante a exposición regular ao refrixerante e ás salpicaduras de sólidos.
Escolle un material delgado cunha alta taxa de compresión
As máquinas de carreira longa necesitan cubertas que ocupen o menor espazo posible cando se comprimen. Un material máis fino e axeitadamente deseñado pode mellorar a relación de compresión e axudar a maximizar a área de mecanizado efectiva.
Non obstante, un material delgado non debería significar un material débil. A selección final debe equilibrar a compacidade, a durabilidade e a protección.
3. Usar marcos internos de PVC para cubertas de fuelle de longo percorrido
Para as máquinas de corte de pedra con grandes distancias de percorrido, o soporte interno é esencial.
As estruturas de PVC melloran o soporte estrutural
● en toda a lonxitude da cuberta.
Os marcos internos axudan a evitar a flacidez
● cando a cuberta se estende e comprime repetidamente.
Unha estrutura reforzada mellora a durabilidade
● durante o funcionamento a longo prazo e de alta frecuencia.
Un soporte axeitado axuda a manter un movemento suave
● e reduce o risco de deformación ou danos prematuros.
Sen un reforzo interno axeitado, unha cuberta de fuelle longa pode colapsar ou perder a súa forma co tempo, especialmente en ambientes de procesamento de pedra cheos de po e húmidos.
4. Escolla conexións seguras da placa terminal
As placas extremas conectan a tapa do fuelle á máquina. Esta conexión debe ser forte, estable e doada de manter.
Un método de conexión ríxida, comofixación de parafuso, recoméndase porque proporciona:
● Instalación segura durante o movemento continuo da máquina
● Resistencia fiable á vibración e á forza de tracción
● Extracción máis sinxela para mantemento ou substitución
● Mellor capacidade de servizo a longo prazo que os métodos de fixación débiles ou temporais
O deseño da placa final tamén debe coincidir coa interface de montaxe da máquina para evitar problemas de instalación durante a montaxe final.
5. Seleccione a soldadura por calor de alta frecuencia como proceso de fabricación
O proceso de fabricación importa tanto como a selección do material. Para as cubertas de fuelle para cortar pedra,soldadura por calor de alta frecuenciaé unha forte recomendación.
Vantaxes da soldadura por calor de alta frecuencia
Soldaduras fortes:
● As unións son firmes e axeitadas para un uso industrial esixente.
Mellora da consistencia:
● Os produtos soldados son máis uniformes que os conxuntos pegados manualmente.
Compatibilidade ambiental:
● O proceso evita moitos problemas asociados co uso de adhesivos.
Produción favorable á exportación:
● Un proceso de baixa adherencia pode cumprir mellor as expectativas ambientais en mercados como o europeo.
Mellor selado contra o po:
● En comparación coas costuras cosidas, as unións termosoldadas deixan menos vías para a entrada de po fino.
Por que non pegar con cola?
A unión con cola pode ter menos consistencia e pode introducir problemas ambientais ou de compatibilidade de materiais. As unións adhesivas tamén poden volverse menos fiables cando se expoñen a refrixerante, po e movementos repetidos.
Por que non coser?
As cubertas cosidas poden ser axeitadas para certas aplicacións, pero os buratos das agullas e as costuras cosidas poden crear camiños para o po fino de pedra. Para entornos de procesamento de pedra abrasiva, a soldadura por calor de alta frecuencia xeralmente ofrece unha protección máis completa e un rendemento de costura máis forte.
Figura 2. A soldadura por calor de alta frecuencia crea unha costura selada continua sen os buratos de costura asociados coa construción cosida.
| Método de fabricación | Consistencia das articulacións | Sellado contra o po | Idoneidade do refrixerante | Recomendado para cortar pedra? |
| Unión con cola | Pode variar coa aplicación do adhesivo | Moderado | Depende da compatibilidade do adhesivo | Non preferido |
| Costura | Costura repetible, pero inclúe buratos para a agulla | Menor en ambientes con po fino | Aceptable para aplicacións máis lixeiras | Non preferido |
| Soldadura por calor de alta frecuencia | Alto e repetible | Selo continuo forte | Ben axeitado para operacións húmidas e poeirentas | Recomendado |
6. Definir os requisitos do produto antes da produción
Son necesarias especificacións precisas antes de comezar a fabricación. A información clave debe incluír:
1. Ambiente operativo
○ Nivel de po
○ Tipo de refrixerante e exposición a salpicaduras
○ Temperatura e frecuencia de funcionamento
2. Requisitos de materiais
○ Resistencia ao po
○ Resistencia ao refrixerante
○ Flexibilidade e rendemento de compresión
3. Datos dimensionais
○ Dimensións da sección transversal do fuelle
○ Lonxitude estendida
○ Lonxitude comprimida
○ Carreira de desprazamento requirida
○ Dimensións de montaxe da placa final
Unhas especificacións claras axudan a garantir que a cuberta do fuelle se axuste á máquina e funcione como se espera na produción.
7. Verificar a calidade mediante probas de mostras
A validación de mostras é un paso importante antes da produción en masa. Un enfoque práctico é producir dúas mostras:
Unha mostra para probas con clientes
● na máquina real
Unha mostra para probas de durabilidade interna
● en condicións repetidas de extensión e compresión
Durante a confirmación da calidade, comproba os seguintes puntos:
Compatibilidade da instalación:
● Pódense instalar correctamente as placas finais no equipo?
Rango de viaxe:
● A cuberta consegue a extensión máxima e a lonxitude mínima comprimida requiridas?
Integridade da soldadura:
● Falta algunha soldadura, zonas danadas ou seccións de unión débiles?
Suavidade do movemento:
● A cuberta móvese con suavidade sen dúbidas, atascamentos ou resistencia anormal?
Estabilidade estrutural:
● A cuberta mantén a súa forma durante ciclos de funcionamento repetidos?
As probas deben reflectir o movemento real da máquina e o ambiente real de procesamento da pedra sempre que sexa posible.
| Control de calidade | Que verificar | Enfoque de aceptación |
| Axuste da instalación | As placas finais aliñadas cos puntos de montaxe da máquina | Instalación segura e práctica sen axuste forzado |
| Dimensións estendidas e comprimidas | Percorrido máximo e lonxitude mínima comprimida | Carreira completa requirida preservando o espazo utilizable da máquina |
| Inspección de soldaduras | As zonas soldadas non presentan seccións faltantes, fendas nin danos visibles | Costuras continuas e intactas |
| Proba de execución | A cuberta móvese a través de ciclos repetidos | Movemento suave sen arrastre, atascamento ou vacilación |
| Soporte estrutural | A cuberta longa mantén o seu perfil previsto | Sen afundimentos nin colapso durante o funcionamento |
8. Avaliar coidadosamente os provedores de cubertas de fuelle
Escoller o provedor axeitado é esencial para un rendemento estable a longo prazo. Ten en conta os seguintes criterios:
Certificación da xestión da calidade:
● Selecciona un fabricante cun sistema de xestión da calidade establecido.
Credibilidade da marca:
● Preferir provedores con reputación probada no mercado e capacidade de produción fiable.
Experiencia na industria:
● Escolla unha empresa que teña servizos de corte de pedra, CNC, mecanizado ou aplicacións industriais similares.
Capacidade de confidencialidade:
● Confirmar que o provedor pode asinar un acordo de confidencialidade cando os debuxos, as dimensións da máquina ou os detalles do proxecto sexan confidenciais.
Soporte de mostras e probas:
● Un provedor cualificado debería ser capaz de proporcionar mostras e cooperar coa validación específica da aplicación.
Comunicación técnica:
● O provedor debe comprender o percorrido, a relación de compresión, o reforzo interno, as interfaces de montaxe e o ambiente de traballo.
| Criterio do provedor | Por que é importante |
| Certificación do sistema de xestión da calidade | Ofrece unha liña base para o control de procesos e a trazabilidade |
| Reputación industrial probada | Reduce o risco ao obter un compoñente de protección crítico para a máquina |
| Experiencia na industria da pedra, CNC ou mecanizado | Indica familiaridade cos requisitos de po abrasivo, refrixerante, viaxes e montaxe |
| Capacidade de acordo de confidencialidade | Protexe os debuxos da máquina, as dimensións e a información do proxecto |
| Soporte para mostras e probas de durabilidade | Permite a validación da aplicación antes da produción en masa |
Conclusión
A cuberta de fuelle axeitada para equipos de corte de pedra debería facer algo máis que cubrir un compoñente móbil. Debería resistir o po e o refrixerante, manter un tamaño compacto comprimido, permanecer soportada durante longos percorridos e usar unións fortes e seladas.
Para entornos de procesamento de pedra esixentes, unha configuración práctica é un material fino e resistente ao refrixerante con marcos internos de PVC, placas extremas fixadas con parafusos e costuras soldadas por calor de alta frecuencia. Combinado con probas de mostras e un provedor cualificado, este enfoque axuda a protexer os compoñentes da máquina e mellorar a fiabilidade dos equipos.
Data de publicación: 26 de outubro de 2026