Stenbearbetningsmaskiner arbetar i en krävande miljö. Damm, kylvätska, stenskott, långa förflyttningssträckor och frekvent rörelse kan snabbt skada exponerade styrskenor, kulskruvar och andra precisionskomponenter. En korrekt specificeradbälgkåpa för stenbearbetningsutrustninghjälper till att skydda dessa komponenter, minska driftstopp och ge maskinen en längre livslängd.
Den här guiden förklarar de viktigaste punkterna att tänka på när du väljer ett bälgskydd.
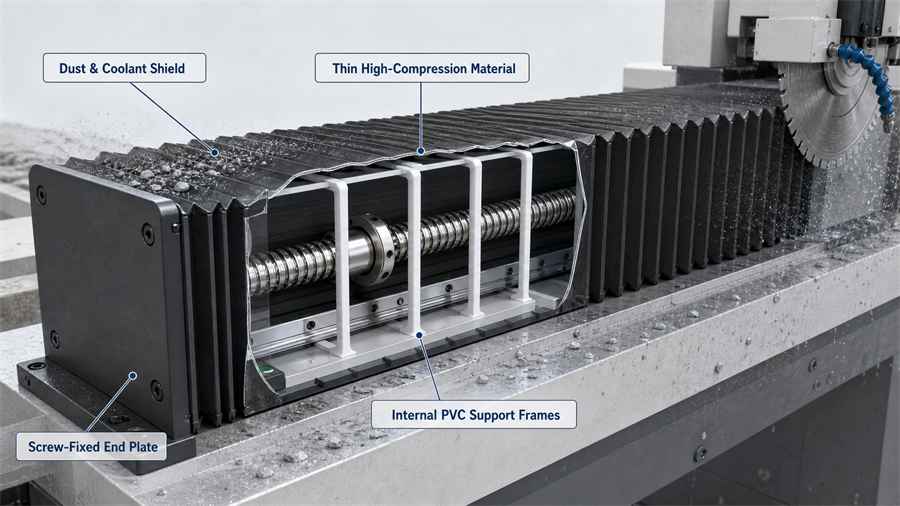
Figur 1. Ett bälglock med lång slaglängd bör kombinera ett förseglat yttermaterial, en kompakt vikbar struktur, interna PVC-stödramar och säker infästning av ändplattorna.
1. Förstå arbetsförhållandena för stenbearbetningsutrustning
Innan du väljer ett skydd, definiera maskinens miljö och rörelsekrav:
Hög dammexponering:
● Stenbearbetning genererar fint slipande damm som kan tränga in i rörliga komponenter.
Stänk av kylvätska och skräp:
● Skärvätska, slam och fasta partiklar kan träffa locket under drift.
Långa slaglängder:
● Kulskruvar och styrskenor kräver ofta utökat skydd över ett långt rörelseområde.
Högfrekvent drift:
● Upprepad utdragning och kompression kan orsaka att svaga skydd deformeras, kollapsar eller går sönder i förtid.
Bälgkåpan bör utformas utifrån dessa faktiska driftsförhållanden snarare än att väljas enbart utifrån utseende eller pris.
| Driftsutmaning | Risk för maskinen | Krav på bälgskydd |
| Fint slipande stendamm | Kontaminering och slitage av styrskenor och kulskruvar | Förseglat, dammtåligt yttermaterial och fogar |
| Stänk av kylvätska, slam och spån | Vätskeinträngning och materialnedbrytning | Kylvätskebeständigt material med pålitlig sömintegritet |
| Lång maskinväg | Minskad användbar bearbetningsyta om locket är skrymmande | Tunt material med högt kompressionsförhållande |
| Frekvent förlängning och kompression | Sackning, kollaps eller tidigt misslyckande | Interna PVC-stödramar och slitstarka anslutningspunkter |
2. Välj material med hänsyn till damm-, kylvätska- och kompressionsprestanda
Materialval påverkar direkt skyddets prestanda och livslängd.
Prioritera dammtålighet
För stenbearbetning bör täckmaterialet ge ett tillförlitligt skydd mot fint damm. Dålig dammbeständighet kan göra att slipande partiklar når inre maskindelar, vilket ökar slitage och underhållsbehov.
Bekräfta kylvätskemotståndet
Materialet bör även motstå skärvätskor och vått slam. Ett lämpligt bälgmaterial bör motstå vätskepenetration, ytförsämring och prestandaförlust vid regelbunden exponering för kylvätska och stänkande fasta ämnen.
Välj ett tunt material med högt kompressionsförhållande
Långslagiga maskiner behöver lock som tar upp så lite plats som möjligt när de komprimeras. Ett tunnare, korrekt konstruerat material kan förbättra kompressionsförhållandet och bidra till att maximera den effektiva bearbetningsytan.
Ett tunt material bör dock inte betyda ett svagt material. Det slutliga valet måste balansera kompakthet, hållbarhet och skydd.
3. Använd interna PVC-ramar för bälgskydd med lång slaglängd
För stenbearbetningsmaskiner med långa förflyttningsvägar är internt stöd avgörande.
PVC-ramar förbättrar strukturellt stöd
● över hela lockets längd.
Invändiga ramar hjälper till att förhindra att de hänger
● när locket upprepade gånger dras ut och komprimeras.
En förstärkt struktur förbättrar hållbarheten
● vid långvarig drift med hög frekvens.
Rätt stöd hjälper till att upprätthålla smidiga rörelser
● och minskar risken för deformation eller för tidig skada.
Utan tillräcklig inre förstärkning kan en lång bälgkåpa kollapsa eller förlora sin form med tiden, särskilt i dammiga och våta stenbearbetningsmiljöer.
4. Välj säkra ändplattförbindningar
Ändplattorna ansluter bälgkåpan till maskinen. Denna anslutning ska vara stark, stabil och lätt att underhålla.
En styv anslutningsmetod, såsomskruvfästning, rekommenderas eftersom det ger:
● Säker installation under kontinuerlig maskinrörelse
● Tillförlitlig motståndskraft mot vibrationer och dragkraft
● Enklare borttagning för underhåll eller utbyte
● Bättre långsiktig användbarhet än svaga eller tillfälliga fixeringsmetoder
Gavelplattans design bör också matcha maskinens monteringsgränssnitt för att undvika installationsproblem under slutmonteringen.
5. Välj högfrekvent värmesvetsning som tillverkningsprocess
Tillverkningsprocessen är lika viktig som materialvalet. För bälgskydd för stenbearbetning,högfrekvent värmesvetsningär en stark rekommendation.
Fördelar med högfrekvent värmesvetsning
Starka svetsfogar:
● Skarvarna är fasta och lämpliga för krävande industriell användning.
Förbättrad konsistens:
● Svetsade produkter är mer enhetliga än manuellt limmade sammansättningar.
Miljökompatibilitet:
● Processen undviker många problem i samband med användning av lim.
Exportvänlig produktion:
● En process med låg vidhäftning kan bättre stödja miljöförväntningarna på marknader som Europa.
Bättre dammtätning:
● Jämfört med sydda sömmar lämnar värmesvetsade fogar färre vägar för fint damm att tränga in.
Varför inte limma?
Limfogning kan ha lägre konsistens och kan orsaka problem med miljön eller materialkompatibiliteten. Limfogar kan också bli mindre tillförlitliga när de utsätts för kylvätska, damm och upprepad rörelse.
Varför inte sy?
Sydda skydd kan vara lämpliga för vissa tillämpningar, men nålhål och sydda sömmar kan skapa vägar för fint stendamm. För miljöer med slipande stenbearbetning ger högfrekvent värmesvetsning i allmänhet ett mer fullständigt skydd och starkare sömprestanda.
Figur 2. Högfrekvent värmesvetsning skapar en kontinuerlig förseglad söm utan de stygnhål som är förknippade med den sydda konstruktionen.
| Tillverkningsmetod | Ledkonsistens | Dammtätning | Lämplighet för kylvätska | Rekommenderas för stenhuggning? |
| Limbindning | Kan variera beroende på applicering av lim | Måttlig | Beror på limkompatibilitet | Inte föredraget |
| Sömnad | Repeterbara sömmar, men inkluderar nålhål | Lägre i miljöer med fint damm | Acceptabel för lättare applikationer | Inte föredraget |
| Högfrekvent värmesvetsning | Hög och repeterbar | Stark kontinuerlig tätning | Väl lämpad för våt och dammig drift | Rekommenderad |
6. Definiera produktkrav före produktion
Noggranna specifikationer är nödvändiga innan tillverkningen påbörjas. Den viktigaste informationen bör inkludera:
1. Driftsmiljö
○ Dammnivå
○ Kylvätsketyp och stänkexponering
○ Temperatur och driftsfrekvens
2. Materialkrav
○ Dammbeständighet
○ Kylvätskebeständighet
○ Flexibilitet och kompressionsprestanda
3. Dimensionsdata
○ Bälgens tvärsnittsmått
○ Förlängd längd
○ Komprimerad längd
○ Erforderlig slaglängd
○ Mått för montering av ändplatta
Tydliga specifikationer hjälper till att säkerställa att bälgkåpan passar maskinen och fungerar som förväntat i produktionen.
7. Verifiera kvaliteten genom stickprovstestning
Provvalidering är ett viktigt steg före massproduktion. En praktisk metod är att producera två prover:
Ett prov för kundtestning
● på själva maskinen
Ett prov för intern hållbarhetstestning
● under upprepade töjnings- och kompressionsförhållanden
Kontrollera följande punkter under kvalitetsbekräftelsen:
Installationskompatibilitet:
● Kan ändplattorna monteras korrekt på utrustningen?
Räckvidd:
● Uppnår locket den maximala utdragningslängden och minsta komprimerade längden som krävs?
Svetsintegritet:
● Finns det några saknade svetsar, skadade områden eller svaga sömmar?
Rörelsejämnhet:
● Rör sig locket smidigt utan att tveka, fastna eller uppvisa onormalt motstånd?
Strukturell stabilitet:
● Behåller locket sin form även efter upprepade körcykler?
Testningen bör återspegla verkliga maskinrörelser och den faktiska stenbearbetningsmiljön när det är möjligt.
| Kvalitetskontroll | Vad som ska verifieras | Fokus på acceptans |
| Monteringsanpassning | Ändplattorna är i linje med maskinens monteringspunkter | Säker, praktisk installation utan tvångsjustering |
| Utökade och komprimerade dimensioner | Maximal slaglängd och minsta komprimerade längd | Fullt erforderligt slaglängd samtidigt som användbart maskinutrymme bevaras |
| Svetsinspektion | Svetsade områden har inga missade sektioner, sprickor eller synliga skador | Kontinuerliga, intakta sömmar |
| Löptest | Täckningen rör sig genom upprepade cykler | Smidig rörelse utan drag, bindning eller tvekan |
| Strukturellt stöd | Långt lock behåller sin avsedda profil | Ingen nedböjning eller kollaps under drift |
8. Utvärdera leverantörer av bälgskydd noggrant
Att välja rätt leverantör är avgörande för stabil långsiktig prestanda. Tänk på följande kriterier:
Certifiering av kvalitetsledning:
● Välj en tillverkare med ett etablerat kvalitetsledningssystem.
Varumärkets trovärdighet:
● Föredra leverantörer med bevisat marknadsrykte och pålitlig produktionskapacitet.
Branscherfarenhet:
● Välj ett företag som har erfarenhet av stenbearbetning, CNC, maskinbearbetning eller liknande industriella tillämpningar.
Sekretesskapacitet:
● Bekräfta att leverantören kan skriva under ett sekretessavtal när ritningar, maskindimensioner eller projektdetaljer är konfidentiella.
Stöd för provtagning och testning:
● En kvalificerad leverantör bör kunna tillhandahålla prover och samarbeta med applikationsspecifik validering.
Teknisk kommunikation:
● Leverantören bör förstå slaglängd, kompressionsförhållande, inre förstärkning, monteringsgränssnitt och arbetsmiljö.
| Leverantörskriterium | Varför det spelar roll |
| Certifiering av kvalitetsledningssystem | Ger en baslinje för processkontroll och spårbarhet |
| Bevisat industriellt rykte | Minskar risken vid upphandling av maskinkritiska skyddskomponenter |
| Erfarenhet från sten-, CNC- eller bearbetningsindustrin | Indikerar förtrogenhet med slipande damm, kylvätska, transport- och monteringskrav |
| NDA-kapacitet | Skyddar maskinritningar, dimensioner och projektinformation |
| Provtagning och hållbarhetsteststöd | Möjliggör applikationsvalidering före massproduktion |
Slutsats
Rätt bälgskydd för stenbearbetningsutrustning bör göra mer än att bara täcka en rörlig komponent. Det bör motstå damm och kylvätska, bibehålla en kompakt komprimerad storlek, förbli stödjande under långa förflyttningar och använda starka, tätade fogar.
För krävande stenbearbetningsmiljöer är en praktisk konfiguration ett tunt, kylvätskebeständigt material med interna PVC-ramar, skruvfästa ändplattor och högfrekventa värmesvetsade sömmar. I kombination med stickprovstestning och en kvalificerad leverantör hjälper denna metod till att skydda maskinkomponenter och förbättra utrustningens tillförlitlighet.
Publiceringstid: 26 oktober 2026