As máquinas de corte de pedra operam em um ambiente exigente. Poeira, fluido de corte, lascas de pedra, longas distâncias de deslocamento e movimentos frequentes podem danificar rapidamente guias expostas, fusos de esferas e outros componentes de precisão. Uma especificação adequada é essencial para evitar danos.Cobertura de fole para equipamento de corte de pedraAjuda a proteger esses componentes, reduzir o tempo de inatividade e prolongar a vida útil da máquina.
Este guia explica os principais pontos a serem considerados na seleção de uma cobertura de fole.
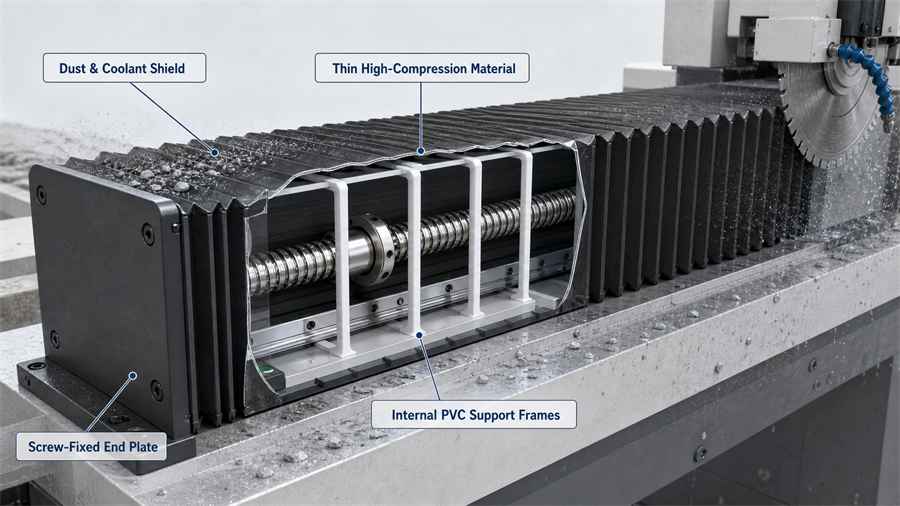
Figura 1. Uma cobertura de fole de longo curso deve combinar material externo selado, uma estrutura dobrável compacta, estruturas de suporte internas em PVC e fixação segura da placa final.
1. Compreender as condições de trabalho dos equipamentos de corte de pedra.
Antes de escolher uma cobertura, defina o ambiente da máquina e os requisitos de movimento:
Alta exposição à poeira:
● O processamento de pedra gera poeira abrasiva fina que pode entrar em componentes móveis.
Respingos de líquido refrigerante e detritos:
● Fluido de corte, lama e partículas sólidas podem atingir a cobertura durante a operação.
Movimentos longos de deslocamento:
● Fusos de esferas e guias geralmente exigem proteção prolongada em uma ampla faixa de movimento.
Operação em alta frequência:
● Extensão e compressão repetidas podem fazer com que coberturas frágeis se deformem, colapsem ou falhem prematuramente.
A cobertura do fole deve ser projetada levando em consideração essas condições reais de operação, em vez de ser escolhida apenas pela aparência ou preço.
| Desafio operacional | Risco para a máquina | Requisito de cobertura de fole |
| Pó de pedra abrasivo fino | Contaminação e desgaste de guias e fusos de esferas | Material externo e juntas seladas e resistentes à poeira. |
| Líquido refrigerante, lama e respingos de cavacos | Entrada de líquidos e degradação do material | Material resistente a líquidos refrigerantes com integridade de costura confiável. |
| Longo percurso da máquina | Área útil de usinagem reduzida se a tampa for volumosa. | Material fino com alta taxa de compressão |
| Extensão e compressão frequentes | Afundamento, colapso ou falha prematura | Estruturas de suporte internas em PVC e pontos de conexão duráveis. |
2. Selecione materiais considerando o desempenho em relação a poeira, fluido refrigerante e compressão.
A seleção de materiais afeta diretamente o desempenho da proteção e a vida útil.
Priorize a resistência à poeira.
Para aplicações de corte de pedra, o material de cobertura deve fornecer proteção confiável contra poeira fina. Uma baixa resistência à poeira pode permitir que partículas abrasivas atinjam as partes internas da máquina, aumentando o desgaste e a necessidade de manutenção.
Confirme a resistência do líquido de arrefecimento.
O material também deve resistir a fluidos de corte e lama úmida. Um material adequado para foles deve resistir à penetração de líquidos, à degradação da superfície e à perda de desempenho durante a exposição regular a fluidos de corte e respingos de sólidos.
Selecione um material fino com alta taxa de compressão.
Máquinas de curso longo precisam de coberturas que ocupem o mínimo de espaço possível quando comprimidas. Um material mais fino e projetado adequadamente pode melhorar a taxa de compressão e ajudar a maximizar a área de usinagem efetiva.
No entanto, material fino não deve significar material frágil. A escolha final deve equilibrar compacidade, durabilidade e proteção.
3. Utilize armações internas de PVC para capas de foles de longo curso.
Para máquinas de corte de pedra com grandes distâncias de deslocamento, o suporte interno é essencial.
As estruturas de PVC melhoram o suporte estrutural.
● em toda a extensão da capa.
As estruturas internas ajudam a evitar que o móvel ceda.
● quando a cobertura é repetidamente estendida e comprimida.
Uma estrutura reforçada melhora a durabilidade.
● durante operação de longa duração e alta frequência.
Um bom suporte ajuda a manter a movimentação suave.
● e reduz o risco de deformação ou danos prematuros.
Sem reforço interno adequado, uma longa cobertura de fole pode colapsar ou perder sua forma com o tempo, especialmente em ambientes de processamento de pedra empoeirados e úmidos.
4. Escolha conexões de placa terminal seguras
As placas terminais conectam a tampa do fole à máquina. Essa conexão deve ser forte, estável e de fácil manutenção.
Um método de conexão rígida, comofixação por parafusoÉ recomendado porque oferece:
● Instalação segura durante o movimento contínuo da máquina
● Resistência confiável à vibração e à força de tração
● Remoção mais fácil para manutenção ou substituição
● Melhor durabilidade a longo prazo do que métodos de reparo fracos ou temporários.
O design da placa final também deve ser compatível com a interface de montagem da máquina para evitar problemas de instalação durante a montagem final.
5. Selecione a soldagem por calor de alta frequência como processo de fabricação.
O processo de fabricação é tão importante quanto a seleção do material. Para capas de fole para corte de pedra,soldagem a quente de alta frequênciaÉ uma recomendação enfática.
Benefícios da soldagem a quente de alta frequência
Soldas resistentes:
● As juntas são firmes e adequadas para uso industrial exigente.
Consistência aprimorada:
● Os produtos soldados são mais uniformes do que as montagens coladas manualmente.
Compatibilidade ambiental:
● O processo evita muitas preocupações associadas ao uso de adesivos.
Produção favorável à exportação:
● Um processo com baixa adesão pode atender melhor às expectativas ambientais em mercados como o europeu.
Melhor vedação contra poeira:
● Em comparação com costuras tradicionais, as juntas seladas a quente deixam menos caminhos para a entrada de poeira fina.
Por que não usar cola?
A colagem com cola pode apresentar menor consistência e gerar problemas de compatibilidade ambiental ou de materiais. As juntas adesivas também podem se tornar menos confiáveis quando expostas a fluidos de corte, poeira e movimentos repetidos.
Por que não costura?
As capas costuradas podem ser adequadas para certas aplicações, mas os furos de agulha e as costuras podem criar caminhos para a passagem de partículas finas de pó de pedra. Para ambientes abrasivos de processamento de pedra, a soldagem a quente de alta frequência geralmente oferece proteção mais completa e melhor desempenho das costuras.
Figura 2. A soldagem térmica de alta frequência cria uma costura selada contínua, sem os furos de costura associados à construção costurada.
| Método de fabricação | consistência articular | Vedação contra poeira | Adequação do líquido de arrefecimento | Recomendado para corte de pedra? |
| colagem | Pode variar conforme a aplicação do adesivo. | Moderado | Depende da compatibilidade do adesivo. | Não é preferencial |
| De costura | Costura repetível, mas inclui furos de agulha. | Menor em ambientes com poeira fina. | Adequado para aplicações mais leves. | Não é preferencial |
| Soldagem térmica de alta frequência | Alto e repetível | Vedação contínua e resistente | Ideal para operações em ambientes úmidos e com poeira. | Recomendado |
6. Defina os requisitos do produto antes da produção.
Especificações precisas são necessárias antes do início da fabricação. As principais informações devem incluir:
1. Ambiente operacional
○ Nível de poeira
○ Tipo de líquido refrigerante e exposição a respingos
○ Temperatura e frequência de operação
2. Requisitos de materiais
○ Resistência à poeira
○ Resistência ao líquido de arrefecimento
○ Flexibilidade e desempenho de compressão
3. Dados dimensionais
○ Dimensões da seção transversal do fole
○ Comprimento estendido
○ Comprimento comprimido
○ Deslocamento necessário
○ Dimensões de montagem da placa final
Especificações claras ajudam a garantir que a cobertura do fole se ajuste à máquina e funcione conforme o esperado na produção.
7. Verificar a qualidade através de testes de amostra
A validação de amostras é uma etapa importante antes da produção em massa. Uma abordagem prática é produzir duas amostras:
Uma amostra para teste do cliente.
● na própria máquina
Uma amostra para teste de durabilidade interna
● sob condições repetidas de extensão e compressão
Durante a verificação de qualidade, verifique os seguintes pontos:
Compatibilidade de instalação:
● As placas terminais podem ser instaladas corretamente no equipamento?
Alcance de viagem:
● A cobertura atinge a extensão máxima e o comprimento mínimo comprimido necessários?
Integridade da solda:
● Existem soldas faltantes, áreas danificadas ou seções de costura frágeis?
Suavidade de movimento:
● A tampa desliza suavemente, sem hesitação, travamento ou resistência anormal?
Estabilidade estrutural:
● A capa mantém sua forma durante ciclos de funcionamento repetidos?
Os testes devem refletir, sempre que possível, o movimento real da máquina e o ambiente real de processamento de pedra.
| Verificação de qualidade | O que verificar | Foco na aceitação |
| Instalação adequada | As placas de extremidade alinham-se com os pontos de montagem da máquina. | Instalação segura e prática, sem necessidade de ajustes forçados. |
| Dimensões estendidas e comprimidas | Deslocamento máximo e comprimento mínimo comprimido | Curso total necessário, preservando o espaço útil da máquina. |
| Inspeção de solda | As áreas soldadas não apresentam falhas, rachaduras ou danos visíveis. | Costuras contínuas e intactas |
| Executando teste | A capa se move através de ciclos repetidos. | Movimento suave, sem arrasto, travamento ou hesitação. |
| Suporte estrutural | A capa longa mantém o perfil pretendido. | Sem flacidez ou colapso durante a operação |
8. Avalie cuidadosamente os fornecedores de foles de proteção.
Escolher o fornecedor certo é essencial para um desempenho estável a longo prazo. Considere os seguintes critérios:
Certificação de gestão da qualidade:
● Selecione um fabricante com um sistema de gestão de qualidade estabelecido.
Credibilidade da marca:
● Dê preferência a fornecedores com reputação comprovada no mercado e capacidade de produção confiável.
Experiência no setor:
● Escolha uma empresa que tenha experiência em corte de pedra, usinagem CNC, usinagem convencional ou aplicações industriais similares.
Capacidade de confidencialidade:
● Confirme se o fornecedor pode assinar um acordo de confidencialidade (NDA) quando desenhos, dimensões da máquina ou detalhes do projeto forem confidenciais.
Amostras e suporte para testes:
● Um fornecedor qualificado deve ser capaz de fornecer amostras e cooperar com a validação específica da aplicação.
Comunicação técnica:
● O fornecedor deve compreender o percurso, a taxa de compressão, o reforço interno, as interfaces de montagem e o ambiente de trabalho.
| Critério do fornecedor | Por que isso importa |
| Certificação do sistema de gestão da qualidade | Fornece uma base para o controle e rastreabilidade do processo. |
| Reputação industrial comprovada | Reduz o risco na aquisição de um componente de proteção crítico para máquinas. |
| Experiência na indústria de pedra, CNC ou usinagem | Indica familiaridade com poeira abrasiva, fluido refrigerante, deslocamento e requisitos de montagem. |
| Capacidade de NDA | Protege desenhos de máquinas, dimensões e informações do projeto. |
| Suporte para amostras e testes de durabilidade | Permite a validação da aplicação antes da produção em massa. |
Conclusão
A cobertura de fole adequada para equipamentos de corte de pedra deve fazer mais do que simplesmente proteger um componente móvel. Ela deve resistir à poeira e ao fluido refrigerante, manter um tamanho compacto quando comprimida, permanecer firme durante longos deslocamentos e utilizar juntas robustas e vedadas.
Para ambientes exigentes de processamento de pedra, uma configuração prática consiste em um material fino e resistente a fluidos refrigerantes, com armações internas de PVC, placas de extremidade fixadas por parafusos e juntas soldadas a quente por alta frequência. Combinada com testes de amostra e um fornecedor qualificado, essa abordagem ajuda a proteger os componentes da máquina e a melhorar a confiabilidade do equipamento.
Data da publicação: 26/10/2026