ढुङ्गा काट्ने मेसिनहरू कठिन वातावरणमा सञ्चालन हुन्छन्। धुलो, शीतलक, ढुङ्गाको टुक्रा, लामो यात्रा दूरी र बारम्बार आवागमनले खुला गाइडवे, बल स्क्रू र अन्य सटीक घटकहरूलाई चाँडै क्षति पुर्याउन सक्छ। उचित रूपमा निर्दिष्ट गरिएकोढुङ्गा काट्ने उपकरणको लागि धौंकीको आवरणयी कम्पोनेन्टहरूलाई सुरक्षित राख्न, डाउनटाइम कम गर्न र लामो मेसिन सेवा जीवनलाई समर्थन गर्न मद्दत गर्दछ।
यस गाइडले बेलो कभर छनौट गर्दा विचार गर्नुपर्ने मुख्य बुँदाहरू बताउँछ।
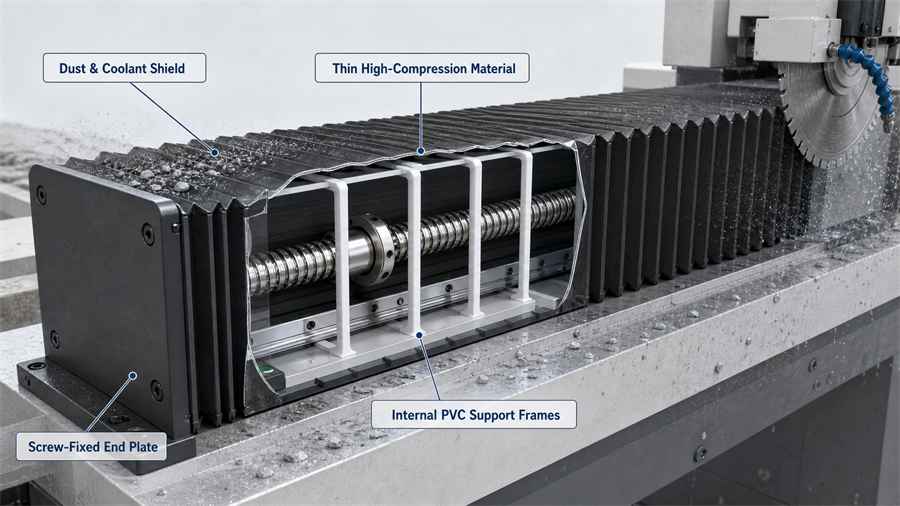
चित्र १. लामो यात्राको बेलो कभरमा सिल गरिएको बाहिरी सामग्री, कम्प्याक्ट फोल्डिङ संरचना, आन्तरिक PVC सपोर्ट फ्रेमहरू, र सुरक्षित एन्ड-प्लेट फास्टनिङ समावेश हुनुपर्छ।
१. ढुङ्गा काट्ने उपकरणको काम गर्ने अवस्था बुझ्नुहोस्
कभर छनौट गर्नु अघि, मेसिन वातावरण र गति आवश्यकताहरू परिभाषित गर्नुहोस्:
उच्च धुलोको सम्पर्क:
● ढुङ्गा प्रशोधन गर्दा मसिनो घर्षण गर्ने धुलो उत्पन्न हुन्छ जुन चल्ने घटकहरूमा प्रवेश गर्न सक्छ।
शीतलक र फोहोरको छर्रा:
● सञ्चालनको क्रममा काट्ने तरल पदार्थ, स्लरी र ठोस कणहरू आवरणमा ठोक्किन सक्छन्।
लामो यात्राका झट्काहरू:
● बल स्क्रू र गाइडवेहरूलाई प्रायः लामो चाल दायरामा विस्तारित सुरक्षा चाहिन्छ।
उच्च-फ्रिक्वेन्सी सञ्चालन:
● बारम्बार विस्तार र कम्प्रेसनले कमजोर आवरणहरू विकृत हुन, भत्किने वा समयभन्दा पहिले नै असफल हुन सक्छ।
बेलो कभर केवल उपस्थिति वा मूल्यको आधारमा चयन गर्नुको सट्टा यी वास्तविक सञ्चालन अवस्थाहरूको वरिपरि डिजाइन गरिनुपर्छ।
| सञ्चालन चुनौती | मेसिनमा जोखिम | बेलो कभर आवश्यकता |
| मसिनो घर्षण गर्ने ढुङ्गाको धुलो | गाइडवे र बल स्क्रूको प्रदूषण र झीज | सिल गरिएको, धुलो प्रतिरोधी बाहिरी सामग्री र जोर्नीहरू |
| शीतलक, स्लरी, र चिप स्प्ल्याश | तरल पदार्थको प्रवेश र सामग्रीको क्षय | भरपर्दो सिलाई अखण्डता भएको शीतलक-प्रतिरोधी सामग्री |
| लामो मेसिन यात्रा | कभर भारी भएमा प्रयोगयोग्य मेसिनिङ क्षेत्र घटाइनेछ। | उच्च कम्प्रेसन अनुपात भएको पातलो सामग्री |
| बारम्बार विस्तार र सङ्कुचन | ढल्नु, ढल्नु, वा चाँडै असफल हुनु | आन्तरिक पीवीसी समर्थन फ्रेमहरू र टिकाउ जडान बिन्दुहरू |
२. धुलो, शीतलक, र कम्प्रेसन कार्यसम्पादनको लागि सामग्रीहरू छनौट गर्नुहोस्।
सामग्री छनोटले सुरक्षा कार्यसम्पादन र सेवा जीवनलाई प्रत्यक्ष असर गर्छ।
धुलो प्रतिरोधलाई प्राथमिकता दिनुहोस्
ढुङ्गा काट्ने अनुप्रयोगहरूको लागि, आवरण सामग्रीले मसिनो धुलो विरुद्ध भरपर्दो सुरक्षा प्रदान गर्नुपर्छ। कमजोर धुलो प्रतिरोधले घर्षण कणहरूलाई आन्तरिक मेसिन भागहरूमा पुग्न अनुमति दिन सक्छ, जसले गर्दा पहिरन र मर्मतसम्भारको आवश्यकता बढ्छ।
शीतलक प्रतिरोध पुष्टि गर्नुहोस्
सामग्रीले काट्ने तरल पदार्थ र भिजेको स्लरी पनि सहन सक्छ। उपयुक्त बेलो सामग्रीले शीतलक र छर्कने ठोस पदार्थहरूको नियमित सम्पर्कमा आउँदा तरल पदार्थको प्रवेश, सतहको क्षय र कार्यसम्पादन हानिको प्रतिरोध गर्नुपर्छ।
उच्च कम्प्रेसन अनुपात भएको पातलो सामग्री छान्नुहोस्।
लामो-स्ट्रोक मेसिनहरूलाई कम्प्रेस गर्दा सकेसम्म कम ठाउँ ओगट्ने कभरहरू चाहिन्छ। पातलो, राम्रोसँग इन्जिनियर गरिएको सामग्रीले कम्प्रेसन अनुपात सुधार गर्न र प्रभावकारी मेसिनिंग क्षेत्रलाई अधिकतम बनाउन मद्दत गर्न सक्छ।
यद्यपि, पातलो सामग्रीको अर्थ कमजोर सामग्री हुनु हुँदैन। अन्तिम छनोटमा कम्प्याक्टनेस, टिकाउपन र सुरक्षा सन्तुलन मिलाउनु पर्छ।
३. लामो यात्राको बेलो कभरको लागि आन्तरिक पीवीसी फ्रेमहरू प्रयोग गर्नुहोस्
लामो दूरीका ढुङ्गा काट्ने मेसिनहरूको लागि, आन्तरिक समर्थन आवश्यक छ।
PVC फ्रेमहरूले संरचनात्मक समर्थन सुधार गर्छन्
● पूरा आवरण लम्बाइभरि।
आन्तरिक फ्रेमहरूले झर्नबाट रोक्न मद्दत गर्छन्
● जब आवरण बारम्बार फैलाइन्छ र संकुचित हुन्छ।
प्रबलित संरचनाले स्थायित्व सुधार गर्छ
● लामो समयसम्म, उच्च-फ्रिक्वेन्सी सञ्चालनको समयमा।
उचित समर्थनले सहज चाल कायम राख्न मद्दत गर्छ
● र विकृति वा समयपूर्व क्षतिको जोखिम कम गर्छ।
पर्याप्त आन्तरिक सुदृढीकरण बिना, लामो धौंकीको आवरण समयसँगै ढल्न सक्छ वा यसको आकार गुमाउन सक्छ, विशेष गरी धुलो र भिजेको ढुङ्गा प्रशोधन वातावरणमा।
४. सुरक्षित अन्त्य-प्लेट जडानहरू छनौट गर्नुहोस्
अन्तिम प्लेटहरूले बेलो कभरलाई मेसिनमा जोड्छन्। यो जडान बलियो, स्थिर र मर्मत गर्न सजिलो हुनुपर्छ।
एक कठोर जडान विधि, जस्तैपेंच बाँध्ने काम, सिफारिस गरिन्छ किनभने यसले प्रदान गर्दछ:
● निरन्तर मेसिन चलाउँदा सुरक्षित स्थापना
● कम्पन र तान्ने बलको लागि भरपर्दो प्रतिरोध
● मर्मत वा प्रतिस्थापनको लागि सजिलो हटाउने
● कमजोर वा अस्थायी फिक्सिंग विधिहरू भन्दा राम्रो दीर्घकालीन सेवायोग्यता
अन्तिम एसेम्बलीको समयमा स्थापना समस्याहरूबाट बच्नको लागि एन्ड-प्लेट डिजाइन मेसिन माउन्टिङ इन्टरफेससँग पनि मेल खानुपर्छ।
५. उत्पादन प्रक्रियाको रूपमा उच्च-फ्रिक्वेन्सी ताप वेल्डिङ चयन गर्नुहोस्।
निर्माण प्रक्रिया सामग्री छनोट जत्तिकै महत्त्वपूर्ण छ। ढुङ्गा काट्ने बेलो कभरहरूको लागि,उच्च-आवृत्ति ताप वेल्डिंगयो एक बलियो सिफारिस हो।
उच्च-फ्रिक्वेन्सी ताप वेल्डिंगका फाइदाहरू
बलियो वेल्ड सिमहरू:
● जोर्नीहरू कडा छन् र औद्योगिक प्रयोगको लागि उपयुक्त छन्।
सुधारिएको स्थिरता:
● वेल्डेड उत्पादनहरू हातले टाँसिएका एसेम्बलीहरू भन्दा बढी एकरूप हुन्छन्।
वातावरणीय अनुकूलता:
● यो प्रक्रियाले टाँस्ने पदार्थको प्रयोगसँग सम्बन्धित धेरै चिन्ताहरूबाट बचाउँछ।
निर्यातमैत्री उत्पादन:
● कम चिपकने प्रक्रियाले युरोप जस्ता बजारहरूमा वातावरणीय अपेक्षाहरूलाई राम्रोसँग समर्थन गर्न सक्छ।
राम्रो धुलो सिलिङ:
● सिलाइएका सिमहरूको तुलनामा, तातो-वेल्डेड जोइन्टहरूले मसिनो धुलो प्रवेश गर्न कम बाटो छोड्छन्।
किन ग्लु बन्डिङ नगर्ने?
ग्लु बन्धनमा कम स्थिरता हुन सक्छ र यसले वातावरणीय वा सामग्री-अनुकूलताको चिन्ताहरू निम्त्याउन सक्छ। शीतलक, धुलो, र बारम्बार चालमा पर्दा टाँस्ने जोर्नीहरू पनि कम भरपर्दो हुन सक्छन्।
किन सिलाई नगर्ने?
सिलाइएको कभरहरू निश्चित अनुप्रयोगहरूको लागि उपयुक्त हुन सक्छन्, तर सुईको प्वाल र सिलाई गरिएको सिमले राम्रो ढुङ्गाको धुलोको लागि बाटो सिर्जना गर्न सक्छ। घर्षण गर्ने ढुङ्गा-प्रशोधन वातावरणको लागि, उच्च-फ्रिक्वेन्सी ताप वेल्डिंगले सामान्यतया थप पूर्ण सुरक्षा र बलियो सिम प्रदर्शन प्रदान गर्दछ।
चित्र २. उच्च-फ्रिक्वेन्सी ताप वेल्डिंगले सिलाई निर्माणसँग सम्बन्धित स्टिच प्वालहरू बिना निरन्तर सिल गरिएको सिम सिर्जना गर्दछ।
| उत्पादन विधि | जोर्नीको स्थिरता | धुलो सिल गर्ने सेवा | शीतलक उपयुक्तता | ढुङ्गा काट्न सिफारिस गरिन्छ? |
| ग्लु बन्धन | टाँसिने प्रयोग अनुसार फरक हुन सक्छ | मध्यम | टाँस्ने अनुकूलतामा निर्भर गर्दछ | रुचाइएको छैन |
| सिलाई | दोहोर्याउन मिल्ने सिलाई, तर सुईको प्वालहरू समावेश गर्दछ | धुलोयुक्त वातावरणमा कम | हल्का अनुप्रयोगहरूको लागि स्वीकार्य | रुचाइएको छैन |
| उच्च-फ्रिक्वेन्सी ताप वेल्डिंग | उच्च र दोहोर्याउन मिल्ने | बलियो निरन्तर छाप | भिजेको, धुलो भएको सञ्चालनको लागि राम्रोसँग उपयुक्त | सिफारिस गरिएको |
६. उत्पादन गर्नु अघि उत्पादन आवश्यकताहरू परिभाषित गर्नुहोस्
उत्पादन सुरु गर्नु अघि सटीक विशिष्टताहरू आवश्यक छन्। मुख्य जानकारीमा समावेश हुनुपर्छ:
1. सञ्चालन वातावरण
○ धुलोको स्तर
○ शीतलक प्रकार र स्प्ल्याश एक्सपोजर
○ तापक्रम र सञ्चालन आवृत्ति
2. सामग्री आवश्यकताहरू
○ धुलो प्रतिरोध
○ शीतलक प्रतिरोध
○ लचिलोपन र सङ्कुचन प्रदर्शन
3. आयामी डेटा
○ बेलो क्रस-सेक्शन आयामहरू
○ विस्तारित लम्बाइ
○ संकुचित लम्बाइ
○ आवश्यक यात्रा स्ट्रोक
○ एन्ड-प्लेट माउन्टिङ आयामहरू
स्पष्ट स्पेसिफिकेशनहरूले बेलो कभर मेसिनमा फिट हुन्छ र उत्पादनमा अपेक्षाकृत प्रदर्शन गर्छ भनी सुनिश्चित गर्न मद्दत गर्दछ।
७. नमुना परीक्षण मार्फत गुणस्तर प्रमाणित गर्नुहोस्
ठूलो मात्रामा उत्पादन गर्नु अघि नमूना प्रमाणीकरण एउटा महत्त्वपूर्ण चरण हो। एउटा व्यावहारिक दृष्टिकोण भनेको दुई नमूनाहरू उत्पादन गर्नु हो:
ग्राहक परीक्षणको लागि एउटा नमूना
● वास्तविक मेसिनमा
आन्तरिक स्थायित्व परीक्षणको लागि एउटा नमूना
● बारम्बार विस्तार र सङ्कुचन अवस्थाहरूमा
गुणस्तर पुष्टिकरणको क्रममा, निम्न बुँदाहरू जाँच गर्नुहोस्:
स्थापना अनुकूलता:
● के उपकरणमा अन्तिम प्लेटहरू सही तरिकाले जडान गर्न सकिन्छ?
यात्रा दायरा:
● के आवरणले आवश्यक अधिकतम विस्तार र न्यूनतम संकुचित लम्बाइ प्राप्त गर्छ?
वेल्ड अखण्डता:
● के कुनै वेल्डहरू हराएका छन्, क्षतिग्रस्त क्षेत्रहरू छन्, वा कमजोर सिलाई खण्डहरू छन्?
गति सहजता:
● के आवरण हिचकिचाहट, बाइन्डिङ, वा असामान्य प्रतिरोध बिना सहज रूपमा सर्छ?
संरचनात्मक स्थिरता:
● के बारम्बार चल्ने चक्रको समयमा आवरणले आफ्नो आकार कायम राख्छ?
परीक्षणले सम्भव भएसम्म वास्तविक मेसिन चाल र वास्तविक ढुङ्गा प्रशोधन वातावरण प्रतिबिम्बित गर्नुपर्छ।
| गुणस्तर जाँच | के प्रमाणित गर्ने | स्वीकृति केन्द्रितता |
| स्थापना फिट | एन्ड प्लेटहरू मेसिनको माउन्टिङ पोइन्टहरूसँग मिल्दोजुल्दो हुन्छन् | जबरजस्ती समायोजन बिना सुरक्षित, व्यावहारिक स्थापना |
| विस्तारित र संकुचित आयामहरू | अधिकतम यात्रा र न्यूनतम संकुचित लम्बाइ | प्रयोगयोग्य मेसिन ठाउँ सुरक्षित गर्दै आवश्यक स्ट्रोक पूरा गर्नुहोस् |
| वेल्ड निरीक्षण | वेल्डेड क्षेत्रहरूमा कुनै छुटेका खण्डहरू, विभाजनहरू, वा देखिने क्षति हुँदैन। | निरन्तर, अक्षुण्ण सिलाईहरू |
| परीक्षण चलिरहेको छ | आवरण दोहोरिने चक्रहरू मार्फत सर्छ | ड्र्याग, बाइन्डिङ, वा हिचकिचाहट बिना सहज गति |
| संरचनात्मक सहयोग | लामो आवरणले यसको अभिप्रेत प्रोफाइल कायम राख्छ | सञ्चालनको क्रममा कुनै पनि झोल वा ढल्ने छैन |
८. बेलो कभर आपूर्तिकर्ताहरूको ध्यानपूर्वक मूल्याङ्कन गर्नुहोस्
स्थिर दीर्घकालीन कार्यसम्पादनको लागि सही आपूर्तिकर्ता छनौट गर्नु आवश्यक छ। निम्न मापदण्डहरू विचार गर्नुहोस्:
गुणस्तर व्यवस्थापन प्रमाणीकरण:
● स्थापित गुणस्तर व्यवस्थापन प्रणाली भएको निर्माता छनौट गर्नुहोस्।
ब्रान्ड विश्वसनीयता:
● प्रमाणित बजार प्रतिष्ठा र भरपर्दो उत्पादन क्षमता भएका आपूर्तिकर्ताहरूलाई प्राथमिकता दिनुहोस्।
उद्योग अनुभव:
● ढुङ्गा काट्ने, CNC, मेसिनिङ, वा यस्तै औद्योगिक अनुप्रयोगहरू प्रदान गर्ने कम्पनी छनौट गर्नुहोस्।
गोपनीयता क्षमता:
● रेखाचित्र, मेसिन आयाम, वा परियोजना विवरणहरू गोप्य हुँदा आपूर्तिकर्ताले NDA मा हस्ताक्षर गर्न सक्छ भनी पुष्टि गर्नुहोस्।
नमूना र परीक्षण समर्थन:
● एक योग्य आपूर्तिकर्ताले नमूनाहरू प्रदान गर्न र अनुप्रयोग-विशिष्ट प्रमाणीकरणमा सहयोग गर्न सक्षम हुनुपर्छ।
प्राविधिक सञ्चार:
● आपूर्तिकर्ताले यात्रा, कम्प्रेसन अनुपात, आन्तरिक सुदृढीकरण, माउन्टिङ इन्टरफेस र काम गर्ने वातावरण बुझ्नुपर्छ।
| आपूर्तिकर्ता मापदण्ड | यो किन महत्त्वपूर्ण छ |
| गुणस्तर व्यवस्थापन प्रणाली प्रमाणीकरण | प्रक्रिया नियन्त्रण र ट्रेसेबिलिटीको लागि आधारभूत प्रदान गर्दछ |
| प्रमाणित औद्योगिक प्रतिष्ठा | मेसिन-महत्वपूर्ण सुरक्षा घटक सोर्स गर्दा जोखिम कम गर्छ |
| ढुङ्गा, CNC, वा मेसिनिङ उद्योगको अनुभव | घर्षण धुलो, शीतलक, यात्रा, र माउन्टिंग आवश्यकताहरूसँग परिचितता जनाउँछ। |
| NDA क्षमता | मेसिन रेखाचित्र, आयाम, र परियोजना जानकारी सुरक्षित गर्दछ |
| नमूना र स्थायित्व-परीक्षण समर्थन | ठूलो मात्रामा उत्पादन गर्नु अघि अनुप्रयोग प्रमाणीकरण सक्षम बनाउँछ |
निष्कर्ष
ढुङ्गा काट्ने उपकरणको लागि दायाँ बेलो कभरले चल्ने कम्पोनेन्टलाई ढाक्नु मात्र होइन। यसले धुलो र शीतलकको प्रतिरोध गर्नुपर्छ, कम्प्याक्ट कम्प्रेस गरिएको आकार कायम राख्नुपर्छ, लामो यात्राको समयमा समर्थित रहनुपर्छ, र बलियो, सिल गरिएको जोर्नीहरू प्रयोग गर्नुपर्छ।
ढुङ्गा प्रशोधन गर्ने माग गर्ने वातावरणको लागि, व्यावहारिक कन्फिगरेसन भनेको आन्तरिक PVC फ्रेमहरू, स्क्रू-फिक्स्ड एन्ड प्लेटहरू, र उच्च-फ्रिक्वेन्सी ताप-वेल्डेड सिमहरू भएको पातलो, शीतलक-प्रतिरोधी सामग्री हो। नमूना परीक्षण र एक योग्य आपूर्तिकर्तासँग मिलाएर, यो दृष्टिकोणले मेसिनका कम्पोनेन्टहरू सुरक्षित गर्न र उपकरणको विश्वसनीयता सुधार गर्न मद्दत गर्दछ।
पोस्ट समय: अक्टोबर-२६-२०२६