A kővágó gépek igényes környezetben működnek. A por, a hűtőfolyadék, a kőfelverődések, a hosszú mozgási távolságok és a gyakori mozgás gyorsan károsíthatja a szabadon lévő vezetősíneket, golyósorsókat és más precíziós alkatrészeket. Egy megfelelően specifikáltfújtató burkolat kővágó berendezésekhezsegít megvédeni ezeket az alkatrészeket, csökkenti az állásidőt és meghosszabbítja a gép élettartamát.
Ez az útmutató ismerteti a fő szempontokat, amelyeket figyelembe kell venni a tömlővédő kiválasztásakor.
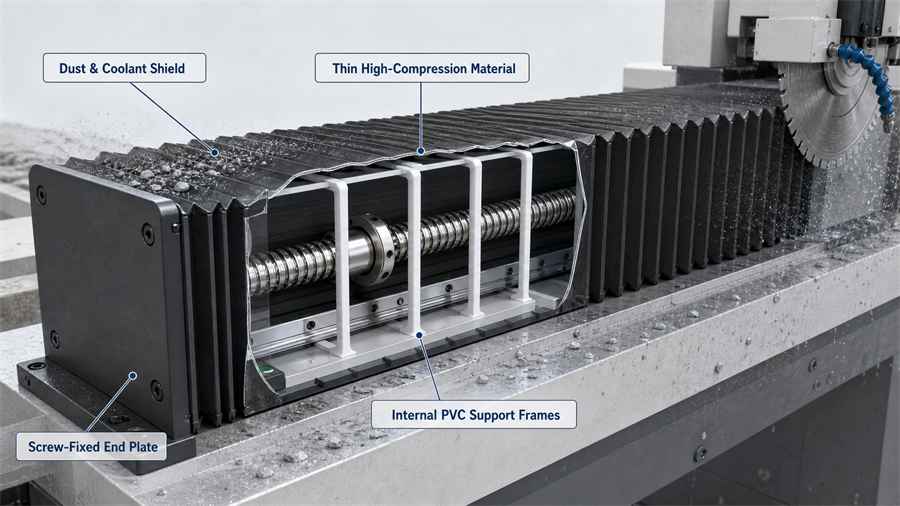
1. ábra. Egy hosszú elmozdulású harmonikaburkolatnak tömített külső anyagot, kompakt, összecsukható szerkezetet, belső PVC tartókereteket és biztonságos véglemez-rögzítést kell magában foglalnia.
1. Ismerje meg a kővágó berendezések munkakörülményeit
A burkolat kiválasztása előtt határozza meg a gép környezetét és a mozgási követelményeket:
Magas porterhelés:
● A kőmegmunkálás során finom csiszolópor keletkezik, amely bejuthat a mozgó alkatrészekbe.
Hűtőfolyadék és törmelék fröccsenése:
● Működés közben a hűtőfolyadék, az iszap és a szilárd részecskék a burkolatnak ütközhetnek.
Hosszú löketek:
● A golyósorsók és vezetősínek gyakran kiterjedt védelmet igényelnek nagy mozgástartományban.
Nagyfrekvenciás működés:
● Az ismételt nyújtás és összenyomás a gyenge burkolatok deformálódását, összeomlását vagy idő előtti meghibásodását okozhatja.
A fújtatóburkolatot a tényleges üzemi körülményekhez kell tervezni, ahelyett, hogy csak a megjelenés vagy az ár alapján választanánk ki.
| Működési kihívás | A gépet fenyegető kockázat | Fújtatófedél-követelmény |
| Finom csiszoló kőpor | A vezetősínek és golyósorsók szennyeződése és kopása | Zárt, porálló külső anyag és illesztések |
| Hűtőfolyadék, iszap és forgácsfröccsenés | Folyadékbehatolás és anyagkárosodás | Hűtőfolyadéknak ellenálló anyag megbízható varratintegritással |
| Hosszú gépút | Csökkentett használható megmunkálási terület, ha a fedél nagy méretű | Vékony anyag, nagy tömörítési aránnyal |
| Gyakori kinyújtás és összenyomás | Megereszkedés, összeomlás vagy korai kudarc | Belső PVC tartókeretek és tartós csatlakozási pontok |
2. Válasszon anyagokat por, hűtőfolyadék és kompressziós teljesítmény szempontjából
Az anyagválasztás közvetlenül befolyásolja a védelem teljesítményét és élettartamát.
A porállóság előtérbe helyezése
Kővágási alkalmazásoknál a burkolóanyagnak megbízható védelmet kell nyújtania a finom por ellen. A gyenge porállóság lehetővé teheti, hogy a csiszoló részecskék bejussanak a gép belső alkatrészeibe, növelve a kopást és a karbantartási igényt.
A hűtőfolyadék-ellenállás ellenőrzése
Az anyagnak ellenállnia kell a vágófolyadékoknak és a nedves iszapnak. A megfelelő harmonikaanyagnak ellenállnia kell a folyadék behatolásának, a felület degradációjának és a teljesítményveszteségnek a hűtőfolyadéknak és a fröccsenő szilárd anyagoknak való rendszeres kitettség során.
Válasszon vékony, nagy tömörítési arányú anyagot
A hosszú löketű gépekhez olyan burkolatokra van szükség, amelyek összenyomott állapotban a lehető legkevesebb helyet foglalják el. Egy vékonyabb, megfelelően megtervezett anyag javíthatja a tömörítési arányt és segíthet maximalizálni a hatékony megmunkálási területet.
A vékony anyag azonban nem jelenthet gyenge anyagot. A végső választásnak egyensúlyban kell lennie a tömörség, a tartósság és a védelem között.
3. Használjon belső PVC kereteket a hosszú elmozdulású fújtatóburkolatokhoz
A nagy mozgási távolságú kővágó gépeknél elengedhetetlen a belső alátámasztás.
A PVC keretek javítják a szerkezeti tartóerőt
● a teljes fedélhosszon.
A belső keretek segítenek megelőzni a megereszkedést
● amikor a fedelet ismételten kinyújtják és összenyomják.
A megerősített szerkezet növeli a tartósságot
● hosszú távú, nagyfrekvenciás működés során.
A megfelelő támasz segít a sima mozgás fenntartásában
● és csökkenti a deformáció vagy az idő előtti károsodás kockázatát.
Megfelelő belső megerősítés nélkül a hosszú fújtatóburkolat idővel összeomolhat vagy elveszítheti alakját, különösen poros és nedves kőmegmunkáló környezetben.
4. Válasszon biztonságos véglap-csatlakozásokat
A véglapok kötik össze a harmonikafedelet a géppel. Ennek a csatlakozásnak erősnek, stabilnak és könnyen karbantarthatónak kell lennie.
Merev csatlakozási módszer, mint pl.csavaros rögzítés, ajánlott, mert a következőket biztosítja:
● Biztonságos rögzítés folyamatos gépmozgás közben
● Megbízható ellenállás a rezgéssel és a húzóerővel szemben
● Könnyebb eltávolítás karbantartás vagy csere céljából
● Jobb hosszú távú használhatóság, mint a gyenge vagy ideiglenes rögzítési módszereknél
A véglap kialakításának a gép szerelési felületéhez is illeszkednie kell, hogy elkerüljük a telepítési problémákat a végső összeszerelés során.
5. Válassza ki a nagyfrekvenciás hőhegesztést gyártási folyamatként
A gyártási folyamat ugyanolyan fontos, mint az anyagválasztás. Kővágó fújtatóburkolatok esetében...nagyfrekvenciás hőhegesztéserős ajánlás.
A nagyfrekvenciás hőhegesztés előnyei
Erős hegesztési varratok:
● A csatlakozások szilárdak és alkalmasak igényes ipari felhasználásra.
Javított konzisztencia:
● A hegesztett termékek egyenletesebbek, mint a kézzel ragasztott szerelvények.
Környezeti kompatibilitás:
● Az eljárás számos, a ragasztóhasználattal kapcsolatos aggályt elkerül.
Exportbarát termelés:
● Az alacsony tapadású eljárás jobban támogathatja a környezetvédelmi elvárásokat olyan piacokon, mint az európai.
Jobb porvédelem:
● A varrott varratokkal összehasonlítva a hőhegesztett illesztések kevesebb utat hagynak a finom por bejutásához.
Miért nem lehet ragasztani?
A ragasztókötések állaga gyengébb lehet, és környezeti vagy anyagkompatibilitási problémákat okozhat. A ragasztott kötések kevésbé megbízhatóvá válhatnak, ha hűtőfolyadéknak, pornak és ismételt mozgásnak vannak kitéve.
Miért nem varrsz?
A varrott huzatok bizonyos alkalmazásokhoz megfelelőek lehetnek, de a tűlyukak és az öltött varratok utat nyithatnak a finom kőpornak. Koptató kőmegmunkálási környezetben a nagyfrekvenciás hőhegesztés általában teljesebb védelmet és erősebb varratteljesítményt kínál.
2. ábra. A nagyfrekvenciás hőhegesztés folyamatos, lezárt varratot hoz létre a varrott szerkezettel járó öltéslyukak nélkül.
| Gyártási módszer | Illesztési konzisztencia | Portömítés | Hűtőfolyadék alkalmassága | Kővágáshoz ajánlott? |
| Ragasztókötés | A ragasztó felvitelétől függően változhat | Mérsékelt | A ragasztó kompatibilitásától függ | Nem előnyben részesített |
| Varrás | Ismételhető varrás, de tűlyukakat is tartalmaz | Alacsonyabb finomporos környezetben | Könnyebb alkalmazásokhoz elfogadható | Nem előnyben részesített |
| Nagyfrekvenciás hőhegesztés | Magas és megismételhető | Erős, folyamatos tömítés | Kiválóan alkalmas nedves, poros működésre | Ajánlott |
6. A termékkövetelmények meghatározása a gyártás előtt
A gyártás megkezdése előtt pontos specifikációkra van szükség. A legfontosabb információknak a következőket kell tartalmazniuk:
1. Működési környezet
○ Porszint
○ Hűtőfolyadék típusa és fröccsenésnek való kitettség
○ Hőmérséklet és üzemi frekvencia
2. Anyagkövetelmények
○ Porállóság
○ Hűtőfolyadék-ellenállás
○ Rugalmasság és kompressziós teljesítmény
3. Dimenziós adatok
○ Fújtató keresztmetszeti méretei
○ Meghosszabbított hosszúság
○ Összenyomott hossz
○ Szükséges elmozdulás
○ Véglap rögzítési méretei
A világos specifikációk segítenek biztosítani, hogy a harmonikaburkolat illeszkedjen a géphez, és a gyártás során a várt módon működjön.
7. Minőségellenőrzés mintavételes teszteléssel
A minta validálása fontos lépés a tömeggyártás előtt. A gyakorlati megközelítés két minta előállítása:
Egy minta a vásárlói teszteléshez
● a tényleges gépen
Egy minta a belső tartóssági vizsgálathoz
● ismételt nyújtás és összenyomás alatt
A minőségellenőrzés során a következő pontokat kell ellenőrizni:
Telepítési kompatibilitás:
● Helyesen felszerelhetők a véglapok a berendezésre?
Utazási tartomány:
● Eléri-e a fedél a szükséges maximális kinyúlási és minimális összenyomott hosszt?
Hegesztési varrat integritása:
● Vannak hiányzó hegesztések, sérült területek vagy gyenge varratszakaszok?
Mozgás simasága:
● A fedél simán mozog, késlekedés, akadozás vagy rendellenes ellenállás nélkül?
Szerkezeti stabilitás:
● Megtartja-e a fedél a formáját ismételt futási ciklusok során?
A tesztelésnek lehetőség szerint a valós gépmozgást és a tényleges kőmegmunkálási környezetet kell tükröznie.
| Minőségellenőrzés | Mit kell ellenőrizni | Elfogadási fókusz |
| Szerelési illeszkedés | A véglapok illeszkedjenek a gép rögzítési pontjaihoz | Biztonságos, praktikus telepítés erőltetett beállítás nélkül |
| Kiterjesztett és összenyomott méretek | Maximális mozgástartomány és minimális összenyomott hossz | Teljes szükséges löket a használható géptér megőrzése mellett |
| Hegesztésvizsgálat | A hegesztett területeken nincsenek kihagyott szakaszok, repedések vagy látható sérülések | Folyamatos, ép varratok |
| Futóteszt | A borító ismétlődő ciklusokon keresztül mozog | Sima mozgás húzás, akadozás vagy késlekedés nélkül |
| Szerkezeti támogatás | A hosszú borítás megőrzi eredeti profilját | Nincs megereszkedés vagy összeomlás működés közben |
8. Gondosan értékelje a fújtatóburkolat-beszállítókat
A megfelelő beszállító kiválasztása elengedhetetlen a stabil hosszú távú teljesítményhez. Vegye figyelembe a következő kritériumokat:
Minőségirányítási tanúsítvány:
● Válasszon olyan gyártót, amelyik rendelkezik bevált minőségirányítási rendszerrel.
Márka hitelessége:
● Előnyben részesítsük a bizonyított piaci hírnévvel és megbízható termelési kapacitással rendelkező beszállítókat.
Iparági tapasztalat:
● Válasszon olyan céget, amely kővágással, CNC-vel, megmunkálással vagy hasonló ipari alkalmazásokkal foglalkozik.
Bizalmas kezelési képesség:
● Győződjön meg arról, hogy a beszállító alá tud írni egy titoktartási megállapodást, ha a rajzok, a gép méretei vagy a projekt részletei bizalmasak.
Mintavétel és tesztelés támogatása:
● Egy minősített beszállítónak képesnek kell lennie minták biztosítására és az alkalmazásspecifikus validálásban való együttműködésre.
Műszaki kommunikáció:
● A beszállítónak ismernie kell a mozgástartományt, a tömörítési arányt, a belső vasalatot, a szerelési csatlakozásokat és a munkakörnyezetet.
| Beszállítói kritérium | Miért fontos |
| Minőségirányítási rendszer tanúsítása | Alapvető fontosságú a folyamatirányítás és a nyomonkövethetőség szempontjából |
| Bizonyított ipari hírnév | Csökkenti a kockázatot a gép szempontjából kritikus védelmi komponens beszerzésekor |
| Kőipari, CNC vagy megmunkáló ipari tapasztalat | Jelzi az abrazív por, a hűtőközeg, a mozgás és a szerelési követelmények ismeretét |
| Titoktartási kötelezettség | Védi a géprajzokat, méreteket és projektinformációkat |
| Mintavételi és tartóssági tesztek támogatása | Lehetővé teszi az alkalmazás validálását a tömeggyártás előtt |
Következtetés
A kővágó berendezésekhez való megfelelő fújtatóburkolatnak többet kell tennie, mint pusztán egy mozgó alkatrészt lefedni. Ellenáll a pornak és a hűtőfolyadéknak, kompakt összenyomott méretet kell fenntartania, hosszú útszakaszokon is meg kell maradnia a megtámasztva, és erős, tömített illesztéseket kell használnia.
Igényes kőmegmunkálási környezetekhez praktikus konfigurációt kínál egy vékony, hűtőfolyadék-álló anyag belső PVC kerettel, csavarozott véglapokkal és nagyfrekvenciás hőhegesztett varratokkal. A mintavizsgálattal és egy minősített beszállítóval kombinálva ez a megközelítés segít megvédeni a gépalkatrészeket és javítja a berendezések megbízhatóságát.
Közzététel ideje: 2026. október 26.