Las máquinas de corte de piedra operan en un entorno exigente. El polvo, el refrigerante, las virutas de piedra, las largas distancias de recorrido y el movimiento frecuente pueden dañar rápidamente las guías expuestas, los husillos de bolas y otros componentes de precisión. Un sistema correctamente especificadoCubierta de fuelle para equipo de corte de piedraAyuda a proteger estos componentes, reduce el tiempo de inactividad y contribuye a una mayor vida útil de la máquina.
Esta guía explica los puntos clave a tener en cuenta al seleccionar una cubierta para fuelle.
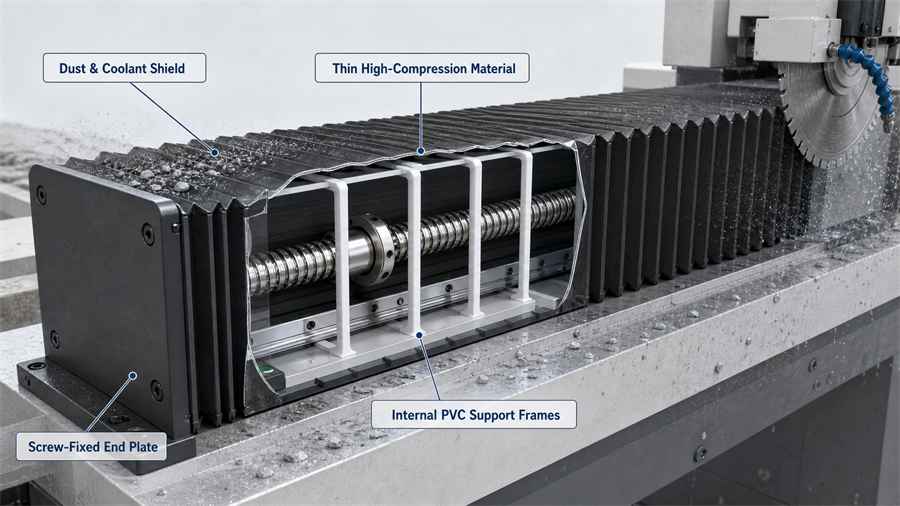
Figura 1. Una cubierta de fuelle de largo recorrido debe combinar un material exterior sellado, una estructura plegable compacta, marcos de soporte internos de PVC y una fijación segura de la placa de extremo.
1. Comprender las condiciones de funcionamiento de los equipos de corte de piedra.
Antes de elegir una cubierta, defina el entorno de la máquina y los requisitos de movimiento:
Alta exposición al polvo:
● El procesamiento de la piedra genera polvo abrasivo fino que puede entrar en los componentes móviles.
Salpicaduras de refrigerante y residuos:
● Durante el funcionamiento, el fluido de corte, la lechada y las partículas sólidas pueden impactar contra la cubierta.
Recorridos largos:
● Los husillos de bolas y las guías suelen requerir una protección prolongada en un amplio rango de movimiento.
Funcionamiento a alta frecuencia:
● La extensión y compresión repetidas pueden provocar que las cubiertas débiles se deformen, colapsen o fallen prematuramente.
La cubierta del fuelle debe diseñarse teniendo en cuenta estas condiciones reales de funcionamiento, en lugar de seleccionarse únicamente por su apariencia o precio.
| Desafío operativo | Riesgo para la máquina | Requisito de cubierta de fuelle |
| Polvo fino de piedra abrasiva | Contaminación y desgaste de las guías y los husillos de bolas. | Material exterior y juntas selladas y resistentes al polvo. |
| Salpicaduras de refrigerante, lodo y virutas | Entrada de líquidos y degradación del material | Material resistente al refrigerante con integridad de costura fiable |
| Viajes largos en máquina | Se reduce el área de mecanizado útil si la cubierta es voluminosa. | Material delgado con una alta relación de compresión |
| Extensión y compresión frecuentes | Hundimiento, colapso o falla prematura | Estructuras de soporte internas de PVC y puntos de conexión duraderos |
2. Elija materiales que satisfagan su resistencia al polvo, al refrigerante y a la compresión.
La selección de materiales afecta directamente al rendimiento de la protección y a la vida útil.
Priorizar la resistencia al polvo
Para aplicaciones de corte de piedra, el material de recubrimiento debe proporcionar una protección fiable contra el polvo fino. Una baja resistencia al polvo puede permitir que las partículas abrasivas alcancen las piezas internas de la máquina, aumentando el desgaste y las necesidades de mantenimiento.
Confirmar la resistencia del refrigerante
El material también debe resistir fluidos de corte y lodos húmedos. Un material adecuado para fuelles debe resistir la penetración de líquidos, la degradación de la superficie y la pérdida de rendimiento durante la exposición regular a refrigerantes y salpicaduras de sólidos.
Seleccione un material delgado con una alta relación de compresión.
Las máquinas de carrera larga requieren cubiertas que ocupen el menor espacio posible al comprimirse. Un material más delgado y diseñado adecuadamente puede mejorar la relación de compresión y ayudar a maximizar el área de mecanizado efectiva.
Sin embargo, un material delgado no debe significar un material débil. La selección final debe equilibrar compacidad, durabilidad y protección.
3. Utilice marcos internos de PVC para cubiertas de fuelle de largo recorrido.
Para las máquinas de corte de piedra con grandes recorridos, el soporte interno es esencial.
Los marcos de PVC mejoran el soporte estructural.
● a lo largo de toda la portada.
Los marcos internos ayudan a prevenir el hundimiento.
● cuando la cubierta se extiende y se comprime repetidamente.
Una estructura reforzada mejora la durabilidad.
● durante un funcionamiento prolongado y de alta frecuencia.
Un soporte adecuado ayuda a mantener un movimiento fluido.
● y reduce el riesgo de deformación o daño prematuro.
Sin un refuerzo interno adecuado, una cubierta de fuelle larga puede colapsar o perder su forma con el tiempo, especialmente en entornos polvorientos y húmedos de procesamiento de piedra.
4. Elija conexiones seguras para las placas terminales.
Las placas terminales conectan la cubierta del fuelle a la máquina. Esta conexión debe ser fuerte, estable y de fácil mantenimiento.
Un método de conexión rígida, como por ejemplofijación con tornillo, se recomienda porque proporciona:
● Instalación segura durante el movimiento continuo de la máquina.
● Resistencia fiable a las vibraciones y a las fuerzas de tracción.
● Fácil desmontaje para mantenimiento o sustitución
● Mayor durabilidad a largo plazo que los métodos de reparación débiles o temporales.
El diseño de la placa de extremo también debe coincidir con la interfaz de montaje de la máquina para evitar problemas de instalación durante el ensamblaje final.
5. Seleccionar la soldadura por calor de alta frecuencia como proceso de fabricación.
El proceso de fabricación es tan importante como la selección del material. Para las cubiertas de fuelles de corte de piedra,soldadura térmica de alta frecuenciaEs una recomendación firme.
Beneficios de la soldadura por calor de alta frecuencia
Costuras de soldadura resistentes:
● Las uniones son firmes y adecuadas para un uso industrial exigente.
Mayor consistencia:
● Los productos soldados son más uniformes que los ensamblajes pegados manualmente.
Compatibilidad ambiental:
● Este proceso evita muchos de los problemas asociados con el uso de adhesivos.
Producción orientada a la exportación:
● Un proceso de baja adhesión puede satisfacer mejor las expectativas medioambientales en mercados como el europeo.
Mejor sellado contra el polvo:
● En comparación con las costuras tradicionales, las uniones termoselladas dejan menos vías de entrada para el polvo fino.
¿Por qué no usar pegamento?
Las uniones adhesivas pueden presentar menor consistencia y generar problemas de compatibilidad ambiental o de materiales. Además, las uniones adhesivas pueden volverse menos fiables al exponerse a refrigerantes, polvo y movimientos repetidos.
¿Por qué no coser?
Las cubiertas cosidas pueden ser adecuadas para ciertas aplicaciones, pero los orificios de la aguja y las costuras pueden facilitar el paso del polvo fino de piedra. Para entornos abrasivos de procesamiento de piedra, la soldadura térmica de alta frecuencia generalmente ofrece una protección más completa y un mejor rendimiento de las costuras.
Figura 2. La soldadura térmica de alta frecuencia crea una costura sellada continua sin los orificios de puntada propios de la confección cosida.
| Método de fabricación | consistencia articular | Sellado antipolvo | Idoneidad del refrigerante | ¿Recomendado para el corte de piedra? |
| unión con pegamento | Puede variar según la aplicación del adhesivo. | Moderado | Depende de la compatibilidad del adhesivo. | No preferido |
| De coser | Costura repetible, pero incluye agujeros de aguja. | Menor en entornos con polvo fino | Apto para aplicaciones más ligeras. | No preferido |
| Soldadura térmica de alta frecuencia | Alto y repetible | Sello continuo resistente | Muy adecuado para operaciones en ambientes húmedos y polvorientos. | Recomendado |
6. Definir los requisitos del producto antes de la producción.
Es necesario contar con especificaciones precisas antes de que comience la fabricación. La información clave debe incluir:
1. Entorno operativo
○ Nivel de polvo
○ Tipo de refrigerante y exposición a salpicaduras
○ Temperatura y frecuencia de funcionamiento
2. Requisitos de materiales
○ Resistencia al polvo
○ Resistencia al refrigerante
○ Flexibilidad y rendimiento de compresión
3. Datos dimensionales
○ Dimensiones de la sección transversal del fuelle
○ Longitud extendida
○ Longitud comprimida
○ Trauma de viaje requerido
○ Dimensiones de montaje de la placa final
Las especificaciones claras ayudan a garantizar que la cubierta del fuelle se ajuste a la máquina y funcione según lo previsto en la producción.
7. Verificar la calidad mediante pruebas de muestras.
La validación de muestras es un paso importante antes de la producción en masa. Un enfoque práctico consiste en producir dos muestras:
Una muestra para pruebas con clientes
● en la máquina real
Una muestra para pruebas de durabilidad internas.
● bajo condiciones repetidas de extensión y compresión
Durante la verificación de calidad, compruebe los siguientes puntos:
Compatibilidad de instalación:
● ¿Se pueden instalar correctamente las placas de los extremos en el equipo?
Alcance de viaje:
● ¿La cubierta alcanza la extensión máxima requerida y la longitud mínima comprimida?
Integridad de la soldadura:
● ¿Hay soldaduras faltantes, áreas dañadas o secciones de costura débiles?
Suavidad del movimiento:
● ¿La cubierta se desliza suavemente sin titubear, atascarse o presentar resistencia anormal?
Estabilidad estructural:
● ¿La cubierta conserva su forma durante los ciclos de funcionamiento repetidos?
Las pruebas deben reflejar, siempre que sea posible, el movimiento real de la máquina y el entorno real de procesamiento de la piedra.
| control de calidad | Qué verificar | Enfoque en la aceptación |
| Ajuste de instalación | Las placas de los extremos se alinean con los puntos de montaje de la máquina. | Instalación segura y práctica sin ajustes forzados. |
| Dimensiones extendidas y comprimidas | Recorrido máximo y longitud mínima comprimida | Carrera completa requerida preservando el espacio útil de la máquina. |
| Inspección de soldadura | Las zonas soldadas no presentan secciones faltantes, grietas ni daños visibles. | Costuras continuas e intactas |
| Prueba en curso | La cubierta se mueve a través de ciclos repetidos | Movimiento suave sin resistencia, atascos ni vacilaciones. |
| Soporte estructural | La cobertura larga mantiene su perfil previsto. | No se produce hundimiento ni colapso durante el funcionamiento. |
8. Evalúe cuidadosamente a los proveedores de cubiertas para fuelles.
Elegir al proveedor adecuado es fundamental para un rendimiento estable a largo plazo. Considere los siguientes criterios:
Certificación en gestión de calidad:
● Seleccione un fabricante con un sistema de gestión de calidad establecido.
Credibilidad de la marca:
● Preferimos proveedores con una reputación de mercado probada y una capacidad de producción fiable.
Experiencia en el sector:
● Elija una empresa que haya prestado servicios de corte de piedra, CNC, mecanizado o aplicaciones industriales similares.
Capacidad de confidencialidad:
● Confirme que el proveedor puede firmar un acuerdo de confidencialidad cuando los planos, las dimensiones de la máquina o los detalles del proyecto sean confidenciales.
Soporte para muestras y pruebas:
● Un proveedor cualificado debería poder proporcionar muestras y cooperar con la validación específica de la aplicación.
Comunicación técnica:
● El proveedor debe comprender el recorrido, la relación de compresión, el refuerzo interno, las interfaces de montaje y el entorno de trabajo.
| Criterio del proveedor | Por qué es importante |
| Certificación del sistema de gestión de calidad | Proporciona una base para el control y la trazabilidad de los procesos. |
| Reputación industrial comprobada | Reduce el riesgo al adquirir un componente de protección crítico para la máquina. |
| Experiencia en la industria de la piedra, CNC o mecanizado. | Indica familiaridad con el polvo abrasivo, el refrigerante, el desplazamiento y los requisitos de montaje. |
| Capacidad NDA | Protege los planos de la máquina, las dimensiones y la información del proyecto. |
| Soporte para muestras y pruebas de durabilidad | Permite la validación de la aplicación antes de la producción en masa. |
Conclusión
La cubierta de fuelle adecuada para equipos de corte de piedra debe cumplir una función más allá de simplemente cubrir un componente móvil. Debe ser resistente al polvo y al refrigerante, mantener un tamaño compacto al comprimirse, permanecer firme durante largos recorridos y contar con juntas robustas y selladas.
Para entornos exigentes de procesamiento de piedra, una configuración práctica consiste en un material delgado y resistente a los refrigerantes, con marcos internos de PVC, placas terminales atornilladas y uniones soldadas por calor de alta frecuencia. Combinado con pruebas de muestras y un proveedor cualificado, este enfoque ayuda a proteger los componentes de la máquina y a mejorar la fiabilidad del equipo.
Fecha de publicación: 26 de octubre de 2026