Ŝtontranĉmaŝinoj funkcias en postulema medio. Polvo, fridigaĵo, ŝtoneroj, longaj vojaĝdistancoj kaj ofta movado povas rapide difekti nudajn gvidilojn, globŝraŭbojn kaj aliajn precizajn komponantojn. Ĝuste specifita...balgokovrilo por ŝtontranĉa ekipaĵohelpas protekti ĉi tiujn komponantojn, redukti malfunkcitempon kaj subteni pli longan maŝinan servodaŭron.
Ĉi tiu gvidilo klarigas la ĉefajn punktojn konsiderindajn dum elektado de balgokovrilo.
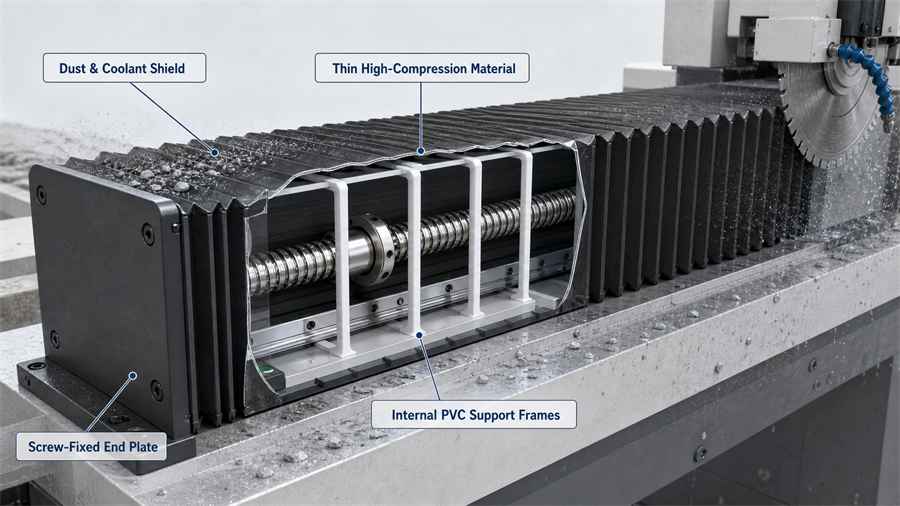
Figuro 1. Longvojaĝa blekega kovrilo devus kombini hermetikan eksteran materialon, kompaktan faldeblan strukturon, internajn PVC-subtenkadrojn kaj sekuran finplatan fiksadon.
1. Komprenu la Laborkondiĉojn de Ŝtontranĉa Ekipaĵo
Antaŭ ol elekti kovrilon, difinu la maŝinan medion kaj movadpostulojn:
Alta eksponiĝo al polvo:
● Ŝtonprilaborado generas fajnan abrazian polvon, kiu povas eniri moviĝantajn partojn.
Malvarmigaĵo kaj derompaĵoj ŝprucas:
● Tranĉlikvaĵo, ŝlimo kaj solidaj partikloj povas trafi la kovrilon dum funkciado.
Longaj vojaĝmovoj:
● Pilkŝraŭboj kaj gvidiloj ofte postulas plilongigitan protekton super longa movamplekso.
Altfrekvenca operacio:
● Ripetata etendo kaj kunpremo povas kaŭzi, ke malfortaj kovriloj misformiĝas, kolapsas aŭ trofrue rompiĝas.
La blekegkovrilo devus esti desegnita ĉirkaŭ ĉi tiuj faktaj funkciaj kondiĉoj anstataŭ elektita nur laŭ aspekto aŭ prezo.
| Funkciiga defio | Risko por la maŝino | Bellows-kovrila postulo |
| Bona abrazia ŝtonpolvo | Poluado kaj eluziĝo de gvidvojoj kaj globŝraŭboj | Sigelita, polvorezista ekstera materialo kaj juntoj |
| Fridigaĵo, ŝlimo, kaj icoŝprucero | Likva eniro kaj materiala degenero | Materialo rezistema al malvarmigaĵo kun fidinda junto-integreco |
| Longa maŝinvojaĝado | Reduktita uzebla maŝinada areo se la kovrilo estas volumena | Maldika materialo kun alta kunprema proporcio |
| Ofta etendo kaj kunpremo | Sinkado, kolapso, aŭ frua fiasko | Internaj PVC-subtenaj kadroj kaj daŭremaj konektaj punktoj |
2. Elektu Materialojn por Polvo, Fridigaĵo kaj Kunprema Elfaro
La elekto de materialoj rekte influas la protektan rendimenton kaj servodaŭron.
Prioritatigu polvoreziston
Por ŝtontranĉaj aplikoj, la kovromaterialo devus provizi fidindan protekton kontraŭ fajna polvo. Malbona polvorezisto povas permesi al abraziaj partikloj atingi internajn maŝinpartojn, pliigante eluziĝon kaj bezonojn de bontenado.
Konfirmu la reziston de malvarmigaĵo
La materialo ankaŭ devas elteni tranĉfluidojn kaj malsekan ŝlimon. Taŭga blekegmaterialo devas rezisti likvan penetradon, surfacan degeneron kaj rendimentan perdon dum regula eksponiĝo al fridigaĵo kaj ŝprucigaj solidoj.
Elektu maldikan materialon kun alta kunprema proporcio
Maŝinoj kun longa bato bezonas kovrilojn, kiuj okupas kiel eble plej malmulte da spaco kiam kunpremitaj. Pli maldika, konvene realigita materialo povas plibonigi la kunpreman proporcion kaj helpi maksimumigi la efikan maŝinadan areon.
Tamen, maldika materialo ne signifas malfortan materialon. La fina elekto devas balanci kompaktecon, daŭripovon kaj protekton.
3. Uzu Internajn PVC-Kadrojn por Longvojaĝaj Balgaj Kovriloj
Por ŝtontranĉmaŝinoj kun grandaj vojaĝdistancoj, interna subteno estas esenca.
PVC-kadroj plibonigas strukturan subtenon
● trans la plena longo de la kovrilo.
Internaj kadroj helpas malhelpi sinkadon
● kiam la kovrilo estas plurfoje etendita kaj kunpremita.
Plifortigita strukturo plibonigas daŭripovon
● dum longdaŭra, altfrekvenca funkciado.
Taŭga subteno helpas konservi glatan movadon
● kaj reduktas la riskon de deformado aŭ trofrua difekto.
Sen adekvata interna plifortikigo, longa blekegkovrilo povas kolapsi aŭ perdi sian formon laŭlonge de la tempo, precipe en polvokovritaj kaj malsekaj ŝton-prilaboraj medioj.
4. Elektu Sekurajn Finplatajn Konektojn
La finaj platoj ligas la balgokovrilon al la maŝino. Ĉi tiu konekto devus esti forta, stabila kaj facile prizorgebla.
Rigida konekta metodo, kiel ekzempleŝraŭba fiksado, estas rekomendinda ĉar ĝi provizas:
● Sekura instalado dum kontinua maŝinmovado
● Fidinda rezisto al vibrado kaj tirforto
● Pli facila forigo por bontenado aŭ anstataŭigo
● Pli bona longdaŭra funkciebleco ol malfortaj aŭ provizoraj fiksmetodoj
La dezajno de la finplato ankaŭ devas kongrui kun la muntadinterfaco de la maŝina por eviti instalajn problemojn dum la fina muntado.
5. Elektu Altfrekvencan Varmoveldadon kiel la Fabrikadan Procezon
La fabrikada procezo gravas tiom, kiom la materiala elekto. Por ŝtontranĉaj blekegoj,altfrekvenca varmoveldadoestas forta rekomendo.
Avantaĝoj de altfrekvenca varmoveldado
Fortaj veldsuturoj:
● La juntoj estas firmaj kaj taŭgaj por postulema industria uzo.
Plibonigita konsistenco:
● Velditaj produktoj estas pli unuformaj ol mane gluitaj asembleoj.
Media kongruo:
● La procezo evitas multajn zorgojn asociitajn kun la uzo de gluaĵo.
Eksport-amika produktado:
● Malalt-glueca procezo povas pli bone subteni mediajn atendojn en merkatoj kiel Eŭropo.
Pli bona polvosigelado:
● Kompare kun kudritaj juntoj, varmovelditaj juntoj lasas malpli da vojoj por ke fajna polvo eniru.
Kial ne glui?
Gluligado povas havi pli malaltan konsistencon kaj povas enkonduki mediajn aŭ material-kongruecajn zorgojn. Gluaj juntoj ankaŭ povas fariĝi malpli fidindaj kiam eksponitaj al fridigaĵo, polvo kaj ripeta movado.
Kial ne kudri?
Kudritaj kovriloj povas esti taŭgaj por certaj aplikoj, sed pinglotruoj kaj kudritaj juntoj povas krei vojojn por fajna ŝtonpolvo. Por abraziaj ŝtonprilaboraj medioj, altfrekvenca varmoveldado ĝenerale ofertas pli kompletan protekton kaj pli fortan juntofunkcion.
Figuro 2. Altfrekvenca varmoveldado kreas kontinuan sigelitan junton sen la kudrotruoj asociitaj kun kudrita konstruo.
| Produktadmetodo | Komuna konsistenco | Polvo-sigelado | Taŭgeco de malvarmigaĵo | Rekomendita por ŝtontranĉado? |
| Gluo-ligado | Povas varii laŭ apliko de gluaĵo | Modera | Dependas de gluaĵa kongrueco | Ne preferata |
| Kudrado | Ripetebla kudrado, sed inkluzivas pinglotruojn | Pli malalta en fajnpolvaj medioj | Akceptebla por pli malpezaj aplikoj | Ne preferata |
| Altfrekvenca varmoveldado | Alta kaj ripetebla | Forta kontinua sigelo | Bone taŭga por malseka, polvokovrita operacio | Rekomendita |
6. Difinu Produktajn Postulojn Antaŭ Produktado
Precizaj specifoj estas necesaj antaŭ ol komenciĝas la fabrikado. La ŝlosilaj informoj devus inkluzivi:
1. Funkciiga medio
○ Nivelo de polvo
○ Tipo de fridigaĵo kaj eksponiĝo al ŝprucoj
○ Temperaturo kaj funkciiga frekvenco
2. Materialaj postuloj
○ Polvorezisto
○ Rezisto al malvarmigaĵo
○ Fleksebleco kaj kunprema agado
3. Dimensiaj datumoj
○ Dimensioj de la transversa sekcio de la blekego
○ Plilongigita longo
○ Kunpremita longo
○ Bezonata vojaĝmovo
○ Dimensioj de muntado de finplato
Klaraj specifoj helpas certigi, ke la blekegkovrilo konvenas al la maŝino kaj funkcias kiel atendate en produktado.
7. Kontrolu Kvaliton Per Specimenaj Testoj
Specimena validigo estas grava paŝo antaŭ amasproduktado. Praktika aliro estas produkti du specimenojn:
Unu specimeno por klienta testado
● sur la efektiva maŝino
Unu specimeno por interna daŭripovtestado
● sub ripetaj kondiĉoj de etendo kaj kunpremo
Dum la kvalitkontrolo, kontrolu la jenajn punktojn:
Kongrueco de instalado:
● Ĉu la finaj platoj povas esti ĝuste instalitaj sur la ekipaĵo?
Vojaĝa amplekso:
● Ĉu la kovrilo atingas la bezonatan maksimuman etendiĝon kaj minimuman kunpremitan longon?
Veldsutura integreco:
● Ĉu mankas veldsuturoj, difektitaj areoj aŭ malfortaj juntosekcioj?
Moviĝa glateco:
● Ĉu la kovrilo moviĝas glate sen hezito, blokiĝo aŭ nenormala rezisto?
Struktura stabileco:
● Ĉu la kovrilo retenas sian formon dum ripetaj cikloj de funkciado?
Testado devus reflekti realan maŝinmovadon kaj la faktan ŝtonprilaboran medion kiam ajn eblas.
| Kvalitkontrolo | Kion kontroli | Akceptofokuso |
| Instalaĵa konveno | Finplatoj akordiĝas kun la muntopunktoj de la maŝino | Sekura, praktika instalado sen deviga alĝustigo |
| Plilongigitaj kaj kunpremitaj dimensioj | Maksimuma vojaĝo kaj minimuma kunpremita longo | Plena bezonata bato konservante uzeblan maŝinspacon |
| Veldsutura inspektado | Velditaj areoj ne havas mankantajn sekciojn, disfendojn aŭ videblan difekton | Kontinuaj, sendifektaj juntoj |
| Kuranta testo | Kovrilo moviĝas tra ripetaj cikloj | Glata moviĝo sen trenado, ligado aŭ hezito |
| Struktura subteno | Longa kovrilo retenas sian celitan profilon | Neniu sinkado aŭ kolapso dum operacio |
8. Zorge taksu provizantojn de blekegkovriloj
Elekti la ĝustan provizanton estas esenca por stabila longdaŭra agado. Konsideru la jenajn kriteriojn:
Atestilo pri kvalitadministrado:
● Elektu fabrikiston kun establita kvalito-administra sistemo.
Marka kredindeco:
● Preferu provizantojn kun pruvita merkata reputacio kaj fidinda produktadkapablo.
Industria sperto:
● Elektu firmaon, kiu servis ŝtontranĉadon, CNC-on, maŝinadon aŭ similajn industriajn aplikojn.
Konfidenca kapablo:
● Konfirmu, ke la provizanto povas subskribi NDA-on kiam desegnaĵoj, maŝinaj dimensioj aŭ projektaj detaloj estas konfidencaj.
Subteno pri specimenoj kaj testoj:
● Kvalifikita provizanto devus povi provizi specimenojn kaj kunlabori kun aplikiĝ-specifa validigo.
Teknika komunikado:
● La provizanto komprenu la veturadon, kunpreman proporcion, internan plifortigon, muntajn interfacojn kaj la labormedion.
| Kriterio de provizanto | Kial ĝi gravas |
| Atestado pri kvalito-administrada sistemo | Provizas bazlinion por procesregado kaj spurebleco |
| Pruvita industria reputacio | Reduktas riskon dum akiro de maŝin-kritika protekta komponento |
| Sperto en la industrio de ŝtono, CNC, aŭ maŝinado | Indikas konatecon pri abrazia polvo, fridigaĵo, vojaĝado kaj muntado |
| NDA-kapablo | Protektas maŝinajn desegnaĵojn, dimensiojn kaj projektajn informojn |
| Specimena kaj daŭripova testa subteno | Ebligas validigon de aplikaĵo antaŭ amasproduktado |
Konkludo
La ĝusta balgokovrilo por ŝtonhaka ekipaĵo devus fari pli ol nur kovri moviĝantan komponenton. Ĝi devus rezisti polvon kaj fridigaĵon, konservi kompaktan kunpremitan grandecon, resti subtenata dum longaj vojaĝoj, kaj uzi fortajn, sigelitajn juntojn.
Por postulemaj ŝtonprilaboraj medioj, praktika konfiguracio estas maldika, fridigaĵ-rezista materialo kun internaj PVC-kadroj, ŝraŭb-fiksitaj finplatoj kaj altfrekvencaj varmo-velditaj juntoj. Kombinite kun provaĵtestado kaj kvalifikita provizanto, ĉi tiu aliro helpas protekti maŝinkomponentojn kaj plibonigi ekipaĵfidindecon.
Afiŝtempo: 26-a de oktobro 2026