Steinschneidmaschinen arbeiten unter anspruchsvollen Bedingungen. Staub, Kühlmittel, Steinsplitter, lange Verfahrwege und häufige Bewegungen können freiliegende Führungsbahnen, Kugelgewindetriebe und andere Präzisionsbauteile schnell beschädigen. Eine korrekt dimensionierteBalgabdeckung für Steinschneidgerätehilft, diese Komponenten zu schützen, Ausfallzeiten zu reduzieren und eine längere Lebensdauer der Maschine zu unterstützen.
Dieser Leitfaden erläutert die wichtigsten Punkte, die bei der Auswahl einer Balgabdeckung zu beachten sind.
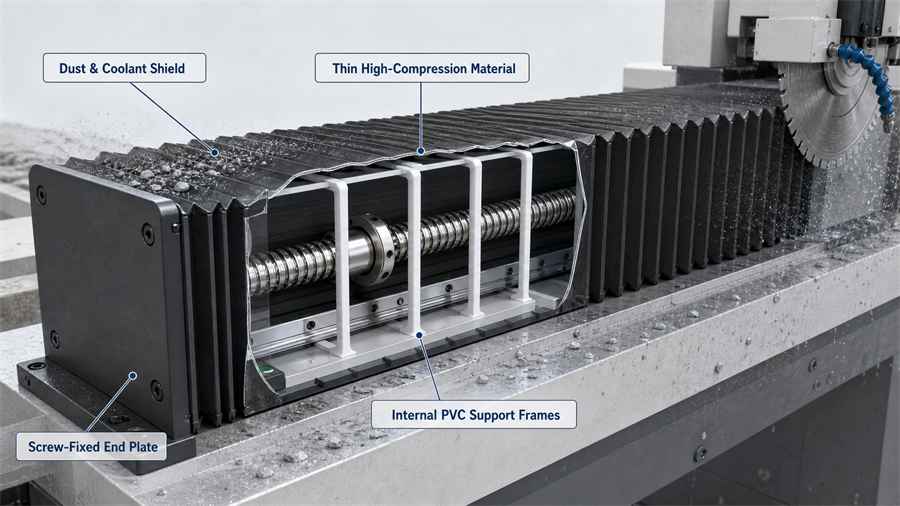
Abbildung 1. Ein Balgdeckel mit großem Hub sollte ein abgedichtetes Außenmaterial, eine kompakte Faltkonstruktion, interne PVC-Stützrahmen und eine sichere Endplattenbefestigung kombinieren.
1. Die Arbeitsbedingungen von Steinschneidemaschinen verstehen
Bevor Sie eine Abdeckung auswählen, definieren Sie die Maschinenumgebung und die Bewegungsanforderungen:
Hohe Staubbelastung:
● Bei der Steinbearbeitung entsteht feiner Schleifstaub, der in bewegliche Bauteile gelangen kann.
Kühlmittel- und Schmutzspritzer:
● Während des Betriebs können Kühlschmierstoffe, Schlamm und Feststoffpartikel auf die Abdeckung treffen.
Lange Hubwege:
● Kugelgewindetriebe und Führungsbahnen benötigen oft einen erweiterten Schutz über einen großen Bewegungsbereich.
Hochfrequenzbetrieb:
● Wiederholte Dehnung und Kompression können dazu führen, dass schwache Abdeckungen sich verformen, zusammenbrechen oder vorzeitig versagen.
Die Balgabdeckung sollte auf die tatsächlichen Betriebsbedingungen abgestimmt sein und nicht nur nach Aussehen oder Preis ausgewählt werden.
| Operative Herausforderung | Gefahr für die Maschine | Anforderungen an die Balgabdeckung |
| Feiner Schleifsteinstaub | Verschmutzung und Verschleiß von Führungsbahnen und Kugelgewindetrieben | Versiegeltes, staubdichtes Außenmaterial und Verbindungen |
| Kühlmittel-, Schlamm- und Spänespritzer | Flüssigkeitseintritt und Materialzerstörung | Kühlmittelbeständiges Material mit zuverlässiger Nahtdichtigkeit |
| Lange Maschinenfahrt | Verringerte nutzbare Bearbeitungsfläche bei sperriger Abdeckung | Dünnes Material mit hohem Kompressionsverhältnis |
| Häufige Dehnung und Kompression | Durchhängen, Zusammenbruch oder vorzeitiges Versagen | Interne PVC-Stützrahmen und langlebige Verbindungspunkte |
2. Materialien für Staub-, Kühlmittel- und Kompressionsleistung auswählen
Die Materialauswahl hat direkten Einfluss auf die Schutzleistung und die Lebensdauer.
Priorisieren Sie die Staubbeständigkeit.
Bei Anwendungen zur Steinbearbeitung muss das Abdeckmaterial zuverlässigen Schutz vor Feinstaub bieten. Eine unzureichende Staubbeständigkeit kann dazu führen, dass abrasive Partikel in die inneren Maschinenteile gelangen und so den Verschleiß und den Wartungsaufwand erhöhen.
Kühlmittelbeständigkeit bestätigen
Das Material sollte zudem beständig gegen Kühlschmierstoffe und nasse Schlämme sein. Ein geeignetes Balgmaterial sollte Flüssigkeitseintritt, Oberflächenbeschädigung und Leistungsverlust bei regelmäßigem Kontakt mit Kühlmittel und spritzenden Feststoffen widerstehen.
Wählen Sie ein dünnes Material mit hohem Kompressionsverhältnis
Langhubmaschinen benötigen Abdeckungen, die im komprimierten Zustand möglichst wenig Platz beanspruchen. Ein dünneres, optimal konstruiertes Material kann das Kompressionsverhältnis verbessern und die effektive Bearbeitungsfläche maximieren.
Dünnes Material bedeutet jedoch nicht automatisch geringe Festigkeit. Die endgültige Auswahl muss ein ausgewogenes Verhältnis zwischen Kompaktheit, Haltbarkeit und Schutzwirkung gewährleisten.
3. Verwenden Sie interne PVC-Rahmen für Balgabdeckungen mit langem Hub.
Bei Steinschneidemaschinen mit großen Verfahrwegen ist eine interne Abstützung unerlässlich.
PVC-Rahmen verbessern die strukturelle Stabilität
● über die gesamte Coverlänge.
Innenrahmen helfen, ein Durchhängen zu verhindern
● wenn die Abdeckung wiederholt aus- und zusammengedrückt wird.
Eine verstärkte Konstruktion verbessert die Haltbarkeit
● während eines langfristigen, hochfrequenten Betriebs.
Eine angemessene Unterstützung trägt zu einer reibungslosen Bewegung bei.
● und verringert das Risiko von Verformungen oder vorzeitigen Schäden.
Ohne ausreichende interne Verstärkung kann ein langer Balgdeckel mit der Zeit zusammenbrechen oder seine Form verlieren, insbesondere in staubigen und feuchten Umgebungen der Steinverarbeitung.
4. Sichere Endplattenverbindungen wählen
Die Endplatten verbinden den Balgdeckel mit der Maschine. Diese Verbindung sollte fest, stabil und wartungsfreundlich sein.
Eine starre Verbindungsmethode, wie zum BeispielSchraubbefestigungwird empfohlen, weil es Folgendes bietet:
● Sichere Installation auch bei kontinuierlicher Maschinenbewegung
● Zuverlässige Beständigkeit gegen Vibrationen und Zugkräfte
● Leichtere Demontage für Wartungs- oder Austauscharbeiten
● Bessere Langzeitstabilität als schwache oder provisorische Befestigungsmethoden
Die Endplattenkonstruktion sollte außerdem zur Maschinenbefestigungsschnittstelle passen, um Installationsprobleme bei der Endmontage zu vermeiden.
5. Wählen Sie das Hochfrequenz-Wärmeschweißen als Herstellungsverfahren.
Der Herstellungsprozess ist ebenso wichtig wie die Materialauswahl. Bei Faltenbalgabdeckungen für Steinschneidemaschinen gilt dies beispielsweise für:Hochfrequenz-Wärmeschweißenist eine klare Empfehlung.
Vorteile des Hochfrequenz-Heißschweißens
Starke Schweißnähte:
● Die Verbindungen sind fest und für anspruchsvolle industrielle Anwendungen geeignet.
Verbesserte Konsistenz:
● Geschweißte Produkte sind gleichmäßiger als manuell geklebte Baugruppen.
Umweltverträglichkeit:
● Das Verfahren umgeht viele Probleme, die mit der Verwendung von Klebstoffen verbunden sind.
Exportfreundliche Produktion:
● Ein Verfahren mit geringer Klebstoffbelastung kann die Umwelterwartungen in Märkten wie Europa besser erfüllen.
Bessere Staubabdichtung:
● Im Vergleich zu genähten Nähten bieten heißverschweißte Verbindungen weniger Möglichkeiten für das Eindringen von Feinstaub.
Warum nicht Kleben?
Klebeverbindungen können eine geringere Festigkeit aufweisen und Probleme hinsichtlich Umwelteinflüssen oder Materialverträglichkeit mit sich bringen. Zudem können Klebeverbindungen bei Kontakt mit Kühlmittel, Staub und wiederholter Bewegung an Zuverlässigkeit verlieren.
Warum nicht nähen?
Genähte Abdeckungen eignen sich für bestimmte Anwendungen, jedoch können Nadellöcher und Nähte Wege für feinen Steinstaub bieten. In Umgebungen, in denen abrasive Steine verarbeitet werden, bietet das Hochfrequenz-Heißschweißen im Allgemeinen einen umfassenderen Schutz und eine höhere Nahtfestigkeit.
Abbildung 2. Durch Hochfrequenz-Heißschweißen entsteht eine durchgehende, versiegelte Naht ohne die bei genähten Konstruktionen üblichen Stichlöcher.
| Herstellungsverfahren | Gelenkkonsistenz | Staubdichtung | Kühlmittel-Eignung | Empfohlen für Steinschneidearbeiten? |
| Klebeverbindung | Kann je nach Klebstoffanwendung variieren. | Mäßig | Hängt von der Klebstoffverträglichkeit ab | Nicht bevorzugt |
| Nähen | Wiederholbare Naht, jedoch mit Nadellöchern | Geringer in Feinstaubumgebungen | Für leichtere Anwendungen geeignet. | Nicht bevorzugt |
| Hochfrequenz-Wärmeschweißen | Hoch und wiederholbar | Starke, durchgehende Abdichtung | Gut geeignet für nasse, staubige Umgebungen | Empfohlen |
6. Produktanforderungen vor der Produktion definieren
Genaue Spezifikationen sind vor Produktionsbeginn unerlässlich. Zu den wichtigsten Informationen gehören:
1. Betriebsumgebung
○ Staubpegel
○ Kühlmittelart und Spritzwasserbelastung
○ Temperatur und Betriebsfrequenz
2. Materialbedarf
○ Staubbeständigkeit
○ Kühlmittelbeständigkeit
○ Flexibilität und Kompressionsleistung
3. Dimensionsdaten
○ Abmessungen des Balgquerschnitts
○ Verlängerte Länge
○ Komprimierte Länge
○ Erforderlicher Reisehub
○ Abmessungen der Endplattenbefestigung
Klare Spezifikationen tragen dazu bei, dass die Balgabdeckung zur Maschine passt und in der Produktion wie erwartet funktioniert.
7. Qualitätsprüfung durch Stichproben
Die Validierung von Mustern ist ein wichtiger Schritt vor der Massenproduktion. Ein praktischer Ansatz besteht darin, zwei Muster herzustellen:
Ein Muster für Kundentests
● an der eigentlichen Maschine
Ein Muster für interne Haltbarkeitsprüfungen
● unter wiederholten Dehnungs- und Kompressionsbedingungen
Prüfen Sie bei der Qualitätsprüfung folgende Punkte:
Installationskompatibilität:
● Können die Endplatten ordnungsgemäß an dem Gerät montiert werden?
Reisebereich:
● Erreicht die Abdeckung die erforderliche maximale Ausdehnung und minimale komprimierte Länge?
Schweißnahtintegrität:
● Gibt es fehlende Schweißnähte, beschädigte Stellen oder schwache Nahtabschnitte?
Bewegungsglätte:
● Lässt sich der Deckel reibungslos und ohne Ruckeln, Klemmen oder ungewöhnlichen Widerstand bewegen?
Strukturelle Stabilität:
● Behält die Abdeckung ihre Form auch bei wiederholten Laufzyklen?
Die Tests sollten nach Möglichkeit die realen Maschinenbewegungen und die tatsächliche Umgebung der Steinbearbeitung widerspiegeln.
| Qualitätsprüfung | Was ist zu überprüfen? | Akzeptanzfokus |
| Einbaupassung | Die Endplatten sind an den Befestigungspunkten der Maschine ausgerichtet. | Sichere, praktische Installation ohne Zwangsjustierung |
| Ausgedehnte und komprimierte Abmessungen | Maximaler Hub und minimale Kompressionslänge | Voller erforderlicher Hub bei gleichzeitiger Erhaltung des nutzbaren Maschinenraums |
| Schweißnahtinspektion | Die Schweißbereiche weisen keine Fehlstellen, Risse oder sichtbare Beschädigungen auf. | Durchgehende, intakte Nähte |
| Testlauf | Die Abdeckung durchläuft wiederholte Zyklen. | Reibungslose Bewegung ohne Widerstand, Blockieren oder Zögern |
| Strukturelle Unterstützung | Die lange Abdeckung behält ihr beabsichtigtes Profil. | Kein Durchhängen oder Einstürzen während des Betriebs |
8. Lieferanten von Balgabdeckungen sorgfältig prüfen
Die Wahl des richtigen Lieferanten ist für eine stabile, langfristige Leistungsfähigkeit unerlässlich. Beachten Sie folgende Kriterien:
Qualitätsmanagement-Zertifizierung:
● Wählen Sie einen Hersteller mit einem etablierten Qualitätsmanagementsystem.
Markenglaubwürdigkeit:
● Bevorzugt werden Lieferanten mit nachgewiesenem Marktruf und zuverlässiger Produktionskapazität.
Branchenerfahrung:
● Wählen Sie ein Unternehmen, das Erfahrung mit Steinschneiden, CNC-Bearbeitung, maschineller Bearbeitung oder ähnlichen industriellen Anwendungen hat.
Vertraulichkeitsfähigkeit:
● Sicherstellen, dass der Lieferant eine Geheimhaltungsvereinbarung unterzeichnen kann, wenn Zeichnungen, Maschinenabmessungen oder Projektdetails vertraulich sind.
Unterstützung bei Mustern und Tests:
● Ein qualifizierter Lieferant sollte in der Lage sein, Muster bereitzustellen und bei der anwendungsspezifischen Validierung mitzuwirken.
Technische Kommunikation:
● Der Lieferant sollte Kenntnisse über Federweg, Kompressionsverhältnis, interne Verstärkung, Montageschnittstellen und die Arbeitsumgebung haben.
| Lieferantenkriterium | Warum es wichtig ist |
| Zertifizierung des Qualitätsmanagementsystems | Bietet eine Grundlage für die Prozesssteuerung und Rückverfolgbarkeit |
| Bewährter Ruf in der Branche | Verringert das Risiko bei der Beschaffung einer maschinenkritischen Schutzkomponente |
| Erfahrung in der Stein-, CNC- oder Zerspanungsindustrie | Zeigt Vertrautheit mit abrasivem Staub, Kühlmittel, Transport- und Montageanforderungen. |
| NDA-Fähigkeit | Schützt Maschinenzeichnungen, Abmessungen und Projektinformationen |
| Unterstützung bei Muster- und Dauerhaftigkeitstests | Ermöglicht die Anwendungsvalidierung vor der Massenproduktion |
Abschluss
Der richtige Faltenbalg für Steinschneidmaschinen muss mehr leisten als nur ein bewegliches Bauteil abzudecken. Er muss staub- und kühlmittelbeständig sein, ein kompaktes Packmaß beibehalten, auch bei langen Verfahrwegen stabil stehen und über robuste, dichte Verbindungen verfügen.
Für anspruchsvolle Umgebungen in der Steinbearbeitung hat sich eine dünne, kühlmittelbeständige Materialkonstruktion mit innenliegenden PVC-Rahmen, verschraubten Endplatten und hochfrequenzverschweißten Nähten als praktikabel erwiesen. In Kombination mit Stichprobenprüfungen und einem qualifizierten Lieferanten trägt dieser Ansatz zum Schutz der Maschinenkomponenten und zur Verbesserung der Anlagenzuverlässigkeit bei.
Veröffentlichungsdatum: 26. Oktober 2026